买家快速解答
热转印并非一种通用的印刷方法。切割薄膜、数码印刷转印、丝网印刷转印和热升华等工艺对基材、图案设计和控制要求各不相同。在批量生产前,务必在特定的生产材料上验证具体的工艺流程,并记录时间、温度、压力、剥离条件、印刷尺寸和验收测试结果。
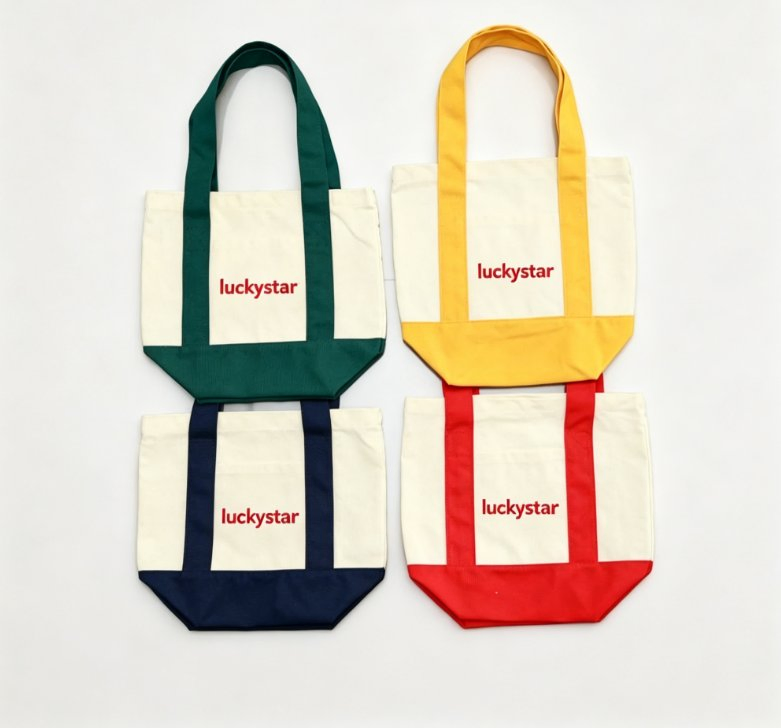
即使是精细的图案,在数字模型中看起来完美无瑕,最终印制在成品包袋上也可能出现问题。例如,图案面板可能会烧焦、收缩或受热后出现光泽。折叠后,转印边缘可能会翘起。聚酯染料可能会渗入到颜色较浅的图案中。接缝或提手可能会阻碍均匀受力。这些不仅仅是图案设计的问题,它们还涉及材料选择、包袋结构、转印工艺、印刷设备和质量控制等诸多方面。
本指南面向正在评估定制包袋热转印工艺的品牌商、进口商、零售商和促销品采购商。它解释了必须指定、取样和检验的内容。LUCKYSTAR 将热转印列为其可用的装饰选项之一,但兼容性、最小起订量、价格、交货时间和测试要求均需针对每个项目和材料进行确认。
1. 范围:本页涵盖的内容——以及哪些内容应放在其他地方。
该网站已有更全面的打印指南。每个URL仅对应一个买家问题,这样可以避免重复编写内容,并使后续步骤更加清晰。
| 页 | 主要买家问题 | 使用它 |
|---|---|---|
| 本指南 | 热转印袋项目应如何进行资格鉴定、抽样和控制? | 热传递工艺已经在考虑之中,买方需要的是可直接投入工厂使用的工艺流程。 |
| 定制购物袋印刷方法 | 哪种印刷系列适用于纸质、PP材质、纺织品或透明购物袋? | 基材和印刷工艺路线仍待开发。 |
| 手提袋丝网印刷与热转印对比 | 这两个流程中,哪一个是更好的起点? | 最终入围的方案是丝网印刷和热转印。 |
| 定制手提袋印刷方法 | 常见的帆布手提袋装饰方法有何异同? | 该产品为缝制手提袋,买家需要了解制作方法概述。 |
| 购物袋上的全表面图案 | 艺术作品应该如何处理折叠、角撑板和转换面板? | 图形覆盖了大部分或全部建筑表面。 |
2.“热传递”描述的是一系列过程。
一份只写着“热传递”的工厂报价单是不完整的。务必索取具体的传递系统名称和供应商规格。以下几种路径在网上图片上可能看起来相似,但在实际生产中的表现却可能截然不同。
| 路线 | 图片如何到达袋子 | 有用的起点 | 主要资格问题 |
|---|---|---|---|
| 切割热转印膜 | 纯色薄膜经过切割、除杂和压制。 | 名称、数字、简单标志和精选特效。 | 最小细节、薄膜厚度、除草人工、边缘粘合和柔韧性。 |
| 数码印刷转印 | 将全彩图像印刷到载体或薄膜上,然后通过其粘合系统进行热压。 | 渐变色、精细的细节和多色艺术作品。 | 白色层、轮廓、色彩轮廓、转移边缘、手感和兼容基材。 |
| 丝网印刷转印 | 采用丝网印刷技术将油墨层转印到转印介质上,然后再应用到袋子上。 | 如果使用传输格式可以改善处理或放置效果,则重复使用图形。 | 油墨和粘合剂系统、颜色分离、存储、应用窗口和批次控制。 |
| 升华 | 加热可将合适的染料转化为能够扩散到相容的富含聚酯的表面的状态。 | 专为该路线设计的浅色聚酯产品。 | 聚酯含量、底色、涂层、耐热性和残影;这不是一种通用的棉、PP或深色材料工艺。 |
| 特效转移 | 反光膜、金属膜、植绒膜、凸起膜或其他合格薄膜可营造出预设的表面效果。 | 注重细节,而非想当然地采用万能解决方案。 | 厚度、弯曲性能、耐磨性、分层性能、目标市场要求以及包装后的外观。 |
应用说明因产品而异。例如,转印膜制造商会针对自家产品发布不同的时间、温度、压力和剥离说明。Siser 的官方介绍将这些变量视为一个综合应用系统;不应将其视为适用于所有包装袋或所有薄膜的通用配方。请参阅Siser 的热转印指南。
3. 从制作材料入手——而不是从美术预览图开始
| 袋子表面 | 按下按钮前必须确认什么 | 样本中常见的挑战风险 |
|---|---|---|
| 棉布或帆布 | 纤维含量、重量、编织方式、染色、涂层或表面处理、表面纹理和面板检修。 | 纹理接触不均匀、烧焦或压痕、手法过重、边缘翘起和收缩相互作用。 |
| 聚酯纤维或聚酯混纺 | 纤维混纺、染色体系、整理剂、底色和实际耐热窗口。 | 染料迁移、颜色污染、光泽、压板痕迹和收缩。 |
| 尼龙或涂层纺织品 | 涂层化学性质、热敏感性、附着力和预期保养条件。 | 粘合力弱、涂层损坏、变形或边缘失效;只有合格的低温或兼容系统才应考虑使用。 |
| 无纺聚丙烯 | 基重、粘合模式、层压、暴露面、表面处理和转化路线。 | 收缩、熔化、孔洞、光泽、粘合点桥接和粘合不良。请使用专用的无纺布印刷指南选择合适的印刷路线。 |
| 编织聚丙烯或复合聚丙烯 | 作品应该在覆膜前印在胶片上,还是在覆膜后印在成品表面上? | 热变形、粘合力弱、折叠开裂,或者在印刷薄膜工艺更稳定的情况下选择转印工艺。参见编织聚丙烯印刷方法。 |
| PVC、TPU或其他透明片材 | 精确的聚合物、厚度、增塑剂或表面处理、耐热性、不透明度和制袋顺序。 | 变形、雾化、堵塞、迁移、附着力弱和压痕。该方法必须在实际纸张上进行验证。 |
| 黄麻,粗织或网状 | 表面开放度、纤维变化、背衬支撑和所需细节。 | 接触不完全、图像边缘破损、细节不稳定;贴标签、补丁或不同的打印方式可能更可靠。 |
买方须知:材料名称并非完整的印刷规格。两个“帆布”袋可能使用不同的纱线、克重、织法、染料和后整理工艺。一个袋子上获批的印刷品并不自动适用于另一个袋子。
4. 制作可用于生产的图稿和布局包
请向供应商发送一套完整的、经过审核的设计稿,而不是仅仅在电子邮件中粘贴一个logo。至少应包含以下内容:
- 尽可能提供矢量图稿,并附上经批准的视觉参考资料;
- 成品印刷的宽度和高度,而不是“大号标志”或“与图片相同”;
- 根据成品袋固定基准确定正面/背面/侧面标识和坐标;
- 品牌颜色参考以及 Pantone、CMYK、RGB 或实体母版的作用;
- 印刷转印的白色底色和透明区域说明;
- 轮廓、出血和最小细节决策;
- 名称、数字、语言或设计是否因单元或 SKU 而异;
- 接缝、折叠处、侧缝、口袋、拉链和提手加固处周围的关键透明区域;
- 作品修订号及书面批准人。
购物袋图案和模切线指南解释了生产文件;徽标位置和印刷尺寸指南将视觉意图转化为可衡量的坐标。对于颜色工作流程,请比较Pantone 和 CMYK 的作用,并记录颜色匹配指南中描述的实际审批流程。
5. 可控热转印袋工作流程
| 阶段 | 工厂行动 | 买方提供的证据予以批准 |
|---|---|---|
| 1. 可行性审查 | 将包装袋的材料、结构、图案、印刷区域、数量和最终用途与候选系统进行完全匹配。 | 书面列出未解决的问题清单并命名路线——不仅仅是“热传递”。 |
| 2. 材料确认 | 确定生产级面料或片材、颜色、表面处理、供应商批次和面板入口。 | 已批准的样品或生产材料参考。 |
| 3. 转会选择 | 选择与该材料兼容的薄膜、油墨/粘合剂或升华系统,然后使用。 | 供应商规格和内部兼容性结果。 |
| 4. 图稿预检 | 检查比例尺、分辨率、颜色、白层、轮廓、镜像方向、变量数据和位置。 | 带有修订编号的尺寸标注图稿校样。 |
| 5. 参数试验 | 在实际基材上建立可行的时间-温度-压力-剥离窗口。 | 试验记录显示了设置和观察到的缺陷。 |
| 6. 装饰性注销 | 在生产材料上以最终尺寸和颜色制作图形。 | 视觉效果、边缘、手感和颜色均符合要求。 |
| 7. 成品袋样品 | 在实际生产阶段进行装饰,完成缝纫/转换和包装。 | 尺寸合适的袋子,装饰、功能和包装均已获批准。 |
| 8. 飞行员或首架飞机检查 | 在全面投产前,请核实设备、操作方法、放置夹具和材料批次。 | 签署首份记录并保留参考资料。 |
| 9. 过程控制 | 记录压力读数、压力方法、剥离/冷却、放置和缺陷响应。 | 批次关联的生产和检验日志。 |
| 10. 最终和包装审核 | 检查装饰、包装袋功能、数量、折叠效果和纸箱受压情况。 | 最终检验记录和合格的包装样品。 |
对于更广泛的开发链,请采用购物袋样品开发流程。经批准的实物样品应与书面规格说明和变更记录相关联;照片或数字模型是不够的。
6. 将时间、温度、压力和剥离作为一个整体流程进行控制
工厂有时会直接照搬T恤或旧手提袋的印刷配方。这样做很危险。袋子的材质、颜色、表面处理、湿度、接缝、压板覆盖率以及转印批次都会影响最终的印刷效果。
| 多变的 | 如果数值过低或不稳定 | 如果浓度过高或控制不佳。 | 记录 |
|---|---|---|---|
| 温度 | 粘合剂活化不完全或粘合力弱。 | 烧焦、光泽、染料迁移、收缩或基材损坏。 | 设定点、测量压板状况和允许范围。 |
| 时间 | 边缘或细节部分可能无法完全粘合。 | 过度受热会导致材料变形或变色/变手。 | 停留时间和计时方法。 |
| 压力 | 接触不均匀,纹理表面有空隙或边缘翘起。 | 压板痕迹、扁平纹理、粘合剂挤压或变形。 | 压力设定方法和夹具/压板配置。 |
| 剥去外皮,冷却 | 在错误阶段移除载体可能会损坏边缘或表面。 | 根据系统的不同,过度冷却或重新加热也可能导致外观改变。 | 热/温/冷剥皮说明和处理时间。 |
| 二次印刷或封面 | 省略必要步骤会导致接触不良。 | 不必要的或过多的步骤可能会改变光泽或质地。 | 封面材质、二次印刷状况及用途。 |
记录实际系统信息,而非发布通用编号。如果转运供应商变更、物料批次变更或打印区域增大,则需根据需要重新进行资格认证。
7. 一家合格的工厂应该能够展示什么
- 命名工艺:确切的转移系列、兼容的材料范围和已知的排除项。
- 生产顺序:装饰是在裁剪、缝纫、热封或最终组装之前还是之后进行。
- 印刷机进给:压板尺寸、妨碍印刷的接缝或硬件,以及压力的均匀性。
- 参数记录:所选系统的批准时间、温度、压力、剥离和冷却方法。
- 材料可追溯性:用于已批准样品和批量订单的织物/片材和转移批次。
- 颜色确认:数字打样、转印打样和实物参考层级。
- 定位控制:以书面形式约定尺寸标注的图稿、夹具或基准以及可实现的公差。
- 首批发布:谁负责检查和签署首批生产单元。
- 缺陷标准:边缘翘起、开裂、污染、重影、压痕和颜色差异示例。
- 测试计划:根据订单选择摩擦、弯曲、保养、包装或其他最终用途检查。
- 变更控制:当面料、整理剂、转移材料或设备发生变化时会发生什么。
- 返工规则:如何对失败的印刷品进行分类,以及是否允许重新印刷。
这些问题属于更广泛的供应商尽职调查范畴。请使用“定制购物袋制造商”这一支柱来评估购物袋的生产能力,并使用“完整的定制购物袋制造商指南”来进行跨品类采购。
8. 传热质量控制:批准失效模式,而不是“良好质量”
| 查看 | 需要观察什么 | 如何定义批准 |
|---|---|---|
| 外貌 | 颜色、不透明度、细节、污染、重影、载体或压板痕迹。 | 经批准的实物参考资料、查看条件以及允许的偏差。 |
| 边缘和键合 | 提拉、轮廓不完整、粘合剂光晕、跨越纹理或接缝干扰。 | 冷却后并经过选定的调节/测试后,达到约定的边缘标准。 |
| 位置和尺寸 | 宽度、高度、坐标、旋转和前后方向。 | 标称尺寸和可达到的订单特定公差。 |
| 手部和屈曲 | 薄膜刚度、褶皱、开裂、恢复性和面板搬运时的舒适度。 | 最终用途模拟和商定的故障定义。 |
| 必要时进行干/湿摩擦 | 颜色或材料转移和表面损伤。 | 已确定测试方法、评级目标和测试配置。ISO 105-X12:2016涵盖纺织品(包括印花纺织品)的干摩擦和湿摩擦测试;其适用性和验收标准仍需进一步商定。 |
| 索赔时的护理周期 | 边缘翘起、分层、开裂、变色或基材变形。 | 书面保养方法、保养周期数和验收标准应与产品相符。 |
| 包装模拟 | 纸盒内部的薄膜对薄膜阻隔、折叠线、压印和颜色转移。 | 已批准的折叠方式、包装数量、分隔器、负载、时间和环境。 |
| 成品包功能 | 装饰和包装后,手柄、接缝、封口和形状依然完好无损。 | 检查符合已批准的包装袋规格——不仅仅是印刷面板。 |
将印刷检查与定制购物袋质量控制清单结合使用,并通过可重复使用购物袋测试指南选择针对特定订单的测试方法。除非已根据既定方法对产品进行过测试,否则请勿声称其具有固定的耐洗性、耐磨性、耐晒性或耐候性。
9. 按来源诊断常见缺陷
| 缺点 | 可能需要调查的领域 | 买家反馈 |
|---|---|---|
| 边缘提升 | 兼容性、压力均匀性、停留时间、温度、剥离时间、质地和污染。 | 扣留受影响的单元;将设置和批次与已批准的首批样品进行比较。 |
| 灼烧或光泽痕迹 | 热窗口、压制时间、盖纸、湿度、深色染料和压板压力。 | 不要接受会损坏包袋表面的色彩校正打印件。重新评估路线。 |
| 染料迁移 | 聚酯染料体系、转移不透明度/阻隔剂、热暴露和储存时间。 | 训练结束后要进行评估,而不仅仅是在按压后立即进行评估。 |
| 折叠处开裂 | 薄膜厚度、图形几何形状、粘合性、弯曲位置和包装折叠方式。 | 在成品包装袋试用后,可以移动设计稿、更改系统或重新定义包装。 |
| 画布上的粘合不均匀 | 粗织纹、接缝高度、压板通道和压力分布。 | 使用兼容的压板/垫或不同的装饰方法;不要盲目地用更多的热量来弥补。 |
| 重影或重影 | 载体移动、升华纸移位、压力释放和重新压制处理。 | 改进夹具和搬运;在继续生产之前,请确认首件产品的质量。 |
| 色卡正确,但袋子不合格。 | 接缝、口袋、把手、拉链或几何形状的改变会影响按压接触。 | 需要提供完整的包装袋样品和首件生产检验报告。 |
10. 最低起订量、成本和交货时间取决于可运行的规格。
热转印可以减少一些丝网或印版设置,但它并非一定是最经济的小批量印刷方法。影响报价的因素包括转印类型、图像面积、转印纸产量、白层、轮廓切割或除杂、设计数量、个性化定制、包装袋取用、印刷周期、定位人工、废品率、材料预处理、测试和包装。
请根据包装袋材质、颜色、尺寸、图案、印刷面、转印方式和目的地询问数量。总共 5000 个包装袋,分为十种图案,与 5000 个单一图案的包装袋是不同的工作。请参考网站的最低起订量 (MOQ) 和生产周期指南以及2026 年成本框架,以了解更广泛的规划逻辑;最终商业条款以具体规格和书面确认为准。
11. 可复制的热转印询价清单
- 包袋类型、预期用途和目标市场
- 成品尺寸、结构、印刷面和可用面板
- 确切的材质、重量/厚度、颜色和表面处理——或参考样品
- 作品源文件、成品尺寸、位置和颜色参考
- 如已指定,则需提供转家庭信息;否则需获得推荐许可。
- 按包装袋颜色、尺寸、图案和目的地统计数量
- 个性化或可变数据矩阵
- 外观、手感、摩擦力、柔韧性、保养和包装预期
- 独立包装、标签、条形码、纸箱和折叠方法
- 要求的交货日期、国际贸易术语解释通则和目的地
- 要求提供的样品证据、首次记录和最终检验范围
12. LUCKYSTAR 如何支持热转印袋项目
LUCKYSTAR成立于2015年,致力于为国际品牌、进口商、零售商和分销商提供定制购物袋及相关品牌商品。项目涵盖规格审核、样品制作、生产协调、质量控制和出口包装等各个环节。我们提供的定制购物袋系列包含多种材质和结构选择,同时,我们还提供更广泛的配套产品,包括包袋、帽子和服装。
对于热转印工艺,负责任的下一步并非泛泛的承诺。请提供实际的包装袋规格说明和设计图。团队可以审核材料兼容性、缺失的规格、样品证据和生产控制,然后以书面形式确认该订单的最小起订量、价格、样品计划、交货时间、测试和包装安排。
13. 相关印刷和开发指南
常见问题解答
热转印适用于所有定制包袋吗?
不。基材、涂层、颜色、纹理、耐热性、袋型以及最终用途测试决定了其适用性。无纺布PP、尼龙、PVC/TPU、黄麻和粗帆布需要特别仔细的鉴定,其他装饰工艺可能更稳定。
DTF和热传递是同一回事吗?
DTF是热转印技术中的一种数码印刷转印方式。“热转印”还可以指切割薄膜、丝网印刷转印、升华转印或特效材料转印。请在报价和审批记录中明确说明所使用的具体系统。
工厂可以使用与T恤衫相同的压制设置吗?
不要想当然。包袋可能采用不同的面料、涂层、颜色、厚度和缝合方式。应根据实际生产材料和成品面板结构来确定参数范围。
热转印是否总是更适合小批量订单?
对于精细或多变的图案,它可以减少一些模具的使用,但总成本还包括转印准备、切割或除杂、印刷时间、定位、样品制作、次品和测试。请比较完整的生产流程。
买家如何检验耐用性?
明确关键失效类型:摩擦、弯曲、保养周期、边缘粘合、包装压力或其他最终使用条件。测试前,需商定测试方法、测试条件、样本量和验收标准。笼统的“耐久性测试”是不够的。
数字模型可以作为印刷品的参考吗?
不。它可以批准版式设计意图,但无法证明表面纹理、实际材料的颜色、转印边缘、手感、热损伤或成品包装袋的放置位置。请批准装饰后的打样和成品样品。
批量生产前应该冷冻哪些东西?
确定包装袋的材料和颜色、转移系统和供应商、图稿修改、印刷尺寸和坐标、批准的物理参考、参数窗口、剥离/冷却方法、首件放行规则、测试、包装和变更控制责任。
请一起检查您的行李、艺术品和转运路线。
请提供数量、尺寸、生产材料或参考样品、颜色、logo设计稿、印刷尺寸和位置、包装、目的地以及所需测试等信息。LUCKYSTAR将审核可行性,并以书面形式确认样品、报价和生产计划。
发送项目简报通过电子邮件发送预先填写好的热转印项目简报审核日期: 2026 年 9 月 24 日。商业条款、材料供应情况、传输系统兼容性、测试和认证均以订单为准,并以书面确认为准。