Métodos de impressão para sacolas de compras não tecidas
Apresentação do produto
Posted by Ningbo Luckystar Commodities Co., Ltd. On Sep 01 2026
Uma sacola de compras em tecido não tecido pode conter um logotipo de evento em uma cor, uma ilustração de varejo em quatro cores ou um painel fotográfico de cobertura total. Esses resultados não devem ser citados como o mesmo trabalho de impressão. O caminho correto depende se a manta de polipropileno está exposta ou laminada, se a impressão ocorre em um rolo ou em uma sacola acabada, quantas cores e desenhos são necessários e como a tinta ou transferência irá aderir depois que a sacola for dobrada, colada, costurada e embalada.
Este guia compara os principais métodos de impressão para sacolas de compras não tecidas: serigrafia direta, flexografia alimentada por rolo, filme impresso em rotogravura com laminação, decoração por transferência térmica e rotas digitais qualificadas de jato de tinta/transferência. Também explica onde um método deixa de ser comercialmente sensato. Ele não repete a visão geral de todos os materiais em Métodos de impressão de sacolas de compras personalizadas ou a comparação de materiais entre PP tecido e não tecido.
Planejando um pedido?Enviar um briefing de rota de impressão em não tecido. Inclua a teia/polímero exato, gsm, cor e lado exposto; tratamento e pilha laminada; construção de sacos; dimensões da arte, cobertura, cores, camada branca e divisão de SKU; uso pretendido; candidatos de rota; verificações de amostras, aderência/fricção/flexibilidade/bloqueio e sacos convertidos; embalagem, destino e data necessária.
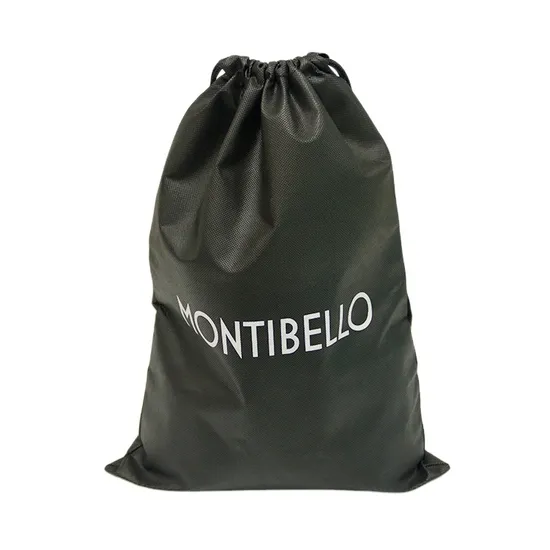
Um produto não tecido de marca real da loja Made-in-China da LUCKYSTAR. A textura exposta do ponto de ligação, a cor escura do corpo e a arte simples e clara mostram por que a superfície, a opacidade e a adesão devem ser revisadas juntas. 0;color:#493713;">Definição e nota de origem do processo: as páginas vinculadas foram verificadas novamente em 15 de setembro de 2026. ISO 9092:2026 é o padrão de vocabulário publicado na quarta edição que define não-tecidos e os distingue de outros materiais; não identifica o polímero, tratamento, laminado, compatibilidade de impressão ou desempenho de uma sacola fornecida. O artigo sobre criação de telas da PRINTING United Alliance e Os recursos FTA FIRST 7.0 são orientação do setor; citá-los não prova que a impressora, condição de impressão ou saco acabado atribuído seja certificado ou adequado. A página de aplicação de tratamento de superfície da Enercon explica que a baixa energia superficial ou contaminação pode prejudicar a ligação da tinta e descreve o tratamento corona, mas é uma orientação do fornecedor do equipamento, e não um alvo de tratamento específico do pedido ou resultado de adesão. Qualifique o lado/lote real da banda, método de tratamento e idade, tinta ou transferência, pilha de filme/adesivo, equipamento, condição de cura/impressão, rota de conversão e testes de saco acabado. Essas fontes não estabelecem MOQ, preço, cor, adesão, durabilidade, reciclabilidade, segurança ou entrega.
Resposta rápida: use serigrafia para um logotipo simples de cor especial em uma sacola não laminada quando uma marca direta forte e uma configuração moderada fizerem sentido. Considere a flexografia alimentada por rolo quando grandes volumes se repetem em uma folha controlada antes da conversão do saco. Use gravura impressa reversa ou outra rota de filme impresso qualificada com laminação quando a cobertura total, os detalhes fotográficos e o volume suficiente justificarem a configuração dos cilindros, do filme e da laminação. Considere a transferência de calor ou a produção digital para obras de arte menores, mais variáveis ou altamente detalhadas somente depois que a superfície exata do não tecido passar nos testes de calor, adesão, flexão e fricção. “Colorido” e “MOQ baixo” não identificam um processo seguro por si só.
1. Especifique a superfície não tecida antes de discutir a impressão
O padrão de vocabulário atual, ISO 9092:2026, separa os não-tecidos dos materiais tecidos, tricotados e feitos de papel. Na produção comum de sacolas de compras, os filamentos de polipropileno spunbond formam uma teia e recebem integridade estrutural por meio da colagem. O padrão de ponto de ligação em relevo visível em muitas sacolas não é decoração; faz parte da arquitetura material.
A
ISO 9092:2026 não define uma qualidade de impressão para sacolas de compras. Os compradores ainda devem indicar o polímero, o tipo de manta, a massa por área, a cor do corpo, o tratamento, o aditivo/masterbatch, o acabamento, o lote do rolo e se um filme ou revestimento cobre a manta. Dois tecidos descritos como “não tecido PP de 80 g/m²” podem molhar, flexionar e aceitar tinta de maneira diferente.
Para spunbond exposto, a tinta toca uma superfície de poliolefina de baixa energia quebrada por pontos de ligação e textura local. Para não-tecido laminado, o gráfico pode ficar em cima de um filme, abaixo de um filme transparente ou dentro de uma pilha de filme laminado impresso. Estas são interfaces diferentes. Compare as arquiteturas de superfície em Sacolas de compras não tecidas laminadas e não laminadas antes de solicitar um orçamento de impressão.
Campo de especificação
O que gravar
Por que a impressão muda
Evidências a reter
Web base
Polímero, tipo de rede, gsm nominal, cor e artigo/lote aprovado
Textura, absorção, resposta ao calor e sombra afetam a imagem
Amostra de material assinada e código do fornecedor
Superfície exposta
Lado não tratado/tratado, status corona/plasma, revestimento e idade de armazenamento
A energia superficial controla a umectação e a ligação tinta/adesivo
Meta de tratamento, método de medição e registro de lote
Pilha de laminação
Filme de polímero, medidor, posição de impressão, camada adesiva/de amarração e cobertura lateral
A tinta pode aderir ao filme em vez do não tecido e enfrentar diferentes temperaturas/flexões
Desenho de pilha de camadas e amostra descascada/seção transversal
Estágio de conversão
Rolo de impressão, tela plana, corte em branco ou saco acabado
Determina registro, placa/gabarito, costuras, dobras e possível área de imagem
Mapa de processos com transferências de inspeção
Uso final
Cesta/carga, reutilização, umidade, abrasão, limpeza e armazenamento
Configura testes químicos e de desempenho de tinta/transferência
Teste aprovado pelo comprador e plano de aceitação
2. Compare as cinco rotas práticas de impressão
Nenhum processo é “melhor” para não-tecido. Um sorteio de conferência de uma só cor e uma campanha de cobertura total nos supermercados necessitam de economias e controles diferentes. Comece com a arte, a superfície e a quantidade executável por design exato, não com o pedido de compra total.
Rota de impressão
Caso de uso mais forte
Configuração principal
Risco crítico do comprador
Impressão direta em tela
Uma a algumas cores exatas, cobertura moderada, sacos não laminados em cores padrão
Separação e tela/estêncil por cor; configuração de tinta, gabarito e cura
Opacidade, preenchimento, textura de ponto de ligação, fricção e cura
Flexografia alimentada por rolo
Repetição de gráficos em volume web útil antes da conversão da sacola
Chapa por cor, anilox/tinta, rede, tratamento, repetição e secador
Umedecimento/adesão, registro de repetição para corte e distorção da banda
Filme impresso em rotogravura + laminação
Alta cobertura, cores de processo finas e grandes programas repetidos
Cilindro por separação, filme, tinta, laminação e configuração de conversão
Vínculo de camada, registro de imagem para bolsa, desgaste, bloqueio e MOQ
Transferência de calor
Gráficos locais detalhados ou multicoloridos em sacos/painéis com acabamento qualificado
Transferência de produção, calor/pressão/tempo, gabarito e posicionamento
Brilho/encolhimento térmico, borda, casca, ponte de mão e ponto de colagem
Transferência/direta digital qualificada
Pequenas tiragens, múltiplas artes, protótipos ou gráficos variáveis
Preflight/RIP, estratégia branco/base, tratamento e cura/transferência
Compatibilidade de tinta ou transferência, formação de faixas, adesão e reprodutibilidade
As rotas acima são famílias de processos, não promessas. “Digital” pode significar jato de tinta UV de mesa, transferência UV, transferência estilo DTF ou outro sistema específico do fornecedor. “Flexo” pode usar diferentes combinações de chapa, anilox e tinta. Exija a rota nomeada e a condição de produção na cotação.
3. Decida se deseja imprimir a web, o painel ou a sacola acabada
A posição de impressão na cadeia do processo pode ser mais importante do que o nome da impressora. A impressão em rolo fornece uma superfície plana e contínua e suporta manuseio repetível da folha, mas a imagem deve posteriormente ser alinhada com o comprimento do corte do saco, reforços, dobra inferior, posição da alça e junções ultrassônicas/costuradas. A impressão de sacos acabados evita erros de conversão de repetição para corte, mas apresenta espessuras irregulares, costuras, reforços e acesso limitado ao cilindro.
A impressão em painel pode fornecer uma área de trabalho plana antes de costurar ou colar. Ele também cria material em processo que deve permanecer controlado por versão. Um painel esquerdo e direito, vários tamanhos ou logotipos de lojas diferentes podem ser misturados antes da conversão se a identificação for fraca.
Etapa de impressão
Vantagem operacional
Limitação distinta
Ponto de verificação de registro
Web contínua
Transporte eficiente do rolo e impressão repetida antes da conversão
A arte deve caber na largura/repetição da banda e na geometria de corte/união a jusante
Repetição da web → corte do painel → reforço/dobra → alça
Painel de corte plano
Acesso limpo e fácil colocação local de impressão/transferência
Identidade do painel, orientação e alterações de contração/calor requerem controle
Painel impresso → bolsa unida → dimensões acabadas
Saco plano acabado
Posicionamento visual direto no item montado
Costuras, alças e reforços interferem na pressão do cilindro, da tela ou do calor
Parada do gabarito → painel visível → folga da costura/alça
Filme laminado impresso
A imagem reversa pode ser protegida por filme e cobrir grandes áreas
Impressão de filme, laminação e conversão de saco adicionam um sistema de registro
Repetição de filme → laminado → painel → saco acabado
Mapeie a imagem em uma linha de produção. Siga a referência do arquivo de posicionamento, marcando frente, verso, reforços, parte inferior, alças, ligações e zonas seguras.
4. Serigrafia direta: prática para gráficos com pontos fortes
Sacos não tecidos para serigrafia podem ser eficientes quando uma marca precisa de uma ou duas cores sólidas, um logotipo local e unidades suficientes para absorver a produção de telas. A tinta passa pelas áreas abertas do estêncil transportadas pela malha. Cada cor normalmente possui uma tela separada e deve ser registrada nas demais.
O padrão de ponto de ligação cria áreas altas e baixas. O tipo reverso fino pode preencher, um sólido pesado pode parecer irregular e a pressão excessiva pode espalhar a imagem. Malha, estêncil, tinta, rodo, off-contact e cura devem ser compatíveis com a superfície. IMPRESSÃO As orientações para criação de tela da United Alliance explicam como a abertura da malha, o estêncil e o tamanho do recurso de arte funcionam juntos e influenciam o filme de tinta depositado.
As cores escuras do corpo podem exigir tinta opaca ou uma base branca, que adiciona um estágio de tela, passagem e cura. Pergunte se a cotação inclui a base. Verifique os halos ao redor dos pequenos elementos e flexione a área impressa após a cura. Um depósito espesso que parece forte enquanto plano pode rachar nas dobras ou bloquear quando os sacos são empilhados quentes.
5. Flexografia: impressão direta na web para volumes repetidos
A flexografia transfere tinta líquida medida de um sistema anilox para áreas elevadas da placa e depois para a teia. Ele pode imprimir gráficos repetidos antes que o material se transforme em uma sacola. A eficiência vem de uma teia estável, repetida e de execução mais longa - não apenas de chamar o método de “automático”.
A porosidade e a textura do tecido não tecido podem interromper sólidos e detalhes finos. A tensão da teia pode esticar ou distorcer o material leve. O tratamento deve apoiar a umedecimento da tinta, enquanto o calor e a tensão do secador não devem encolher, enrolar ou enfraquecer a folha contínua. Mapeie a distorção da placa e repita para o corte posterior do saco. Um gráfico preciso no rolo ainda pode se mover para um reforço após a conversão.
Os PRIMEIROS recursos do FTA conectam gráficos do cliente, pré-impressão, impressão e controle de processos em toda a cadeia de fornecimento flexográfica. Eles são uma estrutura, não uma prova de que cada fábrica pode imprimir o não tecido especificado. Solicite amostras comparáveis e a condição de produção declarada da impressora.
6. Laminação de rotogravura e filme impresso: cobertura total em escala
Para gráficos fotográficos ou de cobertura total, um fornecedor pode imprimir inversamente um filme por gravura e lamina-lo no não-tecido. O filme transparente pode proteger a tinta porque a imagem fica abaixo da superfície externa. Esta não é uma impressão direta na teia fibrosa; é uma construção de embalagem multicamadas.
Cilindros de gravura, filme e laminação criam uma configuração significativa. Grandes execuções estáveis podem diluí-lo, enquanto projetos fragmentados multiplicam cilindros ou trocas. A qualidade final depende da bitola do filme, tratamento, tinta, camada adesiva, nip, temperatura, tensão, condicionamento e registro convertido. Compare as rotas diretas de tela e filme impresso em Serigrafia vs Rotogravura para sacolas de compras.
Inspecione a ligação do laminado, bolhas, rugas, tunelamento, ondulação, bloqueio, desgaste e branqueamento de dobras. Teste em reforços e junções ultrassônicas/costuradas, não apenas em um painel central plano. A laminação pode facilitar a limpeza do rosto, mas não torna automaticamente um saco aberto à prova d'água ou reciclável.
7. Transferência de calor: útil somente após testes de temperatura e ligação
A transferência de calor pode reproduzir gráficos locais detalhados sem uma tela para cada cor visível. Um transfer é posicionado no saco ou tela plana e pressionado sob temperatura, pressão e tempo controlados. A rota pode ser adequada para lotes de design menores, mas o não tecido de polipropileno é sensível ao calor. O calor excessivo ou a permanência podem criar brilho, achatar pontos de ligação, encolher o painel, distorcer a cor ou enfraquecer uma área local.
Aprove a borda, o toque e a opacidade da transferência. Dobre-o nas dobras esperadas e esfregue a borda. Meça o painel antes e depois de pressionar. Se uma costura, remendo de alça ou reforço criar espessura irregular, uma prensa plana pode não aplicar pressão uniforme. Registre a placa de impressão, a folha protetora, o ponto de ajuste, a condição real, a permanência e o método de resfriamento/liberação.
8. Impressão digital: promissora para variação, não universalmente compatível
A produção por jato de tinta direto ou por transferência digital pode suportar amostras, arte regional, pequenas tiragens ou muitos designs. Contudo, os pressupostos padrão do DTG têxtil não devem ser transferidos do algodão para o polipropileno. A tinta, o pré-tratamento, a base branca e a cura devem ser projetados para a superfície real do não tecido.
A impressão UV plana pode ser proposta em substratos selecionados, enquanto UV-DTF ou outras transferências podem ser propostas para determinadas superfícies revestidas. Exija que o fornecedor nomeie a rota. Verifique a flexibilidade da tinta, adesão e rachaduras nas dobras; um filme rígido curado pode falhar em uma embalagem flexível. Inspecione também faixas, alinhamento de branco, furos nos pontos de colagem e reprodutibilidade entre lotes.
Para uma comparação de curto prazo, use o guia digital-versus-screen low-MOQ. Isso explica por que a quantidade por design e a variabilidade da arte podem alterar a resposta comercial.
9. Tratamento de superfície e armazenamento controlam a adesão da tinta
O polipropileno geralmente tem baixa energia superficial. O tratamento pode aumentar a receptividade, de modo que uma tinta, revestimento ou adesivo molhe a superfície de forma mais consistente. As orientações de aplicação de impressão da Enercon observam que o tratamento corona pode melhorar a adesão da tinta em filmes plásticos e não-tecidos. Seus relatórios de testes em não-tecidos também mostram por que o tipo de tratamento e a adesão da tinta à base de água devem ser validados no substrato exato.
Não use um número dina universal de uma especificação genérica. O alvo correto depende da tensão superficial da tinta/adesivo, do método de tratamento, da formulação do material, dos aditivos, do armazenamento e do processo do conversor. O tratamento pode deteriorar-se e a contaminação pode reduzir a humedecimento. Meça perto da impressão usando um método acordado, identifique o lado impresso e registre o lote do material.
Variável de processo
O que ele controla
Falha se não for gerenciado
Registro para massa
Tratamento de superfície
Umedecimento de tinta/adesivo e ligação inicial
Perolização, separação, baixa resistência da fita/fricção
Lado, método, alvo, resultado, tempo e lote
Família de tinta/transferência
Compatibilidade, opacidade, flexibilidade e cura
Descascar, rachar, bloquear, migrar ou permanecer pegajoso
Produto/lote, mistura, viscosidade ou preparação
Depósito
Força de cor, opacidade, detalhes e toque
Sólido fraco ou espessura/preenchimento excessivo
Configuração de tela/malha ou anilox/placa/processo
Secar/curar/prensar
Formação e adesão final do filme/transferência
Manchas, obstruções, odores, descamação ou danos causados pelo calor
Temperatura, tempo, velocidade/pressão e resfriamento
Condicionamento
Estabilização antes do teste, empilhamento ou conversão
Aprovação/reprovação falsa prematura ou bloqueio de pacote
Tempo decorrido e ambiente de armazenamento
10. Prepare a arte para pontos de colagem, dobras e cor do corpo
A textura não tecida limita os detalhes finos. Solicite à impressora designada o mínimo de linhas positivas e reversas, tamanho do tipo, trap, faixa tonal e cobertura total. Não peça limites emprestados de papel ou filme liso. Simplificar reversões muito finas pode melhorar o rendimento e a aparência.
A cor do corpo participa da imagem. As tintas transparentes em não tecido escuro ou saturado mudarão; uma base branca ou uma cor especial opaca pode ser necessária. Na impressão reversa laminada, o branco pode ficar atrás da cor na pilha de filmes. Documente qual separação é branca, seu estrangulamento/propagação e se cobre toda a imagem ou áreas selecionadas.
Recurso de arte
Pergunta impressa diretamente
Pergunta sobre filme impresso
Evidência de aprovação
Logotipo do Spot
Opacidade, depósito e textura da superfície da tinta
Simulação de pontos ou processos abaixo do filme
Rebaixamento/eliminação de substrato de produção
Fino positivo/reverso
Interrupção do ponto de ligação, limites de espalhamento/preenchimento e tela/placa
Resolução do cilindro/filme e posterior distorção do laminado
Amostra em tamanho real com detalhes críticos
Gradiente
Interação mínima estável entre pontos e texturas
Gama tonal, fundo branco e aparência de filme
Cunha tonal física na pilha real
Cor corporal escura
Camada branca/opaca, armadilha e mão
Separação de branco atrás da impressão reversa
Lote de cor corporal e amostra de opacidade aprovados
Cobertura completa
Secar, usar as mãos, bloquear e custar pode se tornar inaceitável
O roteiro do filme pode ser mais controlável em escala
Amostra convertida após dobrar/embalar
Continuação do reforço
Interrupção de repetição para corte e colagem/dobra
Registro de repetição, laminação e conversão de filme
11. Construa uma escada de prova que chegue até a sacola finalizada
Uma renderização de tela pode aprovar texto e layout, não opacidade ou adesão. Um rebaixamento de tinta pode comparar cores, não um registro de repetição para corte. Uma teia impressa pode provar a impressão, não a colocação do reforço. Construa a escada de aprovação em torno do risco que cada amostra resolve.
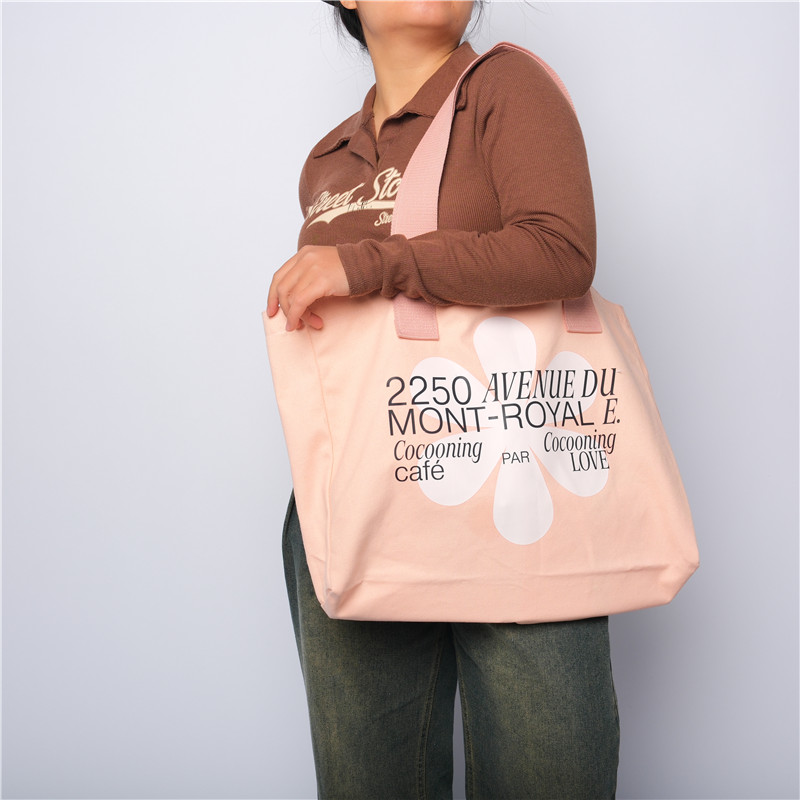
Uma sacola de compras impressa real da linha de sites independentes da LUCKYSTAR, usada aqui para mostrar a escala da arte e a folga da alça/reforço. A imagem não é apresentada como prova de material não tecido ou rota de impressão específica.
Portão de aprovação
O que isso pode provar
O que não pode provar
Decisão de liberação
Layout digital
Conteúdo, dimensões, orientação e separações
Cor física, textura, opacidade ou ligação
Liberar apenas arquivo corrigido
Teste de tinta/transferência
Umedecimento, direção de cor, opacidade, borda e adesão inicial
Conversão de bagagens, repetição e estabilidade a longo prazo
Selecione a direção química/processo
Impressão do processo de produção
Condição real da tela/placa/cilindro/digital no material de produção
Reforço finalizado, interação com alça e embalagem se ainda estiver plano
Congelar destino e configurações de impressão
Amostra convertida
Colocação, dobras, colagem/costura, alças, função e impressão flexível
Desvio de longo prazo, a menos que seja executado em condições representativas
Criar mestre de saco acabado dourado
Primeiro em massa
Condição real do material/tinta/ferramenta/linha/pacote
Desvio posterior sem monitoramento no processo
Solte, ajuste ou segure antes da execução completa
12. Inspecione adesão, fricção, bloqueio e registro convertido
Teste após o intervalo definido de secagem, cura e condicionamento.Uma superfície recém-impressa pode parecer sólida e depois bloquear em uma caixa, enquanto um laminado pode desenvolver falha na adesão após ser dobrado. Use métodos apropriados ao uso final declarado, em vez de um selo genérico de “qualidade aprovada”.
Verificar
Objetivo
Sinal de alerta típico
Controle de lote
Visual / registro
Cor, detalhes, furos, manchas, faixas e alinhamento
A imagem cruza a zona de ligação/dobra/manipulação ou se desloca pela pista
Verifique por rolo/pista/tempo ou intervalo de produção
Fita / adesão
Falha na tinta/transferência/adesão do filme na tela
Levantamento de tinta, remoção de borda de transferência ou separação de laminado
Método, fita, permanência, ação de remoção e aceitação
Esfoliação seca e úmida
Resistência ao manuseio e exposição definida à umidade
Transferência de cor, mudança de brilho ou base exposta
Carga, ciclos, tecido e classificação visual/cor
Dobrar/flexionar
Comportamento nos reforços, dobras da embalagem e aberturas repetidas
Rachaduras, branqueamento, levantamento de borda ou delaminação
Linha de dobra especificada, ciclos e recuperação
Bloqueio/retenção compactada
Os sacos empilhados são separados de acordo com o tempo, pressão e temperatura
Bastos, transferências ou brilhos de tinta/filme
Contagem de pacotes, carga, ambiente e duração
Função de saco convertido
A impressão sobrevive à abertura, carregamento, transporte e manuseio
A arte oculta, a ligação enfraquece ou manipula a imagem cruzada
Sequência de cesta/carga aprovada e definição de falha
Grânulos ou elevadores de tinta: verifique o lado impresso, o tratamento, o armazenamento, a contaminação, a compatibilidade da tinta e a cura antes de aumentar o depósito. Preenchimentos de detalhes da tela: revise o mínimo da arte, malha/estêncil, tinta, pressão e textura do ponto de ligação. O sólido flexo parece fraco: revise o tratamento, anilox/tinta, chapa/impressão, viscosidade, secagem e condição da folha.
Descascamento de borda por transferência de calor: verifique a compatibilidade de transferência, uniformidade de pressão, tempo/temperatura, resfriamento e ponte de ponto de ligação. Painel encolhe ou brilha: reduza ou redesenhe a rota de calor em vez de forçar a peça bruta através de uma configuração derivada de algodão. Rugas ou túneis do laminado: filme traço/tensão do não tecido, camada adesiva/adesiva, estreitamento, temperatura e condicionamento.
A impressão está correta em material plano, mas errada na sacola: investigue a repetição para corte, orientação do painel, formação de reforço, dobra inferior e posicionamento da alça. Os registros de impressão e conversão devem identificar o rolo, a faixa, o pacote e a caixa afetados.
14. O MOQ e o custo são determinados pela arte executável
O custo da tela aumenta com as cores e os designs, porque cada separação precisa de uma tela e de uma configuração. A flexografia precisa de chapas e preparação de teia. A impressão de filme de rotogravura precisa de cilindros e configuração de laminação. A transferência de calor e a produção digital reduzem algumas ferramentas físicas, mas acrescentam custos de transferência/RIP, camada branca, manuseio e por imagem.
Um pedido total de 5.000 sacolas divididas em dez designs de 500 não é o mesmo que um design de 5.000 peças. Cote a quantidade por cor do corpo × tamanho × arte × rota de impressão × acabamento. Separe as ferramentas descartáveis da impressão e conversão variáveis. Pergunte como as telas, placas ou cilindros são adquiridos, armazenados, refeitos e cobrados no novo pedido.
15. As declarações de sustentabilidade devem incluir tinta, superfície e pilha de camadas
Uma tinta à base de água não torna a sacola acabada reciclável, e um processo digital não a torna automaticamente com baixo desperdício. Considere polímero de base, aditivos, evidências de conteúdo reciclado, tratamento, tinta/revestimento, filme/pó de transferência, laminado, adesivo, material de configuração rejeitado, durabilidade e sistema de recuperação de destino.
Um filme laminado impresso adiciona camadas e pode alterar as opções de recuperação. A impressão direta pode manter a estrutura mais simples, mas a cobertura pesada ou a química incompatível podem criar outras preocupações. Evite afirmações amplas como “impressão ecológica”. Indique o material exato e a característica do processo apoiada por evidências.
Limite de reivindicação da empresa: as declarações LUCKYSTAR nesta seção são autodescrição do editor, não verificação de terceiros, certificação ISO/FTA, credenciamento de impressora, resultado de laboratório ou garantia de um MOQ específico, preço, cor, vínculo, durabilidade, resultado ambiental, status de conformidade ou data de entrega. Confirme a entidade contratante, locais atribuídos de não tecido e de impressão/conversão, subcontratação, material exato/lateral/tratamento/pilha de camadas, processo, tinta/transferência, amostra, método de teste, inspeção, embalagem e termos de liberação do pedido.
16. Como a LUCKYSTAR descreve sua análise de impressão de não tecido
A LUCKYSTAR afirma que sua equipe de projeto pode comparar tela direta, flexografia, laminação de filme impresso, transferência de calor e rotas digitais qualificadas em torno de uma especificação de saco acabado trancado, sujeito a especificação e confirmação por escrito. A revisão conecta a superfície exposta e o estágio de impressão à arte, conversão, testes e suposições comerciais.
Identidade do material: polímero de registro/tipo de teia, gsm nominal, cor do corpo, lado impresso, método de tratamento/resultado/idade, armazenamento e qualquer filme, revestimento, adesivo ou camada de ligação.
Definição da rota: nomeie se a impressão ocorre na teia, filme, painel, corte em branco ou saco acabado e família de impressão/transferência de registro, ferramentas, estratégia de branco/base, condição de secagem/cura/impressão e sequência de conversão.
Preflight da arte: retornar separações específicas da rota, detalhes mínimos positivos/reversos, faixa tonal, armadilha, repetição, zonas seguras de reforço/dobra/manuseio e cobertura permitida.
Aprovação física: separar um modelo de layout de um rascunho de substrato de produção, amostra convertida, referência final retida e volume primeiro.
Plano de aceitação: definir cor/opacidade/mão/borda, adesão, fricção seca/úmida, flexão/dobra, bloqueio, registro, ligação laminada e verificações de saco completo com regras de condicionamento e aceitação.
Cotação comparável: MOQ separado de material/saco, ferramentas por cor/arte, configuração de impressão/laminação, amostras, trocas, desperdício, quantidade por SKU, embalagem, substituições e controles de reordenamento.
17. Envie uma solicitação de cotação pronta para fábrica
Seção RFQ
Entrada obrigatória
Por que é importante
Construção da bolsa
Tamanho, reforço, fundo, união, alças, reforço e cesto pretendido
Define a área imprimível e o registro de conversão
Material base
Tipo de polímero/teia, gsm, cor do corpo, tratamento, laminado/filme e artigo
Define compatibilidade de tinta/transferência/adesivo e calor
Arte
Arquivos de tamanho final, separações, alvos de cores, camada branca, cobertura e laterais
Determina método, ferramentas, configuração e detalhes alcançáveis
Matriz SKU
Quantidade por tamanho exato × cor do corpo × arte × acabamento × destino
Revela MOQ executável e trocas
Aparência
Opacidade, brilho/fosco, mão, borda, cor e tolerância de posicionamento
Cria critérios de aprovação mensuráveis/visuais
Desempenho
Esfregar, hidratar, flexionar, segurar a embalagem, limpar e necessidades regulatórias/de reclamação
Cria o plano correto de tinta/transferência e teste
Rota comercial
Tipo de amostra, propriedade da ferramenta, variação de quantidade permitida, esquema de embalagem, prazo e prazo comercial
Torna as ofertas comparáveis e protege novos pedidos
Perguntas frequentes
Qual é o método de impressão mais comum para sacolas de compras não tecidas?
A serigrafia direta é comum para logotipos simples em cores especiais em sacolas não laminadas. Programas de rolos maiores podem usar flexografia, enquanto gráficos laminados de cobertura total podem usar filme impresso. A melhor rota depende da superfície, da arte e do volume.
As sacolas não tecidas podem ser impressas em cores?
Sim, por meio de processos qualificados de tela/flexografia, digital/transferência ou rotas de laminação de filme impresso. O método depende do detalhe, cobertura, quantidade e superfície. Aprove cor, opacidade, acabamento e adesão na pilha de produção.
A serigrafia é adequada para sacolas escuras de não tecido?
Sim, quando o sistema de tinta e a superfície são compatíveis. Pode ser necessária uma tinta especial opaca ou uma base branca. Confirme se a base adiciona uma tela/passagem e inspecione halos, mão, flexão e cura.
A impressão digital pode ser aplicada diretamente em não tecido de polipropileno?
Somente com um sistema qualificado para a superfície exata. Não presuma que uma rota DTG de algodão funcionará. Especifique tinta/pré-tratamento/branco/cura e, em seguida, teste a adesão, flexibilidade, fricção e repetibilidade.
Por que a tinta descasca do material não tecido?
As causas comuns incluem tratamento superficial insuficiente ou envelhecido, lado impresso errado, contaminação, tinta incompatível, cura insuficiente ou flexibilidade excessiva. Diagnosticar a interface e processar o registro antes de alterar a arte ou adicionar mais tinta.
A impressão flexográfica é melhor que a serigrafia?
Nenhum dos dois é universalmente melhor. A flexografia pode ser adequada para gráficos repetidos alimentados pela web em grande volume; a impressão da tela pode ser adequada para gráficos locais e configuração moderada. Compare arte, rota de web/conversão, ferramentas e economia de unidade aceita.
Quando um comprador deve escolher a laminação impressa em rotogravura?
Considere-o para gráficos detalhados e de alta cobertura quando a quantidade por arte puder suportar cilindros, filme e laminação. Aprove a pilha completa de camadas, colagem, registro, desgaste, bloqueio, dobras e saco convertido.
A laminação protege a impressão?
A impressão reversa sob um filme pode proteger a tinta da abrasão direta, mas o laminado apresenta riscos de colagem, enrugamento, bloqueio, dobra e delaminação. Também muda a mão e a estrutura do material.
Quais arquivos devem ser fornecidos para impressão de sacolas não tecidas?
Forneça logotipos vetoriais em tamanho final, imagens raster de alta resolução, cores exatas nomeadas, camadas de branco/acabamento, um arquivo de posicionamento/linha de matriz e uma matriz de SKU. Deixe que a impressora atribuída retorne separações e mínimos específicos da rota.
Como a impressão em massa deve ser aprovada?
Aprove primeiro o material, a amostra específica da rota e a bolsa dourada convertida. Na produção, faça um primeiro levantamento em massa feito com o lote real de material, tinta/transferência/filme, ferramentas e linha e, em seguida, monitore por rolo, faixa ou intervalo de tempo.
Conclusão
O método correto de impressão em sacolas não tecidas começa com a camada que recebe a imagem e o ponto onde a impressão entra no processo de conversão. A serigrafia é forte para obras de arte pontuais controladas; a flexografia serve para produção repetida de web; o filme impresso em rotogravura suporta programas laminados de alta cobertura; e rotas de transferência ou digitais podem suportar gráficos menores ou mais variáveis quando a superfície passa na qualificação.
Envie ao LUCKYSTAR a estrutura da sacola, pilha de camadas, arquivos e quantidades por design para uma cotação de rota de impressão.
Solicite uma proposta de impressão de não tecido específica da rota
Use um registro de material/pilha de camadas, especificação de saco acabado e matriz de quantidade por SKU para que as suposições de rota possam ser comparado.
Atribuição do local, material, tratamento, sistema de tinta/transferência/laminado, equipamento, ferramentas, amostra, cor, desempenho, reclamações, inspeção, preço, MOQ, embalagem, cronograma e termos de liberação estão sujeitos à devida diligência, especificação e confirmação por escrito.