Un sac shopping non tissé peut porter un logo d'événement en une couleur, une illustration de vente au détail en quatre couleurs ou un panneau photographique à couverture complète. Ces résultats ne doivent pas être cités comme le même travail d’impression. L'itinéraire correct dépend si la bande de polypropylène est exposée ou laminée, si l'impression s'effectue sur un rouleau ou sur un sac fini, du nombre de couleurs et de motifs requis et de la manière dont l'encre ou le transfert adhèrera une fois le sac plié, collé, cousu et emballé.
Ce guide compare les principales méthodes d'impression pour les sacs à provisions non tissés : sérigraphie directe, flexographie sur rouleau, film hélio avec laminage, décoration par transfert thermique et voies jet d'encre/transfert numérique qualifiées. Il explique également où une méthode cesse d’être commercialement viable. Il ne répète pas l'aperçu de tous les matériaux dans Méthodes d'impression de sacs à provisions personnalisés ni la comparaison des matériaux entre le PP tissé et non tissé.
Commencez par faire correspondre le brief de vente au détail à une construction sur la page produit de sacs de courses de LUCKYSTAR. La qualification de convertisseur fait partie du pilier de sélection des fournisseurs de sacs à provisions ; Une diligence raisonnable plus large en matière d'usine appartient au guide principal d'approvisionnement en sacs personnalisés.
Vous planifiez une commande ? Envoyer un slip en non-tissé imprimé. Incluez le Web/polymère exact, le g/m², la couleur et le côté exposé ; traitement et pile de stratifiés ; construction de sacs; dimensions de l'illustration, couverture, couleurs, couche blanche et division SKU ; utilisation prévue ; orienter les candidats ; contrôles d'échantillons, d'adhérence/frottement/flexion/blocage et de sacs transformés ; emballage, destination et date requise.
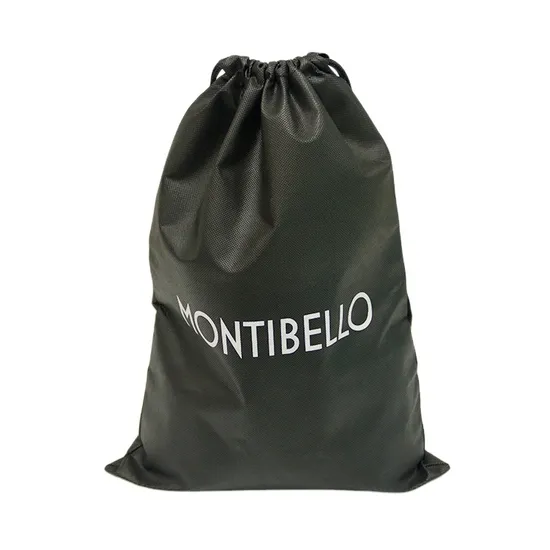
Un véritable produit non tissé de marque du magasin Made in China de LUCKYSTAR. La texture du point de liaison exposée, la couleur sombre du corps et les illustrations claires simples montrent pourquoi la surface, l'opacité et l'adhésion doivent être examinées ensemble.
1. Précisez la surface non tissée avant de discuter de l'impression
La norme de vocabulaire actuelle, ISO 9092:2026, sépare les non-tissés des matériaux tissés, tricotés et fabriqués en papier. Dans la production courante de sacs à provisions, les filaments de polypropylène filé-lié forment une bande et reçoivent une intégrité structurelle grâce à la liaison. Le motif de points de liaison en relief visible sur de nombreux sacs n'est pas une décoration ; cela fait partie de l'architecture matérielle.
ISO 9092:2026 ne définit pas de qualité d'impression pour les sacs de courses. Les acheteurs doivent toujours indiquer le polymère, le type de bande, la masse par zone, la couleur du corps, le traitement, l'additif/le mélange maître, la finition, le lot de rouleaux et si un film ou un revêtement recouvre la bande. Deux tissus, tous deux décrits comme « non-tissé PP 80 g/m² », peuvent mouiller, fléchir et accepter l'encre différemment.
Pour le spunbond exposé, l'encre touche une surface en polyoléfine à faible énergie brisée par des points de liaison et une texture locale. Pour les non-tissés laminés, le graphique peut être placé au-dessus d'un film, sous un film transparent ou à l'intérieur d'une pile de films stratifiés imprimés. Ce sont des interfaces différentes. Comparez les architectures de surface dans les Sacs de courses non tissés laminés et non laminés avant de demander un devis d'impression.
| Champ de spécification | Ce qu'il faut enregistrer | Pourquoi imprimer les modifications | Preuve à conserver |
|---|---|---|---|
| Web de base | Polymère, type de bande, g/m² nominal, couleur et article/lot approuvé | La texture, le pouvoir absorbant, la réponse thermique et la teinte affectent l'image | Échantillon de matériau signé et code fournisseur |
| Surface exposée | Côté non traité/traité, statut corona/plasma, revêtement et âge de stockage | L'énergie de surface contrôle le mouillage et la liaison encre/adhésif | Cible de traitement, méthode de mesure et enregistrement du lot |
| Pile de stratification | Film polymère, jauge, position d'impression, couche adhésive/liante et couverture latérale | L'encre peut adhérer au film plutôt qu'au non-tissé et faire face à des températures/flexions différentes | Dessin de pile de couches et échantillon pelé/coupe transversale |
| Étape de conversion | Rouleau d'impression, panneau plat, découpe vierge ou sac fini | Détermine l'alignement, le plateau/gabarit, les coutures, les plis et la zone d'image possible | Carte des processus avec transferts d'inspection |
| Utilisation finale | Panier/chargement, réutilisation, humidité, abrasion, nettoyage et stockage | Définit les tests chimiques et de performances de l'encre/du transfert | Plan de test et d'acceptation approuvé par l'acheteur |
2. Comparez les cinq itinéraires d'impression pratiques
Aucun procédé unique n'est « le meilleur » pour le non-tissé. Un cadeau de conférence en couleur et une campagne de couverture complète dans les supermarchés nécessitent des paramètres économiques et des contrôles différents. Commencez par l'illustration, la surface et la quantité exécutable par conception exacte, et non par le bon de commande total.
| Itinéraire d'impression | Cas d'utilisation le plus fort | Configuration principale | Risque critique de l'acheteur |
|---|---|---|---|
| Sérigraphie directe | Une à quelques couleurs d'accompagnement, couverture modérée, sacs non plastifiés de couleur standard | Séparation et écran/pochoir par couleur ; configuration de l'encre, du gabarit et du durcissement | Opacité, remplissage, texture du point de liaison, frottement et polymérisation |
| Flexographie à rouleaux | Répéter les graphiques sur un volume Web utile avant la conversion du sac | Plaque par couleur, anilox/encre, bande, traitement, répétition et séchoir | Mouillage/adhésion, registre de répétition pour couper et distorsion de la bande |
| Film hélio + laminage | Couverture élevée, quadrichromie fine et grands programmes de répétition | Cylindre par configuration de séparation, film, encre, laminage et conversion | Liaison de calques, enregistrement image-sac, éraflure, blocage et MOQ |
| Transfert de chaleur | Graphiques locaux détaillés ou multicolores sur les sacs/panneaux finis qualifiés | Production par transfert, chaleur/pression/temps, gabarit et placement | Brillance/retrait thermique, bord, pelage, pontage à la main et au point de liaison |
| Direct/transfert numérique qualifié | Courts tirages, plusieurs illustrations, prototypes ou graphiques variables | Preflight/RIP, stratégie blanche/base, traitement et guérison/transfert | Compatibilité des encres ou des transferts, bandes, adhésion et reproductibilité |
Les itinéraires ci-dessus sont des familles de processus, pas des promesses. « Numérique » peut désigner un jet d'encre UV à plat, un transfert UV, un transfert de type DTF ou un autre système spécifique au fournisseur. « Flexo » peut utiliser différentes combinaisons de plaques, d'anilox et d'encre. Exigez l'itinéraire indiqué et les conditions de production dans le devis.
3. Décidez si vous souhaitez imprimer la bande, le panneau ou le sac fini
La position d'impression dans la chaîne de processus peut avoir plus d'importance que le nom de la presse. L'impression en rouleau fournit une surface plane et continue et permet une manipulation reproductible de la bande, mais l'image doit ensuite s'aligner sur la longueur de coupe du sac, les goussets, le pli inférieur, la position de la poignée et les joints cousus/ultrasons. L'impression de sacs finis évite les erreurs de conversion de répétition en découpe, mais introduit des épaisseurs, des coutures, des goussets inégaux et un accès limité au plateau.
L'impression sur panneau peut fournir une zone de travail plate avant la couture ou le collage. Cela crée également des travaux en cours qui doivent rester contrôlés en version. Un panneau gauche et droit, plusieurs tailles ou logos de magasins différents peuvent être mélangés avant conversion si l'identification est faible.
| Étape d'impression | Avantage opérationnel | Limitation distincte | Point de contrôle d'inscription |
|---|---|---|---|
| Web continu | Transport efficace des rouleaux et répétition de l'impression avant la conversion | Les illustrations doivent s'adapter à la largeur/répétition de la bande et à la géométrie de coupe/liaison en aval | Répétition de la bande → découpe du panneau → gousset/pliage → poignée |
| Panneau coupé à plat | Accès propre et placement facile d'impression/transfert local | L'identité, l'orientation et les changements de rétrécissement/chaleur du panneau nécessitent un contrôle | Panneau imprimé → sac joint → dimensions finies |
| Sac plat fini | Placement visuel direct sur l'élément assemblé | Les coutures, les poignées et les soufflets interfèrent avec le plateau, l'écran ou la pression thermique | Arrêt de gabarit → panneau visible → dégagement couture/poignée |
| Film laminé imprimé | L'image inversée peut être protégée sous un film et couvrir de grandes surfaces | L'impression de film, le laminage et la conversion de sacs ajoutent chacun un système de registre | Répétition du film → stratifié → panneau → sac fini |
Mappez l'image sur une ligne de production. Suivez la référence du fichier de placement, en marquant le devant, le dos, les soufflets, le bas, les poignées, les liens et les zones de sécurité.
4. Sérigraphie directe : pratique pour les graphismes à points forts
Lessacs non tissés sérigraphiés peuvent être efficaces lorsqu'une marque a besoin d'une ou deux couleurs unies, d'un logo local et de suffisamment d'unités pour absorber la sérigraphie. L'encre passe à travers des zones de pochoir ouvertes portées par un maillage. Chaque couleur a normalement un écran séparé et doit s'inscrire avec les autres.
Le motif de points de liaison crée des zones hautes et basses. Les caractères fins inversés peuvent se remplir, un solide lourd peut paraître inégal et une pression excessive peut étaler l'image. Le maillage, le pochoir, l'encre, la raclette, le hors contact et le durcissement doivent être adaptés à la surface. Les conseils de création d'écran de PRINTING United Alliance expliquent comment l'ouverture du maillage, le pochoir et la taille des éléments d'illustration fonctionnent ensemble et influencent le film d'encre déposé.
Les couleurs de corps foncées peuvent nécessiter une encre opaque ou une sous-base blanche, ce qui ajoute une étape de tramage, de passage et de durcissement. Demandez si le devis inclut la sous-couche. Vérifiez les halos autour des petits éléments et pliez la zone imprimée après durcissement. Un dépôt épais qui semble solide lorsqu'il est plat peut se fissurer au niveau des plis ou se bloquer lorsque les sacs sont empilés au chaud.
5. Flexographie : impression web directe pour volumes répétés
La flexographie transfère l'encre liquide dosée depuis un système anilox vers des zones de plaques surélevées, puis vers la bande. Elle peut imprimer des graphiques répétitifs avant que le matériau ne devienne un sac. L'efficacité vient d'un Web stable, d'une répétition et d'une exécution plus longue, et pas seulement du fait d'appeler la méthode « automatique ».
La porosité et la texture du non-tissé peuvent interrompre les solides et les détails fins. La tension de la bande peut étirer ou incliner un matériau léger. Le traitement doit permettre le mouillage de l'encre, tandis que la chaleur et la tension du séchoir ne doivent pas rétrécir, gondoler ou affaiblir la bande. Déformation de la plaque cartographique et répétition de la coupe du sac ultérieure. Un graphique précis sur le rouleau peut toujours se déplacer dans un gousset après la conversion.
LES PREMIÈRES ressources de FTA connectent les graphiques, le prépresse, l'impression et le contrôle des processus des clients tout au long de la chaîne d'approvisionnement flexographique. Ils constituent un cadre et non une preuve que chaque usine peut imprimer le non-tissé spécifié. Demandez des échantillons comparables et l’état de production déclaré par l’imprimeur.
6. Héliogravure et laminage de films imprimés : couverture complète à grande échelle
Pour les graphiques photographiques ou à couverture complète, un fournisseur peut effectuer une impression inversée d'un film par héliogravure et le laminer sur le non-tissé. Le film transparent peut protéger l’encre car l’image se trouve sous la surface extérieure. Il ne s'agit pas d'une impression directe sur la bande fibreuse ; il s'agit d'une construction d'emballage multicouche.
Les cylindres de gravure, le film et le laminage créent une configuration significative. Les grandes séries stables peuvent le diluer, tandis que les conceptions fragmentées multiplient les cylindres ou les changements. La qualité finale dépend du calibre du film, du traitement, de l'encre, de la couche d'adhésif/liant, du pincement, de la température, de la tension, du conditionnement et du registre converti. Comparez les itinéraires directs de sérigraphie et de film imprimé dans Sérigraphie et héliogravure pour les sacs à provisions.
Inspectez le collage du stratifié, les bulles, les rides, les tunnels, les boucles, les blocages, les éraflures et le blanchiment des plis. Testez au niveau des goussets et des joints cousus/ultrasons, pas seulement sur un panneau central plat. La plastification peut rendre un visage plus facile à essuyer, mais elle ne rend pas automatiquement un sac ouvert imperméable ou recyclable.
7. Transfert de chaleur : utile uniquement après des essais de température et de liaison
Le transfert thermique peut reproduire des graphiques locaux détaillés sans un seul écran pour chaque couleur visible. Un transfert est positionné sur le sac ou le panneau plat et pressé sous température, pression et durée contrôlées. L'itinéraire peut convenir à des lots de conception plus petits, mais le non-tissé en polypropylène est sensible à la chaleur. Une chaleur ou un maintien excessif peut créer de la brillance, aplatir les points de liaison, rétrécir le panneau, déformer la couleur ou affaiblir une zone locale.
Approuver le bord, la main et l'opacité du transfert. Pliez-le sur les plis attendus et frottez le bord. Mesurez le panneau avant et après le pressage. Si une couture, un patch de poignée ou un gousset crée une épaisseur inégale, une presse plate peut ne pas appliquer une pression uniforme. Enregistrez le plateau de presse, la feuille de protection, le point de consigne, l'état réel, le temps de maintien et la méthode de refroidissement/libération.
8. Impression numérique : prometteuse de variations, mais pas universellement compatible
La production par jet d'encre direct ou par transfert numérique peut prendre en charge des échantillons, des œuvres d'art régionales, de petites séries ou de nombreux modèles. Cependant, les hypothèses standard du DTG textile ne doivent pas être transposées du coton au polypropylène. L'encre, le prétraitement, la base blanche et le durcissement doivent être conçus pour la surface non tissée réelle.
L'impression UV à plat peut être proposée sur des supports sélectionnés, tandis que les transferts UV-DTF ou autres peuvent être proposés pour certaines surfaces enduites. Exiger du fournisseur qu’il nomme l’itinéraire. Vérifiez la flexibilité de l'encre, l'adhérence et les fissures lors des plis ; un film rigide durci peut échouer sur un sac flexible. Inspectez également les bandes, l'alignement des blancs, les trous d'épingle aux points de liaison et la reproductibilité entre les lots.
Pour une comparaison à court terme, utilisez le guide numérique-versus-écran à faible MOQ. Cela explique pourquoi la quantité par conception et la variabilité des illustrations peuvent changer la réponse commerciale.
9. Traitement de surface et contrôle de stockage de l'adhésion de l'encre
Le polypropylène a généralement une faible énergie de surface. Le traitement peut augmenter la réceptivité afin qu'une encre, un revêtement ou un adhésif mouille la surface de manière plus cohérente. Les Les conseils d'application d'impression d'Enercon indiquent que le traitement corona peut améliorer l'adhérence de l'encre sur les films plastiques et les non-tissés. Ses rapports d'essais sur les non-tissés montrent également pourquoi le type de traitement et l'adhérence de l'encre à base d'eau doivent être validés sur le substrat exact.
N'utilisez pas un numéro Dyne universel provenant d'une spécification générique. La cible correcte dépend de la tension superficielle de l’encre/de l’adhésif, de la méthode de traitement, de la formulation du matériau, des additifs, du stockage et du processus de conversion. Le traitement peut se détériorer et la contamination peut réduire le mouillage. Mesurez à proximité de l'impression en utilisant une méthode convenue, identifiez la face imprimée et enregistrez le lot de matériaux.
| Variable de processus | Ce qu'il contrôle | Échec si non géré | Enregistrement en masse |
|---|---|---|---|
| Traitement de surface | Mouillage de l'encre/de l'adhésif et liaison initiale | Perlage, accrochage, mauvaise résistance au ruban adhésif/au frottement | Côté, méthode, cible, résultat, temps et lot |
| Famille d'encre/transfert | Compatibilité, opacité, flexibilité et durcissement | Décoller, craquer, bloquer, migrer ou rester collant | Produit/lot, mélange, viscosité ou préparation |
| Dépôt | Force des couleurs, opacité, détails et main | Solide faible ou épaisseur/remplissage excessif | Paramètre d'écran/maille ou anilox/plaque/processus |
| Sécher/durcir/presser | Formation et adhésion du film final/transfert | Taches, blocages, odeurs, décollements ou dommages causés par la chaleur | Température, durée, vitesse/pression et refroidissement |
| Conditionnement | Stabilisation avant test, empilage ou conversion | Faux succès/échec prématuré ou blocage du pack | Temps écoulé et environnement de stockage |
10. Préparer les illustrations pour les points de liaison, les plis et la couleur du corps
La texture non tissée limite les détails fins. Demandez à l'imprimeur désigné les lignes positives et inversées minimales, la taille des caractères, le piège, la plage tonale et la couverture totale. N'empruntez pas de limites au papier ou au film lisse. Simplifier les revers très fins peut améliorer à la fois le rendement et l'apparence.
La couleur du corps participe à l'image. Les encres transparentes sur un non-tissé foncé ou saturé se déplaceront ; une sous-couche blanche ou une couleur d'accompagnement opaque peut être nécessaire. Sur une impression inversée laminée, le blanc peut se trouver derrière la couleur dans la pile de films. Documentez quelle séparation est blanche, son étranglement/étalement et si elle couvre la totalité de l'image ou des zones sélectionnées.
| Fonctionnalité d'illustration | Question à imprimer directement | Question sur le film imprimé | Preuve d'approbation |
|---|---|---|---|
| Logo Spot | Opacité de l'encre, dépôt et texture de la surface | Simulation de point ou de processus sous le film | Réduction/radiation du substrat de production |
| Fin positif/inverse | Interruption du point de liaison, limites d'étalement/remplissage et d'écran/plaque | Résolution du cylindre/film et distorsion ultérieure du stratifié | Échantillon de détails critiques grandeur nature |
| Dégradé | Interaction minimale stable entre les points et les textures | Gamme de tons, support blanc et aspect du film | Coin tonal physique sur la pile réelle |
| Couleur de carrosserie foncée | Couche blanche/opaque, piège et main | Séparation blanche derrière l'impression inversée | Lot de couleur corporelle et échantillon d'opacité approuvés |
| Couverture complète | Le séchage, le séchage à la main, le blocage et le coût peuvent devenir inacceptables | Le parcours du film pourrait être plus contrôlable à grande échelle | Échantillon converti après pliage/emballage |
| Suite du gousset | Interruption de la répétition pour couper et du collage/pliage | Enregistreur de répétition, de laminage et de conversion de film | Sac fini ouvert autour de tous les panneaux |
Utilisez le processus d'approbation des couleurs du sac de courses pour connecter la cible de couleur à l'échantillon de couleur du corps, à l'échantillon d'impression et au premier tirage en vrac.
11. Construisez une échelle de preuve qui atteint le sac fini
Un rendu d'écran peut approuver le texte et la mise en page, et non l'opacité ou l'adhésion. Un tirage d'encre peut comparer la couleur, et non un registre de répétition de coupe. Une bande imprimée peut prouver l'impression, et non le placement du gousset. Construisez l'échelle d'approbation autour du risque que chaque échantillon résout.
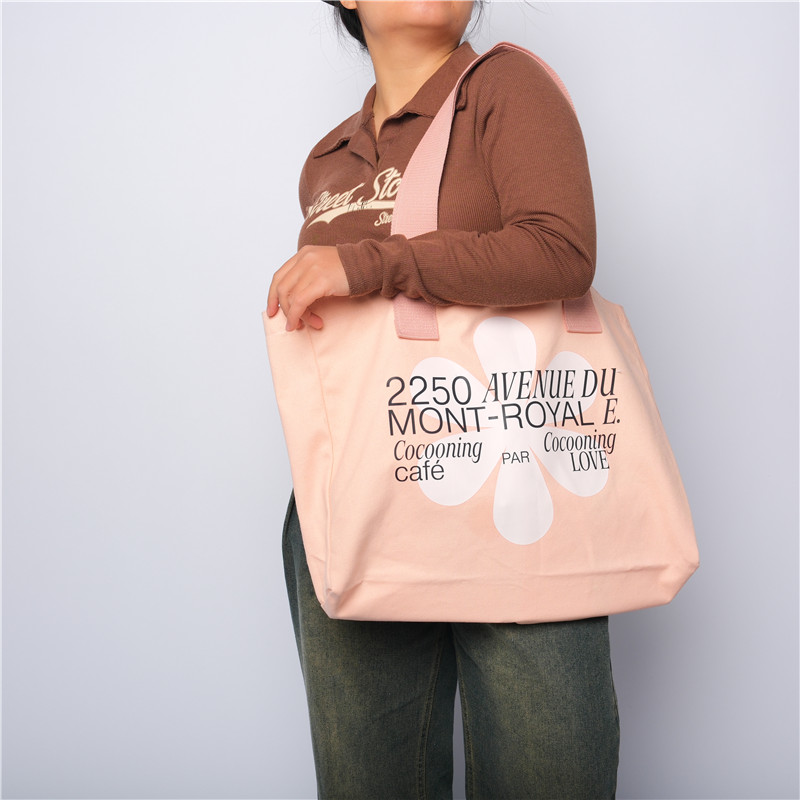
Un véritable sac shopping imprimé de la gamme de sites indépendants de LUCKYSTAR, utilisé ici pour afficher l'échelle de l'œuvre d'art et le dégagement des poignées/soufflet. L'image n'est pas présentée comme preuve d'un matériau non tissé ou d'un mode d'impression spécifique.
| Porte d'approbation | Ce que cela peut prouver | Ce qu'il ne peut pas prouver | Décision de libération |
|---|---|---|---|
| Mise en page numérique | Contenu, dimensions, orientation et séparations | Couleur physique, texture, opacité ou liaison | Publier le fichier corrigé uniquement |
| Essai d'encre/transfert | Mouillage, direction de la couleur, opacité, bord et adhérence initiale | Conversion des sacs, répétition et stabilité à long terme | Sélectionner la direction de la chimie/du processus |
| Impression du processus de production | État réel de l'écran/plaque/cylindre/numérique sur le matériel de production | Interaction du gousset, de la poignée et du sac terminé s'il est encore plat | Geler la cible et les paramètres d'impression |
| Échantillon converti | Placement, plis, liaison/couture, poignées, fonction et flexibilité d'impression | Dérive à long terme, sauf exécution dans des conditions représentatives | Créer un maître de sac fini doré |
| Premier lancement en vrac | État réel du matériau/encre/outil/ligne/pack | Dérive ultérieure sans surveillance en cours de processus | Relâchez, ajustez ou maintenez avant l'exécution complète |
Le guide de développement d'échantillons de sacs de courses permet de distinguer les maquettes d'apparence des échantillons représentatifs de la production.
12. Inspecter l'adhérence, le frottement, le blocage et l'enregistrement converti
Test après l'intervalle défini de séchage, de durcissement et de conditionnement.Une surface fraîchement imprimée peut paraître saine puis se bloquer dans un carton, tandis qu'un stratifié peut développer une rupture de liaison après pliage. Utilisez des méthodes adaptées à l'utilisation finale déclarée plutôt qu'un label générique de « qualité réussie ».
| Vérifier | Objectif | Panneau d'avertissement typique | Contrôle des lots |
|---|---|---|---|
| Visuel / inscription | Couleur, détails, trous d'épingle, taches, bandes et alignement | L'image traverse la zone de liaison/pliage/poignée ou dérive par voie | Vérification par rouleau/voie/temps ou intervalle de production |
| Ruban / adhésion | Échec de l'encre/du transfert/du film à l'écran | Remontées d'encre, décollements des bords de transfert ou séparations du stratifié | Méthode, enregistrement, maintien, action de décollement et acceptation |
| Frottage sec et humide | Résistance à la manipulation et à une exposition définie à l'humidité | Transfert de couleur, changement de brillance ou base exposée | Charge, cycles, tissu et évaluation visuelle/couleur |
| Plier / fléchir | Comportement au niveau des soufflets, des plis du paquet et des ouvertures répétées | Fissuration, blanchiment, soulèvement des bords ou délaminage | Ligne de pliage, cycles et récupération spécifiés |
| Blocage / attente emballée | Les sacs empilés se séparent en fonction du temps, de la pression et de la température | Bâtons d'encre/film, transferts ou brillants | Nombre de packs, charge, environnement et durée |
| Fonction de sac converti | L'impression survit à l'ouverture, au chargement, au transport et à la manipulation | L'illustration se cache, le lien s'affaiblit ou la poignée croise l'image | Séquence de panier/chargement approuvée et définition des défaillances |
Combinez les contrôles d'impression avec le processus de contrôle qualité des sacs de courses finis et le guide de sélection des tests de sacs de courses réutilisables.
13. Diagnostiquer les défauts par étape du processus
Perles ou remontées d'encre : vérifiez la face imprimée, le traitement, le stockage, la contamination, la compatibilité de l'encre et le durcissement avant d'augmenter le dépôt. Remplissages détaillés de l'écran : examinez le minimum d'illustration, le maillage/pochoir, l'encre, la pression et la texture du point de liaison. Flexo solid semble faible : examinez le traitement, l'anilox/l'encre, la plaque/l'impression, la viscosité, le séchage et l'état de la bande.
Décollement des bords lors du transfert de chaleur : vérifiez la compatibilité du transfert, l'uniformité de la pression, le temps/température, le refroidissement et le pontage des points de liaison. Le panneau rétrécit ou brille : réduit ou redessine le trajet thermique plutôt que de forcer le flan à passer par un réglage dérivé du coton. Rides ou tunnels du stratifié : film trace/tension du non-tissé, couche d'adhésif/liaison, pincement, température et conditionnement.
L'impression est correcte sur le matériau plat mais incorrecte sur le sac : étudiez la répétition de la découpe, l'orientation du panneau, la formation du gousset, le pli inférieur et le placement de la poignée. Les enregistrements d'impression et de conversion doivent identifier le rouleau, la piste, le paquet et le carton concernés.
14. Le MOQ et le coût sont déterminés par des illustrations exécutables
Le coût de l'écran augmente avec les couleurs et les designs, car chaque séparation nécessite un écran et une configuration. La flexographie nécessite la préparation de plaques et de bandes. L'impression sur film hélio nécessite des cylindres et une configuration de laminage. Le transfert thermique et la production numérique réduisent certains outils physiques mais ajoutent des coûts de transfert/RIP, de couche blanche, de manipulation et par image.
Une commande totale de 5 000 sacs répartis en dix modèles de 500 n'est pas la même chose qu'un seul modèle de 5 000 pièces. Quantité de devis par couleur de carrosserie × taille × illustration × itinéraire d'impression × finition. Séparez les outils ponctuels de l’impression et de la conversion variables. Demandez comment les écrans, les plaques ou les cylindres sont détenus, stockés, refaits et facturés lors d'une nouvelle commande.
Examinez le MOQ et la planification des sacs de courses ainsi que le cadre de coûts des sacs de courses 2026 avant de sélectionner uniquement par prix unitaire imprimé.
15. Les allégations de durabilité doivent inclure l'encre, la surface et la pile de couches.
Une encre à base d'eau ne rend pas le sac fini recyclable, et un processus numérique ne le rend pas automatiquement à faible taux de déchets. Tenez compte du polymère de base, des additifs, des preuves de contenu recyclé, du traitement, de l'encre/revêtement, du film/poudre de transfert, du stratifié, de l'adhésif, du matériau d'installation rejeté, de la durabilité et du système de récupération de destination.
Un film laminé imprimé ajoute des couches et peut modifier les options de récupération. L'impression directe peut simplifier la structure, mais une couverture importante ou une chimie incompatible peut créer d'autres problèmes. Évitez les allégations générales telles que « impression respectueuse de l'environnement ». Indiquez le matériau exact et la caractéristique du processus étayés par des preuves.
Limite de réclamation de l'entreprise : Les déclarations de LUCKYSTAR dans cette section sont l'auto-description de l'éditeur, et non une vérification par un tiers, une certification ISO/FTA, une accréditation de l'imprimeur, un résultat de laboratoire ou une assurance d'un MOQ particulier, du prix, de la couleur, de l'adhérence, de la durabilité, du résultat environnemental, de l'état de conformité ou de la date de livraison. Confirmer l'entité contractante, les sites de non-tissé et d'impression/conversion attribués, la sous-traitance, le matériau/côté/traitement/couche exact, le processus, l'encre/transfert, l'échantillon, la méthode de test, l'inspection, les conditions d'emballage et de libération de la commande.
16. Comment LUCKYSTAR décrit son examen de l'impression sur non-tissé
LUCKYSTAR déclare que son équipe de projet peut comparer la sérigraphie directe, la flexographie, le laminage de films imprimés, le transfert thermique et les itinéraires numériques qualifiés autour d'une spécification de sac fini verrouillé, sous réserve de spécifications et de confirmation écrite. L'examen relie la surface exposée et l'étape d'impression aux illustrations, à la conversion, aux tests et aux hypothèses commerciales.
- Identité du matériau : enregistrer le type de polymère/bande, g/m² nominal, couleur du corps, face imprimée, méthode de traitement/résultat/âge, stockage et tout film, revêtement, adhésif ou couche de liaison.
- Définition de l'itinéraire : indiquer si l'impression se produit sur la bande, le film, le panneau, le sac découpé ou fini et enregistrer la famille de presse/transfert, l'outillage, stratégie de blanc/base, état de séchage/durcissement/pressage et séquence de conversion.
- Contrôle en amont des illustrations : séparations spécifiques à l'itinéraire de retour, détails positifs/inverses minimaux, plage de tons, recouvrement, répétition, zones de sécurité du gousset/pliage/poignée et couverture autorisée.
- Approbation physique : séparez une maquette de mise en page d'une radiation de substrat de production, un échantillon converti, une référence finie conservée et en vrac tout d'abord.
- Plan d'acceptation : définissez la couleur/opacité/main/bord, l'adhésion, le frottement sec/humide, la flexion/pliage, le blocage, l'enregistrement, le collage du laminage et les contrôles complets du sac avec les règles de conditionnement et d'acceptation.
- Devis comparable : matériau/sac séparé MOQ, outillage par couleur/illustration, configuration d'impression/plastification, échantillons, changements, déchets, quantité par SKU, emballage, substitutions et les contrôles de réapprovisionnement.
Examinez la gamme de sacs de courses personnalisés, le guide laminé ou non-laminé et aperçu de l'itinéraire d'impression. Ensuite, envoyez l'enregistrement du matériau/de la pile de couches, l'illustration et la matrice de quantité par SKU pour une proposition spécifique à un itinéraire.
17. Envoyez un appel d'offres prêt en usine
| Section RFQ | Entrée obligatoire | Pourquoi c'est important |
|---|---|---|
| Construction du sac | Taille, gousset, fond, jonction, poignées, renfort et panier prévu | Définit la zone imprimable et le registre de conversion |
| Matériau de base | Type de polymère/web, g/m², couleur du corps, traitement, structure du stratifié/film et article | Définit la compatibilité encre/transfert/adhésif et thermique |
| Oeuvre | Fichiers de taille finale, séparations, cibles de couleur, couche blanche, couverture et côtés | Détermine la méthode, les outils, la configuration et les détails réalisables |
| Matrice SKU | Quantité par taille exacte × couleur du corps × illustration × finition × destination | Révèle le MOQ et les changements exécutables |
| Apparence | Tolérance d'opacité, de brillant/mat, de main, de bord, de couleur et de placement | Crée des critères d'approbation mesurables/visuels |
| Performances | Frottage, humidité, flexibilité, tenue du paquet, nettoyage et besoins réglementaires/réclamations | Crée le bon plan d'encre/de transfert et de test |
| Route commerciale | Type d'échantillon, propriété de l'outil, écart de quantité autorisé, schéma de conditionnement, conditions commerciales et date limite | Rend les offres comparables et protège les réapprovisionnements |
Questions fréquemment posées
Quelle est la méthode d'impression la plus courante pour les sacs de courses en non-tissé ?
La sérigraphie directe est courante pour les logos simples en tons directs sur les sacs non plastifiés. Les programmes de rouleaux plus grands peuvent utiliser la flexographie, tandis que les graphiques laminés à couverture complète peuvent utiliser un film imprimé. Le meilleur itinéraire dépend de la surface, de l'art et du volume.
Les sacs non tissés peuvent-ils être imprimés en couleur ?
Oui, par le biais de processus qualifiés de sérigraphie/flexo, de numérique/transfert ou de laminage de films imprimés. La méthode dépend du détail, de la couverture, de la quantité et de la surface. Approuver la couleur, l'opacité, la main et l'adhésion sur la pile de production.
La sérigraphie est-elle adaptée aux sacs non tissés foncés ?
Oui lorsque le système d'encre et la surface sont compatibles. Une encre ponctuelle opaque ou une sous-couche blanche peut être nécessaire. Confirmez si la sous-couche ajoute un écran/passe et inspectez les halos, la main, la flexion et le durcissement.
L'impression numérique peut-elle être appliquée directement sur du non-tissé en polypropylène ?
Uniquement avec un système qualifié pour la surface exacte. Ne présumez pas qu’une méthode DTG en coton fonctionnera. Spécifiez l'encre/le prétraitement/le blanc/le durcissement, puis testez l'adhérence, la flexion, le frottement et la répétabilité.
Pourquoi l'encre se décolle-t-elle du matériau non tissé ?
Les causes courantes incluent un traitement de surface faible ou vieilli, un mauvais côté imprimé, une contamination, une encre incompatible, un durcissement insuffisant ou une flexion excessive. Diagnostiquez l'interface et enregistrez le processus avant de modifier l'illustration ou d'ajouter plus d'encre.
L'impression flexographique est-elle meilleure que la sérigraphie ?
Aucun des deux n'est universellement meilleur. La flexographie peut s'adapter aux graphiques répétitifs alimentés par le Web en volume ; la sérigraphie peut convenir à des graphiques ponctuels locaux et à une configuration modérée. Comparez les illustrations, les itinéraires Web/conversion, les outils et les paramètres économiques unitaires acceptés.
Quand un acheteur doit-il choisir le laminage par héliogravure ?
Considérez-le pour des graphiques détaillés et à couverture élevée lorsque la quantité par œuvre d'art peut prendre en charge les cylindres, les films et le laminage. Approuvez la pile complète de couches, le collage, l'enregistrement, l'éraflure, le blocage, les plis et le sac converti.
Le laminage protège-t-il l'impression ?
L'impression inversée sous un film peut protéger l'encre de l'abrasion directe, mais le stratifié présente des risques de collage, de froissement, de blocage, de pliage et de délaminage. Cela change également la structure de la main et du matériau.
Quels fichiers fournir pour l'impression de sacs non tissés ?
Fournissez des logos vectoriels de taille finale, des images raster haute résolution, des tons directs nommés, des calques de blanc/finition, un fichier de placement/découpe et une matrice SKU. Laissez l'imprimante attribuée renvoyer les minimums et les séparations spécifiques à l'itinéraire.
Comment l'impression en masse doit-elle être approuvée ?
Approuvez d'abord le matériel, l'échantillon spécifique à l'itinéraire et le sac doré converti. Lors de la production, conservez un premier tirage en vrac réalisé avec le lot de matériaux réel, l'encre/le transfert/le film, les outils et la ligne, puis surveillez par rouleau, piste ou intervalle de temps.
Conclusion
La bonne méthode d'impression de sacs non tissés commence par la couche qui reçoit l'image et le point où l'impression entre dans le processus de conversion. La sérigraphie est efficace pour les illustrations ponctuelles contrôlées ; la flexographie sert à la production Web répétée ; le film imprimé en hélio prend en charge les programmes laminés à couverture élevée ; et les itinéraires de transfert ou numériques peuvent prendre en charge des graphiques plus petits ou plus variables lorsque la surface passe la qualification.
Comparez les instructions disponibles pour les sacs de courses en non-tissé personnalisés. Utilisez le pilier d'approvisionnement en sacs de courses pour la sélection des fournisseurs et le cadre plus large du fabricant pour une diligence raisonnable à l'échelle du groupe.
Envoyez à LUCKYSTAR la structure du sac, la pile de couches, les fichiers et les quantités par conception pour un devis d'impression.
Demander une proposition d'impression sur non-tissé spécifique à un itinéraire
Utiliser un enregistrement de matériau/couche de pile, une spécification de sac fini et une matrice de quantité par SKU afin que les hypothèses d'itinéraire puissent être comparé.
Examinez les options de sacs de courses personnalisés LUCKYSTAR, puis envoyez les détails de votre projet via le formulaire de contact ou E-mail une fiche de projet. Le lien e-mail ouvre un brouillon pour votre examen avant l'envoi.
L'affectation du site, le matériau, le traitement, le système d'encre/de transfert/de stratifié, l'équipement, l'outillage, l'échantillon, la couleur, les performances, les réclamations, l'inspection, le prix, la quantité minimale de commande, l'emballage, le calendrier et les conditions de libération sont soumis à une diligence raisonnable, aux spécifications et à une confirmation écrite.