Métodos de impresión para bolsas de compras no tejidas
Introducción del producto
Posted by Ningbo Luckystar Commodities Co., Ltd. On Sep 01 2026
Una bolsa de compras no tejida puede llevar el logotipo de un evento de un color, una ilustración comercial de cuatro colores o un panel fotográfico de cobertura total. Esos resultados no deben citarse como el mismo trabajo de impresión. La ruta correcta depende de si la red de polipropileno está expuesta o laminada, si la impresión se realiza en un rollo o en una bolsa terminada, cuántos colores y diseños se requieren y cómo se adherirá la tinta o la transferencia después de doblar, unir, coser y empaquetar la bolsa.
Esta guía compara los principales métodos de impresión para bolsas de compras no tejidas: serigrafía directa, flexografía alimentada por rollo, película impresa en huecograbado con laminación, decoración por transferencia térmica y rutas cualificadas de transferencia/inyección de tinta digital. También explica dónde un método deja de ser comercialmente sensato. No repite la descripción general de todos los materiales en Métodos de impresión de bolsas de compras personalizadas ni la comparación de materiales entre PP tejido y no tejido.
¿Estás planeando un pedido?Enviar un Slip-ruta estampado no tejido. Incluya la red/polímero exacto, gsm, color y lado expuesto; tratamiento y pila de laminados; construcción de bolsas; dimensiones de la obra de arte, cobertura, colores, capa blanca y división de SKU; uso previsto; candidatos de ruta; controles de muestras, adhesión/frotación/flexión/bloqueo y bolsas convertidas; embalaje, destino y fecha requerida.
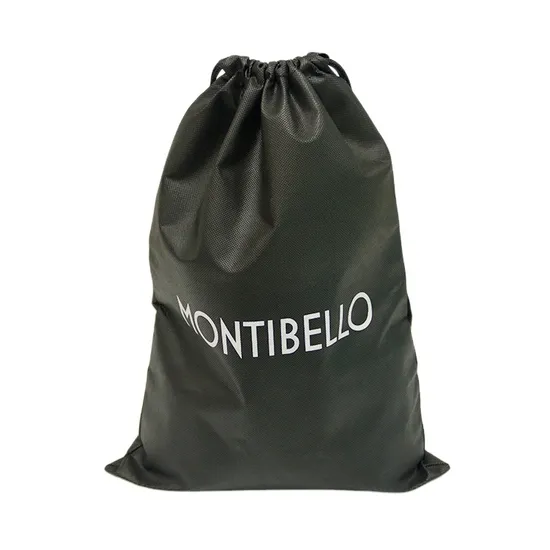
Un producto no tejido de marca real de la tienda Made-in-China de LUCKYSTAR. La textura expuesta del punto de unión, el color oscuro del cuerpo y el sencillo arte claro muestran por qué la superficie, la opacidad y la adhesión deben revisarse juntas.
Nota sobre la definición y la fuente del proceso: las páginas vinculadas se volvieron a verificar el 15 de septiembre de 2026. ISO 9092:2026 es el estándar de vocabulario publicado en la cuarta edición que define los no tejidos y los distingue de otros materiales; no identifica el polímero, el tratamiento, el laminado, la compatibilidad de impresión o el rendimiento de una bolsa suministrada. El artículo sobre realización de cine de PRINTING United Alliance y los recursos de FTA FIRST 7.0 son una guía para la industria; citarlos no demuestra que la impresora asignada, la condición de la prensa o la bolsa terminada estén certificadas o sean adecuadas. La página de aplicación de tratamiento de superficies de Enercon explica que la baja energía superficial o la contaminación pueden afectar la unión de la tinta y describe el tratamiento corona, pero es una guía para el proveedor de equipos en lugar de un objetivo de tratamiento o resultado de adhesión específico del pedido. Califique el lado/lote de la banda real, el método de tratamiento y la edad, la tinta o la transferencia, la pila de película/adhesivo, el equipo, la condición de curado/prensa, la ruta de conversión y las pruebas de la bolsa terminada. Estas fuentes no establecen MOQ, precio, color, adherencia, durabilidad, reciclabilidad, seguridad o entrega.
Respuesta rápida: use serigrafía para un logotipo simple de color plano en una bolsa sin laminar cuando tenga sentido una marca directa fuerte y una configuración moderada. Considere la flexografía con alimentación por rollo cuando se repiten grandes volúmenes en una banda controlada antes de la conversión de la bolsa. Utilice huecograbado con impresión inversa u otra ruta calificada de película impresa con laminación cuando la cobertura total, los detalles fotográficos y el volumen suficiente justifiquen la instalación de cilindros, película y laminación. Considere la transferencia de calor o la producción digital para obras de arte más pequeñas, más variables o muy detalladas solo después de que la superficie exacta no tejida pase las pruebas de calor, adhesión, flexión y frotamiento. "A todo color" y "MOQ bajo" no identifican por sí solos un proceso seguro.
1. Especifique la superficie no tejida antes de hablar de impresión
La norma de vocabulario actual, ISO 9092:2026, separa los materiales no tejidos de los materiales tejidos, de punto y fabricados con papel. En la producción común de bolsas de compras, los filamentos de polipropileno hilados forman una red y reciben integridad estructural a través de la unión. El patrón de puntos de unión en relieve visible en muchas bolsas no es una decoración; es parte de la arquitectura material.
ISO 9092:2026 no define un grado de impresión de bolsa de compras. Los compradores aún deben indicar el polímero, el tipo de red, la masa por área, el color del cuerpo, el tratamiento, el aditivo/masterbatch, el acabado, el lote de rollos y si una película o recubrimiento cubre la red. Dos tejidos descritos como “PP no tejido de 80 g/m²” pueden humedecerse, flexionarse y aceptar la tinta de forma diferente.
Para el spunbond expuesto, la tinta toca una superficie de poliolefina de baja energía rota por puntos de unión y textura local. Para los no tejidos laminados, el gráfico puede ubicarse encima de una película, debajo de una película transparente o dentro de una pila de laminado de película impresa. Estas son diferentes interfaces. Compare las arquitecturas de superficie en Bolsas de compras laminadas versus no laminadas no tejidas antes de solicitar una cotización de impresión.
Campo de especificación
Qué registrar
Por qué cambia la impresión
Evidencias a conservar
Web base
Polímero, tipo de banda, gsm nominal, color y artículo/lote aprobado
La textura, la absorbencia, la respuesta al calor y el tono afectan la imagen
Muestra de material firmada y código de proveedor
Superficie expuesta
Lado no tratado/tratado, estado de corona/plasma, recubrimiento y antigüedad de almacenamiento
La energía de la superficie controla la humectación y la unión de tinta/adhesivo
Objetivo de tratamiento, método de medición y registro de lote
Pila de laminación
Película de polímero, calibre, posición de impresión, adhesivo/capa de unión y cobertura lateral
La tinta puede adherirse a la película en lugar de a la tela no tejida y enfrentar diferentes temperaturas/flexión
Dibujo de pila de capas y muestra pelada/de sección transversal
Etapa de conversión
Rollo de impresión, panel plano, bolsa cortada en blanco o terminada
Determina registro, platina/plantilla, uniones, pliegues y posible área de imagen
Mapa de proceso con transferencias de inspección
Uso final
Cesta/carga, reutilización, humedad, abrasión, limpieza y almacenamiento
Establece pruebas de rendimiento y química de tinta/transferencia
Plan de aceptación y prueba aprobado por el comprador
2. Compara las cinco rutas prácticas de impresión
Ningún proceso es “mejor” para los no tejidos. Un sorteo de conferencia de un solo color y una campaña de supermercado de cobertura total necesitan economías y controles diferentes. Comience con el diseño, la superficie y la cantidad ejecutable por diseño exacto, no con el pedido de compra total.
Ruta de impresión
Caso de uso más sólido
Configuración principal
Riesgo crítico del comprador
Serigrafía directa
De uno a unos pocos colores directos, cobertura moderada, bolsas sin laminar de colores originales
Separación y trama/plantilla por color; configuración de tinta, plantilla y curado
Opacidad, relleno, textura de punto de unión, frotamiento y curado
Flexografía alimentada por rollo
Repetición de gráficos en un volumen web útil antes de la conversión del bolso
Plancha por color, anilox/tinta, banda, tratamiento, repetición y secador
Humedecimiento/adhesión, registro de repetición al corte y distorsión de la banda
Película impresa en huecograbado + laminación
Alta cobertura, cuatricromía fina y grandes programas de repetición
Cilindro por configuración de separación, película, tinta, laminación y conversión
Unión de capas, registro de imagen a bolsa, raspado, bloqueo y MOQ
Transferencia de calor
Gráficos locales detallados o multicolores en bolsas/paneles terminados calificados
Transferir producción, calor/presión/tiempo, plantilla y colocación
Brillo térmico/contracción, puenteo de bordes, despegado, manual y de punto de unión
Directo/transferencia digital cualificado
Tiradas cortas, múltiples obras de arte, prototipos o gráficos variables
Preflight/RIP, estrategia blanca/base, tratamiento y cura/transferencia
Compatibilidad, bandas, adhesión y reproducibilidad de tintas o transferencias
Las rutas anteriores son familias de procesos, no promesas. “Digital” puede significar inyección de tinta UV de superficie plana, transferencia UV, transferencia estilo DTF u otro sistema específico del proveedor. “Flexo” puede utilizar diferentes combinaciones de plancha, anilox y tinta. Exija la ruta indicada y la condición de producción en la cotización.
3. Decide si imprimir la red, el panel o la bolsa terminada
La posición de impresión en la cadena de proceso puede importar más que el nombre de la prensa. La impresión en rollo proporciona una superficie plana y continua y admite un manejo repetible de la banda, pero luego la imagen debe alinearse con la longitud del corte de la bolsa, los refuerzos, el pliegue inferior, la posición del mango y las uniones ultrasónicas/cosidas. La impresión de bolsas terminadas evita errores de conversión de repetición a corte, pero introduce espesores desiguales, costuras, refuerzos y acceso limitado a la platina.
La impresión de paneles puede proporcionar un área de trabajo plana antes de coser o unir. También crea trabajo en proceso que debe permanecer controlado por versiones. Se pueden mezclar un panel izquierdo y derecho, varios tamaños o diferentes logotipos de tiendas antes de la conversión si la identificación es débil.
Etapa de impresión
Ventaja operativa
Limitación distinta
Punto de control de registro
Web continuo
Transporte eficiente del rollo y repetición de la impresión antes de la conversión
El diseño debe ajustarse al ancho/repetición de la banda y a la geometría de corte/unión posterior
Repetición de banda → corte de panel → refuerzo/pliegue → manija
Panel de corte plano
Acceso limpio y fácil ubicación de impresión/transferencia local
La identidad del panel, la orientación y los cambios de contracción/calor requieren control
Panel impreso → bolsa unida → dimensiones terminadas
Bolso plano terminado
Colocación visual directa sobre el artículo ensamblado
Las costuras, asas y refuerzos interfieren con la platina, la pantalla o la presión del calor
Parada de plantilla → panel visible → espacio libre para costura/mango
Laminado de película impresa
La imagen inversa se puede proteger debajo de una película y cubrir áreas grandes
La impresión de películas, la laminación y la conversión de bolsas añaden un sistema de registro
Repetición de película → laminado → panel → bolsa terminada
Mapear la imagen en una línea de producción. Siga la referencia del archivo de colocación, marcando el frente, la parte posterior, los refuerzos, la parte inferior, las manijas, las uniones y las zonas seguras.
4. Serigrafía directa: práctica para gráficos puntuales intensos
La serigrafía de bolsas no tejidas puede ser eficiente cuando una marca necesita uno o dos colores sólidos, un logotipo local y suficientes unidades para absorber la fabricación de serigrafías. La tinta pasa a través de áreas abiertas de la plantilla transportadas por una malla. Cada color normalmente tiene una pantalla separada y debe registrarse con los demás.
El patrón de puntos de unión crea áreas altas y bajas. La letra invertida fina puede llenarse, un sólido pesado puede parecer desigual y una presión excesiva puede extender la imagen. La malla, la plantilla, la tinta, la escobilla de goma, el material fuera de contacto y el curado deben coincidir con la superficie. IMPRESIÓN La guía de creación de serigrafías de United Alliance explica cómo la abertura de la malla, la plantilla y el tamaño de las características del arte trabajan juntos e influyen en la película de tinta depositada.
Los colores de carrocería oscuros pueden requerir tinta opaca o una base blanca, que agrega una etapa de pantalla, paso y curado. Pregunte si la cotización incluye la base. Verifique los halos alrededor de elementos pequeños y flexione el área impresa después del curado. Un depósito grueso que parece fuerte aunque esté plano puede agrietarse en los pliegues o bloquearse cuando las bolsas se apilan calientes.
5. Flexografía: impresión web directa para volúmenes repetidos
La flexografía transfiere tinta líquida medida desde un sistema anilox a las áreas elevadas de la placa y luego a la banda. Puede imprimir gráficos repetidos antes de que el material se convierta en una bolsa. La eficiencia proviene de una red estable, repetida y de mayor duración, no simplemente de llamar al método "automático".
La porosidad y la textura del material no tejido pueden interrumpir los sólidos y los detalles finos. La tensión de la red puede estirar o torcer el material liviano. El tratamiento debe favorecer la humectación de la tinta, mientras que el calor y la tensión del secador no deben encoger, curvar ni debilitar la banda. Mapee la distorsión de la placa y repita hasta el corte de bolsa posterior. Un gráfico que es preciso en el rollo aún puede moverse hacia un refuerzo después de la conversión.
Los PRIMEROS recursos de FTA conectan los gráficos, la preimpresión, la impresión y el control de procesos del cliente en toda la cadena de suministro flexográfica. Son un marco, no una prueba de que cada planta pueda imprimir el vellón especificado. Solicite muestras comparables y las condiciones de producción declaradas por la impresora.
6. Laminación por huecograbado y película impresa: cobertura total a escala
Para gráficos fotográficos o de cobertura total, un proveedor puede realizar la impresión inversa de una película mediante huecograbado y laminarla sobre el material no tejido. La película transparente puede proteger la tinta porque la imagen se encuentra debajo de la superficie exterior. No se trata de una impresión directa sobre la red fibrosa; es una construcción de embalaje multicapa.
Los cilindros de huecograbado, la película y la laminación crean una configuración significativa. Grandes tiradas estables pueden diluirlo, mientras que los diseños fragmentados multiplican los cilindros o los cambios. La calidad final depende del calibre de la película, el tratamiento, la tinta, la capa de adhesivo/unión, la línea de contacto, la temperatura, la tensión, el acondicionamiento y el registro convertido. Compare las rutas directas de serigrafía y película impresa en Serigrafía versus impresión por huecograbado para bolsas de compras.
Inspeccione la unión del laminado, las burbujas, las arrugas, los túneles, los rizos, los bloqueos, las raspaduras y el blanqueamiento de los pliegues. Pruebe en refuerzos y uniones ultrasónicas/cosidas, no solo en un panel central plano. La laminación puede hacer que una cara sea más fácil de limpiar, pero no hace que una bolsa abierta sea impermeable o reciclable automáticamente.
7. Transferencia de calor: útil sólo después de pruebas de temperatura y unión
La transferencia de calor puede reproducir gráficos locales detallados sin una pantalla para cada color visible. Se coloca una transferencia sobre la bolsa o panel plano y se presiona bajo temperatura, presión y tiempo controlados. La ruta puede adaptarse a lotes de diseño más pequeños, pero el polipropileno no tejido es sensible al calor. El calor excesivo o la permanencia pueden crear brillo, aplanar los puntos de unión, encoger el panel, distorsionar el color o debilitar un área local.
Apruebe el borde, la mano y la opacidad de la transferencia. Dóblelo a lo largo de los pliegues esperados y frote el borde. Mida el panel antes y después de presionar. Si una costura, parche de manija o refuerzo crea un espesor desigual, es posible que una prensa plana no aplique una presión uniforme. Registre la platina de la prensa, la lámina protectora, el punto de ajuste, la condición real, el tiempo de permanencia y el método de enfriamiento/liberación.
8. Impresión digital: prometedora en términos de variación, no universalmente compatible
La producción directa por inyección de tinta o por transferencia digital puede admitir muestras, arte regional, tiradas cortas o muchos diseños. Sin embargo, los supuestos estándar de DTG textil no deben trasladarse del algodón al polipropileno. La tinta, el pretratamiento, la base blanca y el curado deben diseñarse para la superficie no tejida real.
Se puede proponer la impresión UV de superficie plana sobre sustratos seleccionados, mientras que se pueden proponer transferencias UV-DTF u otras para determinadas superficies recubiertas. Exigir al proveedor que nombre la ruta. Verifique la flexibilidad de la tinta, la adhesión y el agrietamiento de los pliegues; una película rígida curada puede fallar en una bolsa flexible. Inspeccione también las bandas, la alineación del blanco, los orificios en los puntos de unión y la reproducibilidad entre lotes.
Para una comparación a corto plazo, utilice la guía digital-versus-screen low-MOQ. Explica por qué la cantidad por diseño y la variabilidad del arte pueden cambiar la respuesta comercial.
9. Tratamiento de superficie y control de almacenamiento y adherencia de la tinta
El polipropileno suele tener baja energía superficial. El tratamiento puede aumentar la receptividad para que una tinta, revestimiento o adhesivo humedezca la superficie de manera más consistente. La Guía de aplicación de impresión de Enercon señala que el tratamiento corona puede mejorar la adhesión de la tinta a películas plásticas y telas no tejidas. Los informes de sus pruebas sobre telas no tejidas también muestran por qué el tipo de tratamiento y la adhesión de la tinta a base de agua deben validarse en el sustrato exacto.
No utilice un número de dina universal de una especificación genérica. El objetivo correcto depende de la tensión superficial de la tinta/adhesivo, el método de tratamiento, la formulación del material, los aditivos, el almacenamiento y el proceso del convertidor. El tratamiento puede descomponerse y la contaminación puede reducir la humectación. Mida cerca de la impresión utilizando un método acordado, identifique el lado impreso y registre el lote de material.
Variable de proceso
Qué controla
Error si no está administrado
Registro masivo
Tratamiento superficial
Humedecimiento de tinta/adhesivo y unión inicial
Rebordear, pellizcar, poca resistencia a la cinta o al frote
Lado, método, objetivo, resultado, tiempo y lote
Familia de tintas/transfer
Compatibilidad, opacidad, flexibilidad y curación
Pelar, agrietar, bloquear, migrar o permanecer pegajoso
Producto/lote, mezcla, viscosidad o preparación
Depósito
Fuerza del color, opacidad, detalle y mano
Sólido débil o espesor/relleno excesivo
Configuración de pantalla/malla o anilox/placa/proceso
Secar/curar/prensar
Formación y adhesión de película/transferencia final
Manchas, bloqueos, olores, descamaciones o daños por calor
Temperatura, tiempo, velocidad/presión y enfriamiento
Acondicionamiento
Estabilización antes de probar, apilar o convertir
Falso/fallo prematuro o bloqueo de paquete
Tiempo transcurrido y entorno de almacenamiento
10. Prepare el diseño para los puntos de unión, los pliegues y el color de la carrocería
La textura no tejida limita los detalles finos. Solicite al impresor asignado la línea positiva e inversa mínima, el tamaño de la letra, la captura, el rango tonal y la cobertura total. No tome prestados límites de papel o película lisa. Simplificar reversos muy finos puede mejorar tanto el rendimiento como la apariencia.
El color de la carrocería participa de la imagen. Las tintas transparentes sobre telas no tejidas oscuras o saturadas cambiarán; Es posible que se requiera una base blanca o un color directo opaco. En la impresión inversa laminada, el blanco puede quedar detrás del color dentro de la pila de películas. Documente qué separación es blanca, su obstrucción/extensión y si cubre toda la imagen o áreas seleccionadas.
Función artística
Pregunta impresa directamente
Pregunta sobre película impresa
Evidencia de aprobación
Logotipo del lugar
Opacidad de la tinta, depósito y textura de la superficie
Simulación de punto o proceso debajo de la película
Reducción/eliminación del sustrato de producción
Fina positiva/inversa
Interrupción del punto de unión, límites de dispersión/relleno y pantalla/placa
Resolución de cilindro/película y posterior distorsión del laminado
Muestra de detalles críticos de tamaño completo
Gradiente
Interacción mínima estable entre puntos y texturas
Rango tonal, soporte blanco y apariencia de la película
Cuña tonal física en la pila real
Color de carrocería oscuro
Capa blanca/opaca, trampa y mano
Separación de blancos detrás de la impresión inversa
Lote de color de carrocería y muestra de opacidad aprobados
Cobertura total
El secado, la manipulación, el bloqueo y el coste pueden volverse inaceptables
La ruta de la película puede ser más controlable a escala
Muestra convertida después de plegar/embalar
Continuación del escudete
Repetición para cortar e interrupción de unión/pliegue
Registro de repetición, laminación y conversión de película
Bolsa terminada abierta alrededor de todos los paneles
11. Construye una escalera de prueba que llegue hasta la bolsa terminada
Una representación de pantalla puede aprobar el texto y el diseño, no la opacidad ni la adherencia. Una reducción de tinta puede comparar el color, no el registro de repetición al corte. Una red impresa puede demostrar la impresión, no la colocación de refuerzos. Construya la escalera de aprobación en torno al riesgo que resuelve cada muestra.
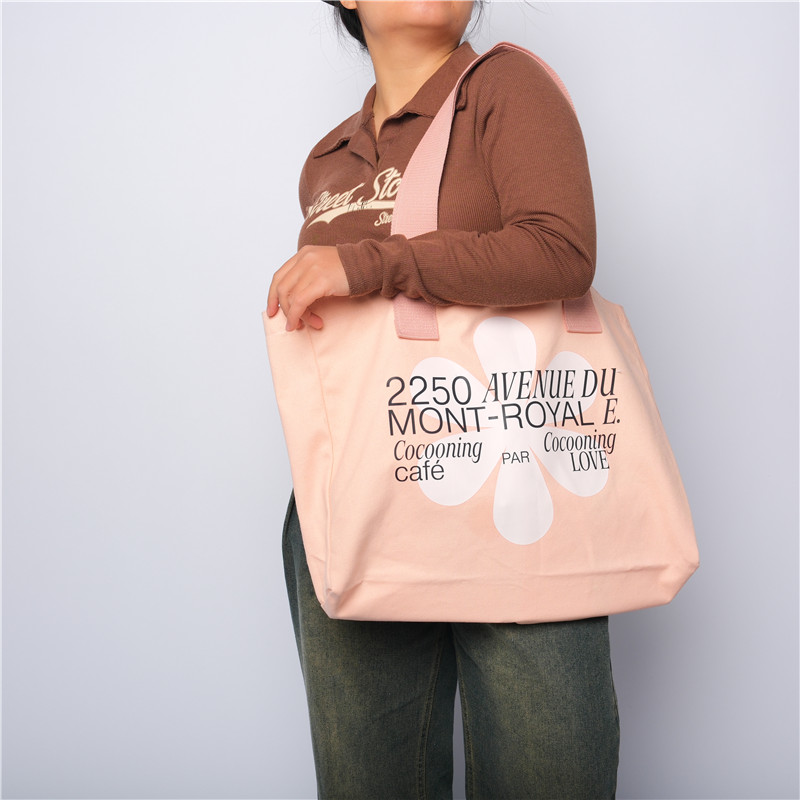
Una bolsa de compras impresa real de la gama del sitio independiente de LUCKYSTAR, utilizada aquí para mostrar la escala de la obra de arte y el espacio libre para asas/escudetes. La imagen no se presenta como prueba de material no tejido ni de una ruta de impresión específica.
Puerta de aprobación
Qué puede probar
Lo que no puede probar
Decisión de liberación
Diseño digital
Contenido, dimensiones, orientación y separaciones
Color físico, textura, opacidad o unión
Publicar únicamente el archivo corregido
Prueba de tinta/transferencia
Humedecimiento, dirección del color, opacidad, borde y adhesión inicial
Conversión de bolsas, repetición y estabilidad a largo plazo
Seleccionar química/dirección del proceso
Impresión del proceso de producción
Condición real de pantalla/placa/cilindro/digital en el material de producción
Interacción entre el refuerzo terminado, el asa y el paquete si aún está plano
Congelar destino y configuración de impresión
Muestra convertida
Colocación, pliegues, unión/costura, asas, función y flexión de impresión
Deriva a largo plazo a menos que se ejecute en condiciones representativas
Crear un patrón dorado de bolsa terminada
Primera salida masiva
Condición real del material/tinta/herramienta/línea/paquete
Desviación posterior sin monitoreo durante el proceso
Suelte, ajuste o mantenga presionado antes de ejecutarlo por completo
12. Inspeccionar adherencia, roce, bloqueo y registro convertido
Pruebe después del intervalo definido de secado, curado y acondicionamiento.Una superficie recién impresa puede parecer sólida y luego bloquearse en una caja de cartón, mientras que un laminado puede desarrollar fallas de adhesión después de doblarse. Utilice métodos apropiados para el uso final declarado en lugar de un sello genérico de "calidad aprobada".
Comprobar
Propósito
Señal de advertencia típica
Control de lote
Visual / registrar
Color, detalle, poros, manchas, bandas y alineación
La imagen cruza la zona de unión/pliegue/manipulación o se desvía por el carril
Comprobación por rollo/carril/tiempo o intervalo de producción
Cinta/adhesión
Error en la unión de la película, la transferencia o la tinta en la pantalla
La tinta se levanta, se desprende el borde de la transferencia o se separa el laminado
Método, cinta, permanencia, acción de despegado y aceptación
Frote seco y húmedo
Resistencia a la manipulación y exposición a humedad definida
Transferencia de color, cambio de brillo o base expuesta
Carga, ciclos, tela y clasificación visual/color
Doblar/flexionar
Comportamiento en fuelles, pliegues de paquetes y apertura repetida
Grietas, blanqueamiento, elevación de bordes o delaminación
Línea de plegado, ciclos y recuperación especificados
Bloqueo/retención empaquetada
Las bolsas apiladas se separan después del tiempo, presión y temperatura
Barras de tinta/película, transfers o brillos
Recuento de paquetes, carga, entorno y duración
Función de bolsa convertida
La impresión sobrevive a la apertura, carga, transporte y manipulación
La obra de arte oculta, se debilita o el mango cruza la imagen
Cesta aprobada/secuencia de carga y definición de falla
Perlas o elevadores de tinta: verifique el lado impreso, el tratamiento, el almacenamiento, la contaminación, la compatibilidad de la tinta y el curado antes de aumentar el depósito. Rellenos de detalles de la pantalla: revise el mínimo del arte, la malla/plantilla, la tinta, la presión y la textura del punto de unión. El sólido flexo parece débil: revise el tratamiento, anilox/tinta, plancha/impresión, viscosidad, secado y condición de la banda.
Peelado de bordes por transferencia de calor: compruebe la compatibilidad de la transferencia, la uniformidad de la presión, el tiempo/temperatura, el enfriamiento y la formación de puentes entre los puntos de unión. El panel se encoge o brilla: reduzca o rediseñe la ruta del calor en lugar de forzar el espacio en blanco a través de una configuración derivada del algodón. Arrugas o túneles del laminado: tensión de la película/no tejido, adhesivo/capa de unión, presión, temperatura y acondicionamiento.
La impresión es correcta en material plano pero incorrecta en la bolsa: investigue la repetición del corte, la orientación del panel, la formación de refuerzos, el pliegue inferior y la ubicación del asa. Los registros de impresión y conversión deben identificar el rollo, la línea, el paquete y la caja afectados.
14. La cantidad mínima de pedido y el costo dependen del diseño ejecutable
El costo de la pantalla crece con los colores y diseños porque cada separación necesita una pantalla y una configuración. La flexografía necesita planchas y preparación de banda. La impresión de películas de huecograbado necesita cilindros y configuración de laminación. La transferencia de calor y la producción digital reducen algunas herramientas físicas, pero añaden costos de transferencia/RIP, capa blanca, manipulación y por imagen.
No es lo mismo un pedido total de 5.000 bolsas divididas en diez diseños de 500 que un diseño de 5.000 piezas. Cantidad de cotización por color de carrocería × tamaño × diseño × ruta de impresión × acabado. Separe las herramientas de un solo uso de la impresión y conversión variables. Pregunte cómo se poseen, almacenan, refabrican y cargan las pantallas, placas o cilindros al realizar un nuevo pedido.
15. Las declaraciones de sostenibilidad deben incluir la tinta, la superficie y la pila de capas
Una tinta a base de agua no hace que la bolsa terminada sea reciclable, y un proceso digital no la convierte automáticamente en una bolsa con bajo desperdicio. Considere el polímero base, los aditivos, la evidencia de contenido reciclado, el tratamiento, la tinta/recubrimiento, la película/polvo de transferencia, el laminado, el adhesivo, el material de instalación rechazado, la durabilidad y el sistema de recuperación de destino.
Un laminado de película impresa agrega capas y puede cambiar las opciones de recuperación. La impresión directa puede mantener la estructura más simple, pero una cobertura intensa o una química incompatible pueden generar otras preocupaciones. Evite afirmaciones amplias como "impresión ecológica". Indique el material exacto y la característica del proceso respaldada por evidencia.
Límite de reclamo de la empresa: Las declaraciones de LUCKYSTAR en esta sección son la autodescripción del editor, no la verificación de terceros, certificación ISO/FTA, acreditación de impresora, resultado de laboratorio o garantía de un MOQ, precio, color, unión, durabilidad, resultado ambiental, estado de cumplimiento o fecha de entrega en particular. Confirme la entidad contratante, los sitios de no tejido y de impresión/conversión asignados, la subcontratación, el material exacto/lado/tratamiento/pila de capas, el proceso, la tinta/transferencia, la muestra, el método de prueba, la inspección, los términos de embalaje y liberación del pedido.
16. Cómo LUCKYSTAR describe su revisión de impresión no tejida
LUCKYSTAR afirma que su equipo de proyecto puede comparar serigrafía directa, flexografía, laminación de película impresa, transferencia de calor y rutas digitales calificadas en torno a una especificación de bolsa terminada cerrada, sujeta a especificaciones y confirmación por escrito. La revisión conecta la superficie expuesta y la etapa de impresión con el arte, la conversión, las pruebas y las suposiciones comerciales.
Identidad del material: registro de polímero/tipo de banda, gsm nominal, color del cuerpo, lado impreso, método de tratamiento/resultado/edad, almacenamiento y cualquier película, recubrimiento, adhesivo o capa de unión.
Definición de ruta: nombre si la impresión ocurre en la banda, película, panel, bolsa cortada en blanco o terminada y registro de la familia de prensa/transferencia, herramientas, estrategia de blanco/base, condición de secado/curado/prensado y secuencia de conversión.
Verificación previa de la obra de arte: separaciones específicas de la ruta de retorno, detalle mínimo positivo/inverso, rango tonal, solapado, repetición, zonas seguras de refuerzo/pliegue/manipulación y cobertura permitida.
Aprobación física: separe una maqueta de diseño de una tachadura de sustrato de producción, muestra convertida, referencia terminada retenida y volumen primero.
Plan de aceptación: definir color/opacidad/mano/borde, adhesión, frotamiento seco/húmedo, flexión/doblado, bloqueo, registro, unión del laminado y controles de bolsa completa con reglas de acondicionamiento y aceptación.
Cotización comparable: MOQ de material/bolsa separada, herramientas por color/obra de arte, configuración de impresión/laminación, muestras, cambios, desechos, cantidad por SKU, empaque, sustituciones y controles de reorden.
17. Enviar una solicitud de presupuesto lista para fábrica
Sección de RFQ
Entrada requerida
Por qué es importante
Construcción de bolsas
Tamaño, fuelle, fondo, unión, asas, refuerzo y cesta prevista
Define el área imprimible y el registro de conversión
Material base
Polímero/tipo de red, gsm, color del cuerpo, tratamiento, estructura del laminado/película y artículo
Define tinta/transferencia/adhesivo y compatibilidad térmica
Obra de arte
Archivos de tamaño final, separaciones, objetivos de color, capa blanca, cobertura y lados
Determina el método, las herramientas, la configuración y los detalles alcanzables
Matriz de SKU
Cantidad por tamaño exacto × color de cuerpo × diseño × acabado × destino
Revela MOQ ejecutable y cambios
Apariencia
Opacidad, brillo/mate, tacto, borde, color y tolerancia de colocación
Crea criterios de aprobación visuales/medibles
Rendimiento
Necesidades de frotamiento, humedad, flexión, sujeción del paquete, limpieza y reglamentaciones/reclamaciones
Crea el plan de pruebas y tinta/transferencia correcto
Ruta comercial
Tipo de muestra, propiedad de la herramienta, variación de cantidad permitida, esquema de embalaje, condiciones comerciales y fecha límite
Hace ofertas comparables y protege los nuevos pedidos
Preguntas frecuentes
¿Cuál es el método de impresión más común para bolsas de compras no tejidas?
La serigrafía directa es común para logotipos simples de colores planos en bolsas no laminadas. Los programas de rollos más grandes pueden utilizar flexografía, mientras que los gráficos laminados de cobertura total pueden utilizar película impresa. La mejor ruta real depende de la superficie, el arte y el volumen.
¿Se pueden imprimir bolsas de tejido no tejido a todo color?
Sí, a través de procesos calificados de serigrafía/flexografía, digital/transferencia o laminación de película impresa. El método depende del detalle, cobertura, cantidad y superficie. Aprobar color, opacidad, mano y adherencia en la pila de producción.
¿La serigrafía es adecuada para bolsas oscuras de tejido no tejido?
Sí, cuando el sistema de tinta y la superficie son compatibles. Es posible que se requiera una tinta plana opaca o una base blanca. Confirme si la base inferior agrega una pantalla/paso e inspeccione los halos, la mano, la flexión y el curado.
¿Se puede aplicar la impresión digital directamente sobre polipropileno no tejido?
Solo con un sistema calificado para la superficie exacta. No asuma que una ruta DTG de algodón funcionará. Especifique tinta/pretratamiento/blanco/curado, luego pruebe la adhesión, flexión, frotamiento y repetibilidad.
¿Por qué se desprende la tinta del material no tejido?
Las causas comunes incluyen tratamiento superficial bajo o envejecido, lado impreso incorrecto, contaminación, tinta incompatible, curado insuficiente o flexión excesiva. Diagnostique la interfaz y el registro del proceso antes de cambiar el diseño o agregar más tinta.
¿Es la impresión flexográfica mejor que la serigrafía?
Ninguno de los dos es universalmente mejor. La flexografía puede adaptarse a gráficos repetidos en volumen alimentados en bobina; La serigrafía puede adaptarse a gráficos puntuales locales y una configuración moderada. Compare el diseño, la ruta web/de conversión, las herramientas y las unidades económicas aceptadas.
¿Cuándo debería un comprador elegir la laminación impresa en huecograbado?
Considérelo para gráficos detallados y de alta cobertura cuando la cantidad por obra de arte pueda soportar cilindros, películas y laminación. Aprobar la pila completa de capas, unir, registrar, raspar, bloquear, doblar y convertir la bolsa.
¿La laminación protege la impresión?
La impresión inversa debajo de una película puede proteger la tinta de la abrasión directa, pero el laminado introduce riesgos de adherencia, arrugas, bloqueo, pliegues y delaminación. También cambia la mano y la estructura del material.
¿Qué archivos se deben suministrar para la impresión de bolsas no tejidas?
Proporcione logotipos vectoriales de tamaño final, imágenes rasterizadas de alta resolución, colores planos con nombre, capas de blanco/acabado, un archivo de ubicación/dieline y una matriz de SKU. Deje que la impresora asignada le devuelva los mínimos y separaciones específicos de la ruta.
¿Cómo se debe aprobar la impresión masiva?
Aprobar primero el material, la muestra específica de la ruta y la bolsa dorada convertida. En la producción, realice una primera prueba a granel realizada con el lote de material real, tinta/transferencia/película, herramientas y línea, luego supervise por rollo, carril o intervalo de tiempo.
Conclusión
El método de impresión de bolsas no tejidas correcto comienza con la capa que recibe la imagen y el punto donde la impresión entra en el proceso de conversión. La serigrafía es sólida para obras de arte con puntos controlados; la flexografía sirve para la producción repetida de bandas; la película impresa en huecograbado admite programas laminados de alta cobertura; y las rutas de transferencia o digitales pueden admitir gráficos más pequeños o más variables cuando la superficie pasa la calificación.
Envíe a LUCKYSTAR la estructura de la bolsa, la pila de capas, los archivos y las cantidades por diseño para obtener una cotización de ruta de impresión.
Solicite una propuesta de impresión de tela no tejida específica para la ruta
Utilice un registro de material/pila de capas, una especificación de bolsa terminada y una matriz de cantidad por SKU para que las suposiciones de ruta puedan ser comparado.
La asignación del sitio, el material, el tratamiento, el sistema de tinta/transferencia/laminado, el equipo, las herramientas, la muestra, el color, el rendimiento, las reclamaciones, la inspección, el precio, la cantidad mínima de pedido, el embalaje, el cronograma y los términos de liberación están sujetos a diligencia debida, especificaciones y confirmación por escrito.