Eine Einkaufstasche aus Vliesstoff kann ein einfarbiges Veranstaltungslogo, eine vierfarbige Einzelhandelsillustration oder eine vollflächige Fotofläche tragen. Diese Ergebnisse sollten nicht als derselbe Druckauftrag angegeben werden. Der richtige Weg hängt davon ab, ob die Polypropylenbahn freigelegt oder laminiert ist, ob der Druck auf einer Rolle oder einem fertigen Beutel erfolgt, wie viele Farben und Designs erforderlich sind und wie die Tinte oder Übertragung haftet, nachdem der Beutel gefaltet, verklebt, genäht und verpackt wurde.
Dieser Leitfaden vergleicht die wichtigsten Druckmethoden für Vlies-Einkaufstaschen: Direktsiebdruck, Rollenflexodruck, Tiefdruckfolie mit Laminierung, Wärmeübertragungsdekoration und qualifizierte digitale Tintenstrahl-/Transferverfahren. Es erklärt auch, wann eine Methode wirtschaftlich nicht mehr sinnvoll ist. Es wird nicht die Übersicht über alle Materialien in Druckmethoden für individuelle Einkaufstaschen oder der Materialvergleich zwischen gewebtem und nicht gewebtem PP wiederholt.
Beginnen Sie damit, die Einzelhandelsvorgaben einer Konstruktion auf der Einkaufstaschen-Produktseite von LUCKYSTAR zuzuordnen. Die Konverterqualifikation gehört zur Lieferantenauswahl für Einkaufstaschen; Eine umfassendere Due-Diligence-Prüfung im Werk gehört in den Hauptbeschaffungsleitfaden für kundenspezifische Taschen.
Planen Sie eine Bestellung? Senden Sie eine Vliesstoff-Print-Route-Slip. Geben Sie die exakten Angaben zu Bahn/Polymer, Grammatur (g/m²), Farbe und freiliegender Seite an. Behandlung und Laminatstapel; Taschenkonstruktion; Bildabmessungen, Deckkraft, Farben, weiße Schicht und SKU-Aufteilung; Verwendungszweck; Routenkandidaten; Proben-, Adhäsions-/Reibungs-/Flexions-/Blockierungs- und konvertierte Beutelprüfungen; Verpackung, Bestimmungsort und gewünschtes Datum.
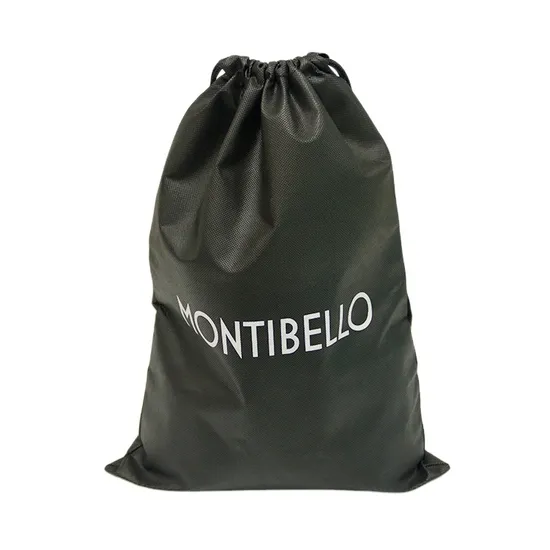
Ein echtes Marken-Vliesprodukt aus dem Made-in-China-Shop von LUCKYSTAR. Die freigelegte Bindungspunkttextur, die dunkle Körperfarbe und die einfache helle Grafik zeigen, warum Oberfläche, Deckkraft und Haftung gemeinsam überprüft werden müssen.
1. Geben Sie die Vliesoberfläche an, bevor Sie über den Druck sprechen
Der aktuelle Vokabularstandard ISO 9092:2026 trennt Vliesstoffe von gewebten, gestrickten und aus Papier hergestellten Materialien. Bei der herkömmlichen Herstellung von Einkaufstaschen bilden gesponnene Polypropylenfilamente ein Netz und erhalten durch die Bindung strukturelle Integrität. Das auf vielen Taschen sichtbare geprägte Klebepunktmuster ist keine Dekoration; es ist Teil der materiellen Architektur.
ISO 9092:2026 definiert keine Druckqualität für Einkaufstaschen. Käufer müssen weiterhin Polymer, Bahntyp, Masse pro Fläche, Körperfarbe, Behandlung, Additiv/Masterbatch, Finish, Rollencharge und ob eine Folie oder Beschichtung die Bahn bedeckt, angeben. Zwei Stoffe, die beide als „80 g/m² PP-Vliesstoffe“ beschrieben werden, können Tinte unterschiedlich benetzen, biegen und aufnehmen.
Bei freiliegendem Spinnvlies berührt die Tinte eine Polyolefinoberfläche mit niedriger Energie, die durch Bindungspunkte und lokale Textur unterbrochen ist. Bei laminiertem Vliesstoff kann die Grafik auf einer Folie, unter einer transparenten Folie oder in einem bedruckten Folienlaminatstapel liegen. Das sind unterschiedliche Schnittstellen. Vergleichen Sie die Oberflächenarchitekturen in Laminierte vs. unlaminierte Vlies-Einkaufstaschen, bevor Sie ein Druckangebot anfordern.
| Spezifikationsfeld | Was aufgenommen werden soll | Warum sich das Drucken ändert | Aufbewahrungspflichtige Beweise |
|---|---|---|---|
| Basisweb | Polymer, Bahntyp, Nenn-G/M, Farbe und genehmigter Artikel/Los | Textur, Saugfähigkeit, Wärmereaktion und Farbton beeinflussen das Bild | Unterzeichnetes Materialmuster und Lieferantencode |
| Freiliegende Oberfläche | Unbehandelte/behandelte Seite, Corona-/Plasmastatus, Beschichtung und Lageralter | Die Oberflächenenergie steuert die Benetzung und die Bindung zwischen Tinte und Klebstoff | Behandlungsziel, Messmethode und Chargenaufzeichnung |
| Laminierstapel | Folienpolymer, Stärke, Druckposition, Klebe-/Bindeschicht und Seitenabdeckung | Tinte haftet möglicherweise eher auf der Folie als auf dem Vliesstoff und ist unterschiedlicher Hitze/Flexibilität ausgesetzt | Schichtstapelzeichnung und geschälte Probe/Querschnittsprobe |
| Conversion-Phase | Rollendruck, Flachbildschirm, Zuschnitt oder fertige Tasche | Bestimmt Registrierung, Auflagefläche/Vorrichtung, Nähte, Falten und möglichen Bildbereich | Prozesskarte mit Inspektionsübergaben |
| Endverwendung | Korb/Ladung, Wiederverwendung, Feuchtigkeit, Abrieb, Reinigung und Lagerung | Legt Tinten-/Transferchemie und Leistungstests fest | Vom Käufer genehmigter Test- und Abnahmeplan |
2. Vergleichen Sie die fünf praktischen Druckrouten
Kein einzelnes Verfahren ist für Vliesstoffe „das Beste“. Ein einfarbiges Konferenz-Werbegeschenk und eine flächendeckende Supermarktkampagne erfordern unterschiedliche Ökonomien und Kontrollen. Beginnen Sie mit der Vorlage, der Oberfläche und der ausführbaren Menge pro genauem Design – nicht mit der Gesamtbestellung.
| Druckroute | Stärkster Anwendungsfall | Haupt-Setup | Kritisches Risiko des Käufers |
|---|---|---|---|
| Direkter Siebdruck | Ein bis wenige Sonderfarben, mäßige Deckung, unlaminierte Beutel in Standardfarbe | Trennung und Sieb/Schablone pro Farbe; Einrichtung von Tinte, Vorrichtung und Aushärtung | Deckkraft, Füllen, Klebepunkttextur, Reiben und Aushärten |
| Rollen-Flexodruck | Wiederholen von Grafiken mit nutzbarem Webvolumen vor der Taschenkonvertierung | Platte pro Farbe, Anilox/Farbe, Bahn, Behandlung, Wiederholung und Trockner | Benetzung/Haftung, Rapport-zu-Schnitt-Register und Bahnverzerrung |
| Tiefdruckfolie + Laminierung | Hohe Deckkraft, feine Prozessfarbe und große Wiederholungsprogramme | Zylinder pro Separation, Film, Tinte, Laminierung und Konvertierungseinrichtung | Schichtenbindung, Bild-zu-Beutel-Register, Abrieb, Blockierung und Mindestbestellmenge |
| Wärmeübertragung | Detaillierte oder mehrfarbige lokale Grafiken auf qualifizierten fertigen Taschen/Platten | Produktion, Hitze/Druck/Zeit, Vorrichtung und Platzierung übertragen | Hitzeglanz/-schrumpfung, Kanten-, Ablösungs-, Hand- und Klebepunktbrückenbildung |
| Qualifizierte digitale Direktübertragung/Übertragung | Kleine Auflagen, mehrere Kunstwerke, Prototypen oder variable Grafiken | Preflight/RIP, Weiß-/Basisstrategie, Behandlung und Heilung/Transfer | Tinten- oder Transferkompatibilität, Streifenbildung, Haftung und Reproduzierbarkeit |
Die oben genannten Routen sind Prozessfamilien, keine Versprechen. „Digital“ kann Flachbett-UV-Tintenstrahl, UV-Transfer, DTF-ähnlicher Transfer oder ein anderes lieferantenspezifisches System bedeuten. „Flexo“ kann unterschiedliche Platten-, Anilox- und Farbkombinationen verwenden. Fordern Sie im Angebot die genannte Route und Produktionsbedingung ein.
3. Entscheiden Sie, ob Sie die Bahn, das Panel oder den fertigen Beutel bedrucken möchten
Die Druckposition in der Prozesskette kann wichtiger sein als der Name der Druckmaschine. Der Rollendruck sorgt für eine flache, kontinuierliche Oberfläche und unterstützt eine wiederholbare Bahnhandhabung, aber das Bild muss später mit der Beutelschnittlänge, den Seitenfalten, der Bodenfalte, der Griffposition und den Ultraschall-/Nähverbindungen übereinstimmen. Beim Drucken fertiger Beutel werden Fehler bei der Konvertierung von Wiederholungen in Schnitte vermieden, es entstehen jedoch ungleichmäßige Dicken, Nähte, Seitenfalten und ein eingeschränkter Zugang zur Druckplatte.
Der Plattendruck kann einen flachen Arbeitsbereich vor dem Nähen oder Kleben bieten. Außerdem werden Work-in-Process erstellt, die einer Versionskontrolle unterliegen müssen. Ein linkes und rechtes Panel, mehrere Größen oder unterschiedliche Store-Logos können vor der Konvertierung gemischt werden, wenn die Identifikation schwach ist.
| Druckphase | Betriebsvorteil | Eindeutige Einschränkung | Registrierungskontrollpunkt |
|---|---|---|---|
| Kontinuierliches Web | Effizienter Rollentransport und wiederholtes Drucken vor der Konvertierung | Das Bildmaterial muss zur Bahnbreite/-wiederholung und zur nachfolgenden Schnitt-/Verbindungsgeometrie passen | Bahnrapport → Bahnenschnitt → Zwickel/Falte → Griff |
| Flach geschnittenes Panel | Sauberer Zugang und einfache lokale Druck-/Übertragungsplatzierung | Plattenidentität, Ausrichtung und Schrumpf-/Hitzeänderungen erfordern Kontrolle | Bedrucktes Panel → verbundener Beutel → fertige Maße |
| Fertiger Flachbeutel | Direkte visuelle Platzierung auf dem zusammengebauten Artikel | Nähte, Griffe und Zwickel behindern den Druck der Druckplatte, des Bildschirms oder der Hitze | Vorrichtungsanschlag → sichtbare Platte → Naht-/Griffabstand |
| Bedrucktes Folienlaminat | Rückseitenbilder können unter der Folie geschützt werden und große Bereiche abdecken | Foliendruck, Laminierung und Beutelkonvertierung fügen jeweils ein Registersystem hinzu | Filmrapport → Laminat → Panel → fertige Tasche |
Ordnen Sie das Bild einer Produktionsstanzlinie zu. Befolgen Sie die Platzierungsdateireferenz und markieren Sie Vorder- und Rückseite, Zwickel, Boden, Griffe, Bindungen und sichere Zonen.
4. Direkter Siebdruck: praktisch für starke Spotgrafiken
Siebdruck-Vliesbeutel können effizient sein, wenn eine Marke ein oder zwei Volltonfarben, ein lokales Logo und genügend Einheiten für die Siebdruckherstellung benötigt. Die Tinte gelangt durch offene Schablonenbereiche, die vom Netz getragen werden. Jede Farbe hat normalerweise einen separaten Bildschirm und muss mit den anderen registriert werden.
Das Bindungspunktmuster erzeugt hohe und niedrige Bereiche. Feine Umkehrschrift kann ausfüllen, ein schwerer Vollton kann ungleichmäßig aussehen und übermäßiger Druck kann das Bild ausbreiten. Netz, Schablone, Tinte, Rakel, Off-Contact und Aushärtung müssen auf den Untergrund abgestimmt sein. Die Anleitung zur Siebherstellung der PRINTING United Alliance erklärt, wie die Maschenöffnung, die Schablonen- und Bildmaterialgröße zusammenwirken und den aufgetragenen Tintenfilm beeinflussen.
Dunkle Körperfarben erfordern möglicherweise undurchsichtige Tinte oder eine weiße Unterlage, die eine Sieb-, Durchgangs- und Aushärtungsphase hinzufügt. Fragen Sie, ob das Angebot den Unterbau beinhaltet. Überprüfen Sie Lichthöfe um kleine Elemente und biegen Sie den bedruckten Bereich nach dem Aushärten. Eine dicke Ablagerung, die im flachen Zustand stabil aussieht, kann an Falten reißen oder blockieren, wenn Taschen warm gestapelt werden.
5. Flexodruck: Direkter Rollendruck für Wiederholungsvolumen
Der Flexodruck überträgt dosierte flüssige Tinte von einem Rastersystem auf erhabene Plattenbereiche und dann auf die Bahn. Es können sich wiederholende Grafiken gedruckt werden, bevor das Material zu einer Tasche wird. Effizienz entsteht durch ein stabiles Web, Wiederholung und längere Ausführung – und nicht nur dadurch, dass die Methode „automatisch“ genannt wird.
Porosität und Textur von Vliesstoffen können Vollflächen und feine Details unterbrechen. Durch die Bahnspannung kann leichtes Material gedehnt oder schräg gestellt werden. Die Behandlung muss die Benetzung der Tinte unterstützen, während die Hitze und Spannung des Trockners die Bahn nicht schrumpfen, kräuseln oder schwächen darf. Kartieren Sie die Plattenverzerrung und wiederholen Sie den Vorgang für den späteren Taschenschnitt. Eine rollengenaue Grafik kann nach der Konvertierung immer noch in einen Zwickel wandern.
FTAs FIRST-Ressourcen verbinden Kundengrafik, Druckvorstufe, Druck und Prozesskontrolle in der gesamten Flexodruck-Lieferkette. Sie sind ein Gerüst, kein Beweis dafür, dass jedes Werk das angegebene Vlies bedrucken kann. Fordern Sie vergleichbare Muster und den angegebenen Produktionszustand des Druckers an.
6. Tiefdruck- und bedruckte Folienkaschierung: vollständige Abdeckung im großen Maßstab
Für fotografische oder vollflächige Grafiken kann ein Lieferant eine Folie per Tiefdruck rückseitig bedrucken und auf das Vlies laminieren. Der transparente Film kann die Tinte schützen, da das Bild unter der Außenfläche sitzt. Dabei handelt es sich nicht um einen Direktdruck auf die Faserbahn; es handelt sich um einen mehrschichtigen Verpackungsaufbau.
Tiefdruckzylinder, Folie und Laminierung sorgen für einen sinnvollen Aufbau. Große stabile Läufe können es verdünnen, während fragmentierte Designs die Anzahl der Zylinder oder Umstellungen vervielfachen. Die endgültige Qualität hängt von der Foliendicke, der Behandlung, der Tinte, der Klebe-/Verbindungsschicht, dem Walzenspalt, der Temperatur, der Spannung, der Konditionierung und dem umgewandelten Register ab. Vergleichen Sie direkte Sieb- und Druckfolienrouten in Siebdruck vs. Tiefdruck für Einkaufstaschen.
Untersuchen Sie die Laminatbindung, Blasen, Falten, Tunnelbildung, Wellung, Blockierung, Abrieb und Faltenaufhellung. An Zwickeln und Ultraschall-/Nähverbindungen testen, nicht nur an einer flachen Mittelplatte. Durch die Laminierung lässt sich die Oberfläche zwar leichter abwischen, aber ein offener Beutel ist dadurch nicht automatisch wasserfest oder recycelbar.
7. Wärmeübertragung: nur nach Temperatur- und Bindungsversuchen sinnvoll
Durch die Wärmeübertragung können detaillierte lokale Grafiken ohne einen Bildschirm für jede sichtbare Farbe reproduziert werden. Ein Transfer wird auf dem Beutel oder der Flachplatte positioniert und unter kontrollierter Temperatur, Druck und Zeit gepresst. Der Weg eignet sich für kleinere Designchargen, Polypropylenvlies ist jedoch hitzeempfindlich. Übermäßige Hitze oder übermäßiges Verweilen können Glanz erzeugen, Klebepunkte abflachen, die Platte schrumpfen lassen, die Farbe verfälschen oder einen lokalen Bereich schwächen.
Genehmigen Sie den Rand, die Haptik und die Deckkraft der Übertragung. Biegen Sie es über die erwarteten Falten und reiben Sie die Kante. Messen Sie die Platte vor und nach dem Pressen. Wenn eine Naht, ein Griffstück oder ein Zwickel zu einer ungleichmäßigen Dicke führt, übt eine Flachpresse möglicherweise keinen gleichmäßigen Druck aus. Notieren Sie die Pressplatte, die Schutzfolie, den Sollwert, den tatsächlichen Zustand, die Verweildauer und die Abkühl-/Entlastungsmethode.
8. Digitaldruck: Variationsversprechend, nicht universell kompatibel
Die direkte Tintenstrahl- oder Digitaltransferproduktion kann Muster, regionale Kunst, Kleinauflagen oder viele Designs unterstützen. Standardannahmen für Textil-DTG sollten jedoch nicht von Baumwolle auf Polypropylen übertragen werden. Tinte, Vorbehandlung, Weißgrund und Aushärtung müssen auf die tatsächliche Vliesoberfläche abgestimmt sein.
Flachbett-UV-Druck kann auf ausgewählten Substraten vorgeschlagen werden, während UV-DTF oder andere Übertragungen für bestimmte beschichtete Oberflächen vorgeschlagen werden können. Fordern Sie den Anbieter auf, die Route zu benennen. Überprüfen Sie die Flexibilität, Haftung und Faltenrisse der Tinte. Ein starrer, ausgehärteter Film kann auf einem flexiblen Beutel versagen. Überprüfen Sie außerdem Streifenbildung, Weißausrichtung, Nadellöcher an Klebepunkten und die Reproduzierbarkeit über mehrere Chargen hinweg.
Für einen Vergleich bei kleinen Auflagen verwenden Sie den Leitfaden für niedrige MOQs zwischen Digitaldruck und Siebdruck. Es erklärt, warum die Menge pro Design und die Variabilität der Grafik die kommerzielle Antwort verändern können.
9. Oberflächenbehandlung und Lagerung kontrollieren die Tintenhaftung
Polypropylen hat üblicherweise eine niedrige Oberflächenenergie. Eine Behandlung kann die Aufnahmefähigkeit erhöhen, sodass eine Tinte, eine Beschichtung oder ein Klebstoff die Oberfläche gleichmäßiger benetzt. Enercons Leitlinien für Druckanwendungen weisen darauf hin, dass eine Koronabehandlung die Tintenhaftung auf Kunststofffolien und Vliesstoffen verbessern kann. Die Berichte zu Vliesstoffversuchen zeigen auch, warum die Art der Behandlung und die Haftung wasserbasierter Tinte auf dem genauen Substrat validiert werden müssen.
Verwenden Sie nicht eine universelle Dynzahl aus einer generischen Spezifikation. Das richtige Ziel hängt von der Oberflächenspannung von Tinte/Klebstoff, der Behandlungsmethode, der Materialformulierung, den Zusatzstoffen, der Lagerung und dem Prozess des Verarbeiters ab. Die Behandlung kann abklingen und eine Kontamination kann die Benetzung verringern. Messen Sie in der Nähe des Drucks mit einer vereinbarten Methode, identifizieren Sie die bedruckte Seite und protokollieren Sie die Materialcharge.
| Prozessvariable | Was es steuert | Fehler, wenn nicht verwaltet | Aufzeichnung für Bulk |
|---|---|---|---|
| Oberflächenbehandlung | Benetzung von Tinte/Klebstoff und anfängliche Bindung | Perlenbildung, Rupfenbildung, schlechte Klebeband-/Abriebfestigkeit | Seite, Methode, Ziel, Ergebnis, Zeit und Menge |
| Tinten-/Transferfamilie | Kompatibilität, Deckkraft, Flexibilität und Aushärtung | Abblättern, reißen, blockieren, wandern oder klebrig bleiben | Produkt/Charge, Mischung, Viskosität oder Zubereitung |
| Einzahlung | Farbstärke, Deckkraft, Detailgenauigkeit und Haptik | Schwacher Vollton oder übermäßige Dicke/Füllung | Sieb-/Sieb- oder Anilox-/Platten-/Prozesseinstellung |
| Trocknen/härten/pressen | Endgültige Film-/Übertragungsbildung und Haftung | Verschmieren, Verstopfen, Geruch, Abblättern oder Hitzeschäden | Temperatur, Zeit, Geschwindigkeit/Druck und Kühlung |
| Konditionierung | Stabilisierung vor dem Testen, Stapeln oder Konvertieren | Vorzeitiges falsches Bestehen/Nichtbestehen oder Pack-Blockierung | Verstrichene Zeit und Speicherumgebung |
10. Bereiten Sie die Vorlage für Klebepunkte, Falten und Körperfarbe vor
Die Vliesstruktur begrenzt feine Details. Erkundigen Sie sich bei der zuständigen Druckerei nach der minimalen positiven und umgekehrten Linie, der Schriftgröße, der Überfüllung, dem Tonwertumfang und der Gesamtabdeckung. Leihen Sie sich keine Grenzen aus Papier oder glatter Folie aus. Die Vereinfachung sehr feiner Umkehrungen kann sowohl den Ertrag als auch das Erscheinungsbild verbessern.
Die Körperfarbe nimmt am Bild teil. Transparente Farben auf dunklem oder gesättigtem Vliesstoff verschieben sich; Möglicherweise ist ein weißer Untergrund oder eine deckende Volltonfarbe erforderlich. Beim laminierten Rückseitendruck kann es vorkommen, dass Weiß im Filmstapel hinter der Farbe zurückbleibt. Dokumentieren Sie, welcher Auszug weiß ist, wie stark er/sie ausgebreitet ist und ob er das gesamte Bild oder ausgewählte Bereiche abdeckt.
| Artwork-Funktion | Direktdruckfrage | Frage zu gedruckten Filmen | Genehmigungsnachweis |
|---|---|---|---|
| Spot-Logo | Tintenopazität, Auftrag und Oberflächentextur | Punkt- oder Prozesssimulation unter der Folie | Produktionssubstratabsenkung/-absenkung |
| Fein positiv/umgekehrt | Grenzwerte für Bindungspunktunterbrechung, Ausbreitung/Füllung und Sieb/Platte | Zylinder-/Filmauflösung und spätere Laminatverzerrung | Beispiel mit kritischen Details in Originalgröße |
| Verlauf | Stabile minimale Punkt- und Texturinteraktion | Tonumfang, weißer Träger und Filmoptik | Physischer Tonkeil auf dem tatsächlichen Stapel |
| Dunkle Körperfarbe | Weiße/undurchsichtige Schicht, Falle und Hand | Weißauszug hinter Umkehrdruck | Genehmigte Körperfarblot- und Deckkraftprobe |
| Vollständige Abdeckung | Trocknung, Hand, Blockierung und Kosten können unzumutbar werden | Die Filmroute ist im großen Maßstab möglicherweise besser kontrollierbar | Umgewandelte Probe nach dem Falten/Verpacken |
| Zwickelfortsetzung | Repeat-to-Cut- und Bindungs-/Faltunterbrechung | Filmwiederholungs-, Laminier- und Konvertierungsregister | Die fertige Tasche um alle Teile herum geöffnet |
Verwenden Sie den Farbgenehmigungs-Workflow für Einkaufstaschen, um das Farbziel mit dem Farbmuster für den Körper, dem Druckmuster und dem Massenauftrag zu verbinden.
11. Bauen Sie eine Sicherheitsleiter, die bis zur fertigen Tasche reicht
Eine Bildschirmdarstellung kann Text und Layout bestätigen, nicht jedoch die Deckkraft oder Haftung. Ein Tintenabzug kann die Farbe vergleichen, nicht das Register von Wiederholung zu Schnitt. Eine bedruckte Bahn kann den Druck nachweisen, nicht die Platzierung der Zwickel. Bauen Sie die Genehmigungsleiter auf das Risiko auf, das jede Probe auflöst.
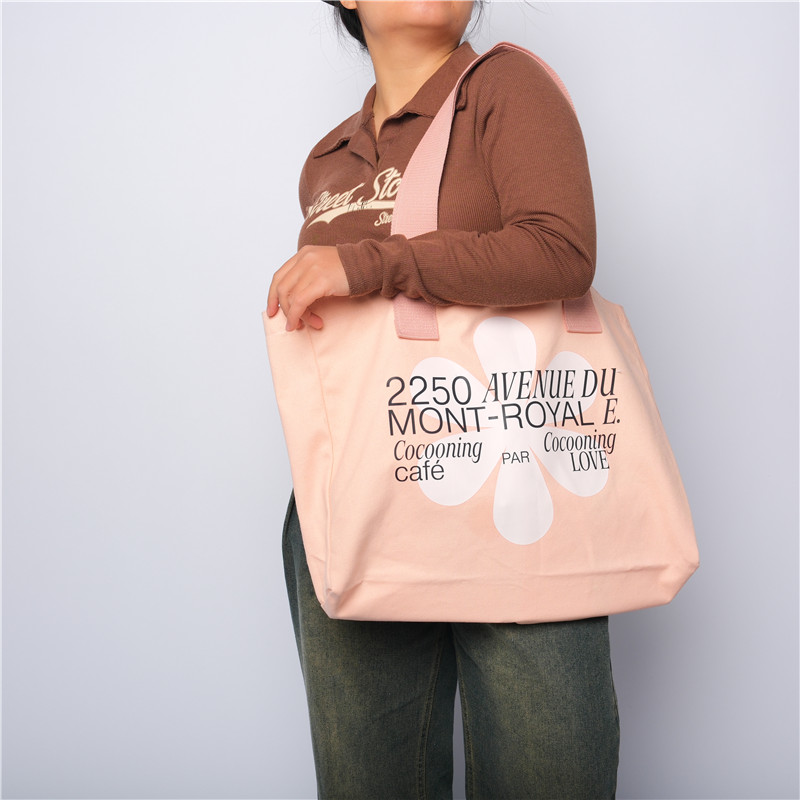
Eine echte bedruckte Einkaufstasche aus dem Independent-Site-Sortiment von LUCKYSTAR, die hier verwendet wird, um den Maßstab des Kunstwerks und den Griff-/Zwickelabstand zu zeigen. Das Bild dient nicht als Beweis für ein Vliesmaterial oder eine bestimmte Druckroute.
| Genehmigungstor | Was es beweisen kann | Was es nicht beweisen kann | Freigabeentscheidung |
|---|---|---|---|
| Digitales Layout | Inhalt, Abmessungen, Ausrichtung und Abstände | Physikalische Farbe, Textur, Deckkraft oder Bindung | Nur korrigierte Datei veröffentlichen |
| Tinten-/Transferversuch | Benetzung, Farbrichtung, Deckkraft, Rand und Anfangshaftung | Beutelkonvertierung, Wiederhol- und Langzeitstabilität | Chemie/Prozessrichtung auswählen |
| Produktionsprozessdruck | Tatsächlicher Sieb-/Platten-/Zylinder-/Digitalzustand des Produktionsmaterials | Fertige Zwickel-, Griff- und Packungsinteraktion, wenn noch flach | Druckziel und Einstellungen einfrieren |
| Konvertiertes Beispiel | Platzierung, Falten, Bindung/Naht, Griffe, Funktion und Druckflex | Langzeitdrift, sofern nicht unter repräsentativen Bedingungen gefahren | Erstellen Sie einen goldenen Fertigbeutel-Master |
| Massenvorab | Tatsächlicher Material-/Tinten-/Werkzeug-/Linien-/Packungszustand | Spätere Drift ohne In-Prozess-Überwachung | Vor dem vollständigen Durchlauf loslassen, anpassen oder gedrückt halten |
Der Leitfaden zur Entwicklung von Einkaufstaschenmustern hilft dabei, Erscheinungsbildmodelle von produktionsrepräsentativen Mustern zu unterscheiden.
12. Überprüfen Sie Haftung, Reibung, Blockierung und umgewandelte Registrierung
Test nach dem definierten Trocknungs-, Aushärte- und Konditionierungsintervall.Eine frisch bedruckte Oberfläche kann in einem Karton einwandfrei aussehen und dann blockieren, während es bei einem Laminat nach dem Falten zu Verklebungen kommen kann. Verwenden Sie Methoden, die für die deklarierte Endverwendung geeignet sind, statt eines generischen „Qualität bestanden“-Stempels.
| Prüfen | Zweck | Typisches Warnzeichen | Lotkontrolle |
|---|---|---|---|
| Visuell / registrieren | Farbe, Details, Nadellöcher, Flecken, Streifen und Ausrichtung | Bild überquert die Bindungs-/Falt-/Handhabungszone oder driftet entlang der Spur | Prüfung nach Rolle/Spur/Zeit oder Produktionsintervall |
| Klebeband / Haftung | Schwerer Fehler bei Tinte/Übertragung/Filmbindung auf dem Bildschirm | Tinte löst sich, Transferkanten lösen sich oder Laminat löst sich | Methode, Band, Verweildauer, Abziehwirkung und Akzeptanz |
| Trocken und nass reiben | Beständigkeit gegenüber Handhabung und definierter Feuchtigkeitseinwirkung | Farbübertragung, Glanzveränderung oder freiliegender Untergrund | Beladung, Zyklen, Tuch und visuelle/farbliche Bewertung |
| Falten / biegen | Verhalten an Seitenfalten, Packungsfalten und wiederholtem Öffnen | Risse, Weißfärbung, Kantenablösung oder Delaminierung | Spezifizierte Faltlinie, Zyklen und Erholung |
| Blockierung/Packed Hold | Gestapelte Beutel trennen sich nach Zeit, Druck und Temperatur | Tinten-/Filmstifte, Transfers oder Glanzmittel | Packanzahl, Ladung, Umgebung und Dauer |
| Konvertierte Taschenfunktion | Der Druck übersteht das Öffnen, Laden, Tragen und Hantieren | Das Bildmaterial wird ausgeblendet, die Bindung wird geschwächt oder der Griff kreuzt das Bild | Genehmigte Korb-/Ladesequenz und Fehlerdefinition |
Kombinieren Sie Druckprüfungen mit dem QC-Workflow für fertige Einkaufstaschen und dem Testauswahlleitfaden für wiederverwendbare Einkaufstaschen.
13. Diagnostizieren Sie Fehler nach Prozessstufe
Tinte perlt oder hebt sich ab: Überprüfen Sie die bedruckte Seite, Behandlung, Lagerung, Verschmutzung, Tintenkompatibilität und Aushärtung, bevor Sie die Ablagerung erhöhen. Bildschirmdetailfüllungen: Überprüfen Sie das Mindestmaß an Bildmaterial, Netz/Schablone, Tinte, Druck und Bindungspunkttextur. Flexo Solid sieht schwach aus: Überprüfen Sie Behandlung, Anilox/Farbe, Platte/Druck, Viskosität, Trocknung und Bahnzustand.
Kantenschälen durch Wärmeübertragung: Überprüfen Sie die Übertragungskompatibilität, die Gleichmäßigkeit des Drucks, die Zeit/Temperatur, die Kühlung und die Überbrückung der Verbindungspunkte. Panel schrumpft oder glänzt: Reduzieren oder gestalten Sie den Wärmeweg neu, anstatt den Rohling durch eine aus Baumwolle gewonnene Fassung zu zwingen. Laminatfalten oder -tunnel: verfolgen Sie die Film-/Vliesspannung, die Klebstoff-/Verbindungsschicht, den Walzenspalt, die Temperatur und die Konditionierung.
Auf flachem Material ist der Druck korrekt, auf dem Beutel jedoch falsch: Untersuchen Sie die Schnittwiederholung, die Bahnausrichtung, die Faltenbildung, die Bodenfalte und die Griffplatzierung. Druck- und Konvertierungsaufzeichnungen sollten die betroffenen Rollen, Bahnen, Bündel und Kartons identifizieren.
14. Mindestbestellmenge und Kosten hängen von der ausführbaren Druckvorlage ab
Die Bildschirmkosten steigen mit den Farben und Designs, da für jede Separation ein Bildschirm und eine Einrichtung erforderlich sind. Für den Flexodruck sind Platten und Bahnvorbereitung erforderlich. Für den Tiefdruck von Filmen sind Zylinder und eine Laminierungseinrichtung erforderlich. Wärmeübertragung und digitale Produktion reduzieren einige physische Werkzeuge, erhöhen aber die Kosten für Übertragung/RIP, weiße Schicht, Handhabung und pro Bild.
Eine Gesamtbestellung von 5.000 Beuteln, aufgeteilt in zehn Designs zu je 500 Stück, ist nicht dasselbe wie ein Design mit 5.000 Teilen. Geben Sie die Menge nach Körperfarbe × Größe × Druckvorlage × Druckroute × Ausführung an. Trennen Sie einmalige Tools vom variablen Druck und der Konvertierung. Fragen Sie, wie Siebe, Platten oder Zylinder verwaltet, gelagert, neu hergestellt und bei Nachbestellung berechnet werden.
Lesen Sie MOQ und Terminplanung für Einkaufstaschen und den Kostenrahmen für Einkaufstaschen 2026, bevor Sie nur die gedruckte Einheit auswählen Preis.
15. Nachhaltigkeitsaussagen müssen Tinte, Oberfläche und Schichtaufbau umfassen
Eine wasserbasierte Tinte macht die fertige Tasche nicht recycelbar und ein digitaler Prozess macht sie nicht automatisch abfallarm. Berücksichtigen Sie Basispolymer, Additive, Nachweise zum Recyclinganteil, Behandlung, Tinte/Beschichtung, Transferfolie/-pulver, Laminat, Klebstoff, Ausschussmaterial, Haltbarkeit und das Rückgewinnungssystem am Bestimmungsort.
Ein bedrucktes Folienlaminat fügt Schichten hinzu und kann die Wiederherstellungsoptionen verändern. Durch den Direktdruck bleibt die Struktur möglicherweise einfacher, aber eine hohe Deckkraft oder inkompatible Chemikalien können andere Bedenken hervorrufen. Vermeiden Sie weit gefasste Aussagen wie „umweltfreundliches Drucken“. Geben Sie die genauen Material- und Prozessmerkmale an, die durch Beweise belegt sind.
Grenze des Unternehmensanspruchs: Bei den Angaben von LUCKYSTAR in diesem Abschnitt handelt es sich um eine Selbstbeschreibung des Herausgebers, nicht um eine Überprüfung durch Dritte, eine ISO/FTA-Zertifizierung, eine Druckerakkreditierung, ein Laborergebnis oder die Zusicherung einer bestimmten Mindestbestellmenge, eines bestimmten Preises, einer Farbe, einer Bindung, einer Haltbarkeit, eines Umweltergebnisses, eines Konformitätsstatus oder eines Lieferdatums. Bestätigen Sie den Auftraggeber, die zugewiesenen Vliesstoff- und Druck-/Verarbeitungsstandorte, die Vergabe von Unteraufträgen, das genaue Material/die genaue Seite/die Behandlung/den Lagenstapel, den Prozess, die Tinte/den Transfer, das Muster, die Testmethode, die Inspektion, die Verpackung und die Freigabebedingungen für die Bestellung.
16. Wie LUCKYSTAR seine Vliesstoff-Druckbewertung beschreibt
LUCKYSTAR gibt an, dass sein Projektteam direkte Siebdruck-, Flexodruck-, Druckfolienlaminierung, Wärmeübertragung und qualifizierte digitale Verfahren anhand einer festgelegten Spezifikation für fertige Beutel vergleichen kann, vorbehaltlich der Spezifikation und schriftlichen Bestätigung. Die Überprüfung verbindet die freiliegende Oberfläche und die Druckphase mit Druckvorlagen, Umwandlung, Tests und kommerziellen Annahmen.
- Materialidentität: Erfassen Sie Polymer/Bahntyp, Nenn-G/M, Körperfarbe, bedruckte Seite, Behandlungsmethode/Ergebnis/Alter, Lagerung und etwaige Folie, Beschichtung, Klebstoff oder Verbindungsschicht.
- Routendefinition: Benennen Sie, ob der Druck auf der Bahn, Folie, Platte, Zuschnitt oder fertigen Tasche erfolgt, und erfassen Sie Druck-/Transferfamilie, Werkzeug, Weiß/Basis Strategie, Trocknungs-/Härtungs-/Presszustand und Konvertierungssequenz.
- Artwork-Preflight: Rückführungsrouten-spezifische Trennungen, minimale Positiv-/Reverse-Details, Tonwertbereich, Überfüllung, Wiederholung, Zwickel-/Falt-/Griff-Sicherheitszonen und zulässige Abdeckung.
- Physische Genehmigung: Trennen Sie ein Layout-Mock-up von einem Produktionssubstrat-Abzug, einem umgewandelten Muster, einer aufbewahrten fertigen Referenz und einer Masse Zunächst einmal.
- Abnahmeplan: Farbe/Opazität/Griff/Kante, Haftung, Trocken-/Nassreiben, Biegen/Falten, Blockierung, Register, Laminatbindung und vollständige Beutelprüfungen mit Konditionierungs- und Annahmeregeln definieren.
- Vergleichbares Angebot: MOQ für Material/Beutel trennen, Werkzeug nach Farbe/Grafik, Druck-/Laminiereinrichtung, Muster, Umstellungen, Abfall, Menge nach SKU, Auspacken, Ersetzungen und Nachbestellungskontrollen.
Sehen Sie sich das öffentliche Sortiment an benutzerdefinierten Einkaufstaschen, den Leitfaden zu laminierten versus unlaminierten Einkaufstaschen und Druckroutenübersicht. Dann senden Sie den Material-/Schichtstapeldatensatz, die Grafik und die Menge-nach-SKU-Matrix für einen routenspezifischen Vorschlag.
17. Senden Sie eine fabrikfertige Angebotsanfrage
| RFQ-Abschnitt | Erforderliche Eingabe | Warum es wichtig ist |
|---|---|---|
| Taschenkonstruktion | Größe, Zwickel, Boden, Verbindung, Griffe, Verstärkung und vorgesehener Korb | Definiert den druckbaren Bereich und das Konvertierungsregister |
| Grundmaterial | Polymer-/Bahntyp, g/m², Körperfarbe, Behandlung, Laminat-/Folienaufbau und Artikel | Definiert die Kompatibilität von Tinte/Transfer/Kleber und Hitze |
| Kunstwerk | Dateien in endgültiger Größe, Separationen, Farbziele, weiße Ebene, Abdeckung und Seiten | Bestimmt Methode, Werkzeug, Einrichtung und erreichbare Details |
| SKU-Matrix | Menge nach exakter Größe × Körperfarbe × Bildmaterial × Finish × Bestimmungsort | Zeigt lauffähige MOQ und Umstellungen an |
| Aussehen | Deckkraft, Glanz/Matt, Griff, Kante, Farbe und Platzierungstoleranz | Erstellt messbare/visuelle Genehmigungskriterien |
| Leistung | Reibung, Feuchtigkeit, Flexibilität, Packungshalt, Reinigung und behördliche/behördliche Anforderungen | Erstellt den richtigen Tinten-/Transfer- und Testplan |
| Kommerzielle Route | Probentyp, Werkzeugbesitz, zulässige Mengenabweichung, Verpackungsschema, Handelsbedingung und Frist | Macht Angebote vergleichbar und schützt Nachbestellungen |
Häufig gestellte Fragen
Was ist die gängigste Druckmethode für Vlies-Einkaufstaschen?
Direkter Siebdruck ist für einfache Sonderfarbenlogos auf nicht laminierten Taschen üblich. Bei größeren Rollenprogrammen kann Flexodruck zum Einsatz kommen, während bei vollflächig laminierten Grafiken bedruckte Folie zum Einsatz kommen kann. Die tatsächlich beste Route hängt vom Untergrund, der Kunst und dem Volumen ab.
Können Vliesbeutel in Vollfarbe bedruckt werden?
Ja, über qualifizierte Verfahren zur Sieb-/Flexodruck-, Digital-/Transferdruck- oder Druckfilm-Laminierung. Die Methode richtet sich nach Detail, Ergiebigkeit, Menge und Oberfläche. Farbe, Deckkraft, Griff und Haftung auf dem Produktionsstapel genehmigen.
Ist Siebdruck für dunkle Vliesbeutel geeignet?
Ja, wenn das Tintensystem und die Oberfläche kompatibel sind. Möglicherweise ist eine deckende Spot-Tinte oder eine weiße Unterlage erforderlich. Bestätigen Sie, ob die Unterlage einen Schirm/Durchgang hinzufügt, und überprüfen Sie Lichthöfe, Handfestigkeit, Biegung und Aushärtung.
Kann der Digitaldruck direkt auf Polypropylen-Vliesstoff angewendet werden?
Nur mit einem für die exakte Oberfläche qualifizierten System. Gehen Sie nicht davon aus, dass eine Baumwoll-DTG-Route funktionieren wird. Geben Sie Tinte/Vorbehandlung/Weiß/Aushärtung an und testen Sie dann Haftung, Flexibilität, Reibung und Wiederholbarkeit.
Warum löst sich Tinte vom Vliesstoff?
Häufige Ursachen sind schlechte oder veraltete Oberflächenbehandlung, falsch bedruckte Seite, Verschmutzung, inkompatible Tinte, unzureichende Aushärtung oder übermäßige Biegung. Diagnostizieren Sie die Schnittstelle und den Prozessdatensatz, bevor Sie das Bildmaterial ändern oder mehr Tinte hinzufügen.
Ist Flexodruck besser als Siebdruck?
Beides ist nicht allgemein besser. Der Flexodruck eignet sich für wiederkehrende Grafiken mit Rolleneinzug in großen Mengen. Siebdruck eignet sich für lokale Spotgrafiken und eine moderate Einrichtung. Vergleichen Sie Grafik, Web-/Konvertierungsroute, Werkzeuge und akzeptierte Einheitsökonomie.
Wann sollte sich ein Käufer für eine Laminierung im Tiefdruckverfahren entscheiden?
Erwägen Sie es für hochdeckende, detaillierte Grafiken, wenn die Menge pro Druckwerk Zylinder, Folie und Laminierung unterstützen kann. Genehmigen Sie den kompletten Lagenstapel, die Bindung, das Register, den Abrieb, das Blockieren, die Falten und den umgewandelten Beutel.
Schützt die Laminierung den Druck?
Der Rückwärtsdruck unter einer Folie kann die Tinte vor direktem Abrieb schützen, das Laminat birgt jedoch die Gefahr von Verklebungen, Faltenbildung, Blockieren, Falten und Delaminierung. Es verändert auch die Haptik und die Materialstruktur.
Welche Dateien sollten für den Vliesbeuteldruck bereitgestellt werden?
Stellen Sie Vektorlogos in endgültiger Größe, hochauflösende Rasterbilder, benannte Sonderfarben, Weiß-/Finish-Ebenen, eine Platzierungs-/Stanzliniendatei und eine SKU-Matrix bereit. Lassen Sie den zugewiesenen Drucker routenspezifische Mindestmaße und Abstände zurückgeben.
Wie soll der Massendruck genehmigt werden?
Genehmigen Sie zuerst das Material, das streckenspezifische Muster und den umgewandelten Golden Bag. Halten Sie bei der Produktion eine erste Massenproduktion mit der tatsächlichen Materialcharge, Tinte/Transfer/Folie, Werkzeugen und Linie ab und überwachen Sie sie dann nach Rolle, Bahn oder Zeitintervall.
Schlussfolgerung
Die richtige Methode zum Bedrucken von Vliesbeuteln beginnt mit der Schicht, die das Bild empfängt, und dem Punkt, an dem der Druck in den Konvertierungsprozess eintritt. Siebdruck eignet sich hervorragend für kontrollierte Spot-Artworks; Flexodruck dient der wiederholten Bahnproduktion; Tiefdruckfolie unterstützt laminierte Programme mit hoher Deckkraft; und Transfer- oder digitale Routen können kleinere oder variablere Grafiken unterstützen, wenn die Oberfläche die Qualifikation besteht.
Vergleichen Sie die verfügbaren Anweisungen für individuelle Einkaufstaschen aus Vliesstoff. Nutzen Sie die Beschaffungssäule für Einkaufstaschen für die Lieferantenauswahl und das breitere Herstellerrahmenwerk für die gruppenweite Due Diligence.
Senden Sie LUCKYSTAR die Taschenstruktur, den Lagenstapel, die Dateien und die Mengen pro Design für ein Angebot für die Druckroute.
Fordern Sie einen routenspezifischen Vorschlag für den Vliesdruck an
Verwenden Sie einen Material-/Schichtstapeldatensatz, eine Spezifikation des fertigen Beutels und eine Matrix nach Menge pro SKU, damit Routenannahmen getroffen werden können verglichen.
Sehen Sie sich Optionen für individuelle LUCKYSTAR-Einkaufstaschen an und senden Sie dann Ihre Projektdetails über das Kontaktformular oder E-Mail eine Projektbeschreibung. Der E-Mail-Link öffnet einen Entwurf für Ihre Überprüfung, bevor Sie ihn senden.
Standortzuweisung, Material, Behandlung, Tinten-/Transfer-/Laminatsystem, Ausrüstung, Werkzeuge, Muster, Farbe, Leistung, Ansprüche, Inspektion, Preis, MOQ, Verpackung, Zeitplan und Freigabebedingungen unterliegen der Sorgfaltspflicht, Spezifikation und schriftlichen Bestätigung.