Une méthode d'impression n'est pas une décoration sélectionnée après la conception du sac. Cela fait partie du parcours matière et transformation. Le même logo peut nécessiter une plaque flexographique sur une bande de papier, un écran sur un panneau non tissé, un film imprimé en sens inverse avant laminage ou un système d'encre qualifié sur TPU transparent. Chaque itinéraire modifie les limites des illustrations, l'approbation des couleurs, la quantité minimale de commande, le délai de livraison et les défauts qui doivent être vérifiés.
Ce guide explique les méthodes d'impression de sacs de courses personnalisés du point de vue de l'acheteur. Il se concentre sur la décision la plus importante : comment faire correspondre la géométrie du substrat, des illustrations et du sac fini à une séquence de production stable. Il couvre également les sous-couches blanches, l'enregistrement des plis et des goussets, la hiérarchie des épreuves, la durabilité de l'encre et les questions qui transforment une vague demande d'impression en un devis comparable.
Commencez par examiner la gamme de sacs de courses personnalisés de LUCKYSTAR. Pour la qualification des fournisseurs, utilisez le guide spécifique à la catégorie Comment choisir un fabricant de sacs à provisions personnalisés ainsi que le pilier plus large du fabricant de sacs personnalisés.
Vous planifiez une commande ? Envoyer un dossier d'impression. Inclut la construction et le matériau du sac, la taille finie, la révision de la ligne de découpe, les illustrations modifiables, les côtés et la couverture d'impression, les couleurs d'accompagnement/processus, la référence de couleur physique, la sous-couche blanche, la finition, la quantité par version, l'exposition au frottement/liquide/flexion, les étapes d'échantillonnage et d'approbation, l'emballage, la destination et la date requise.
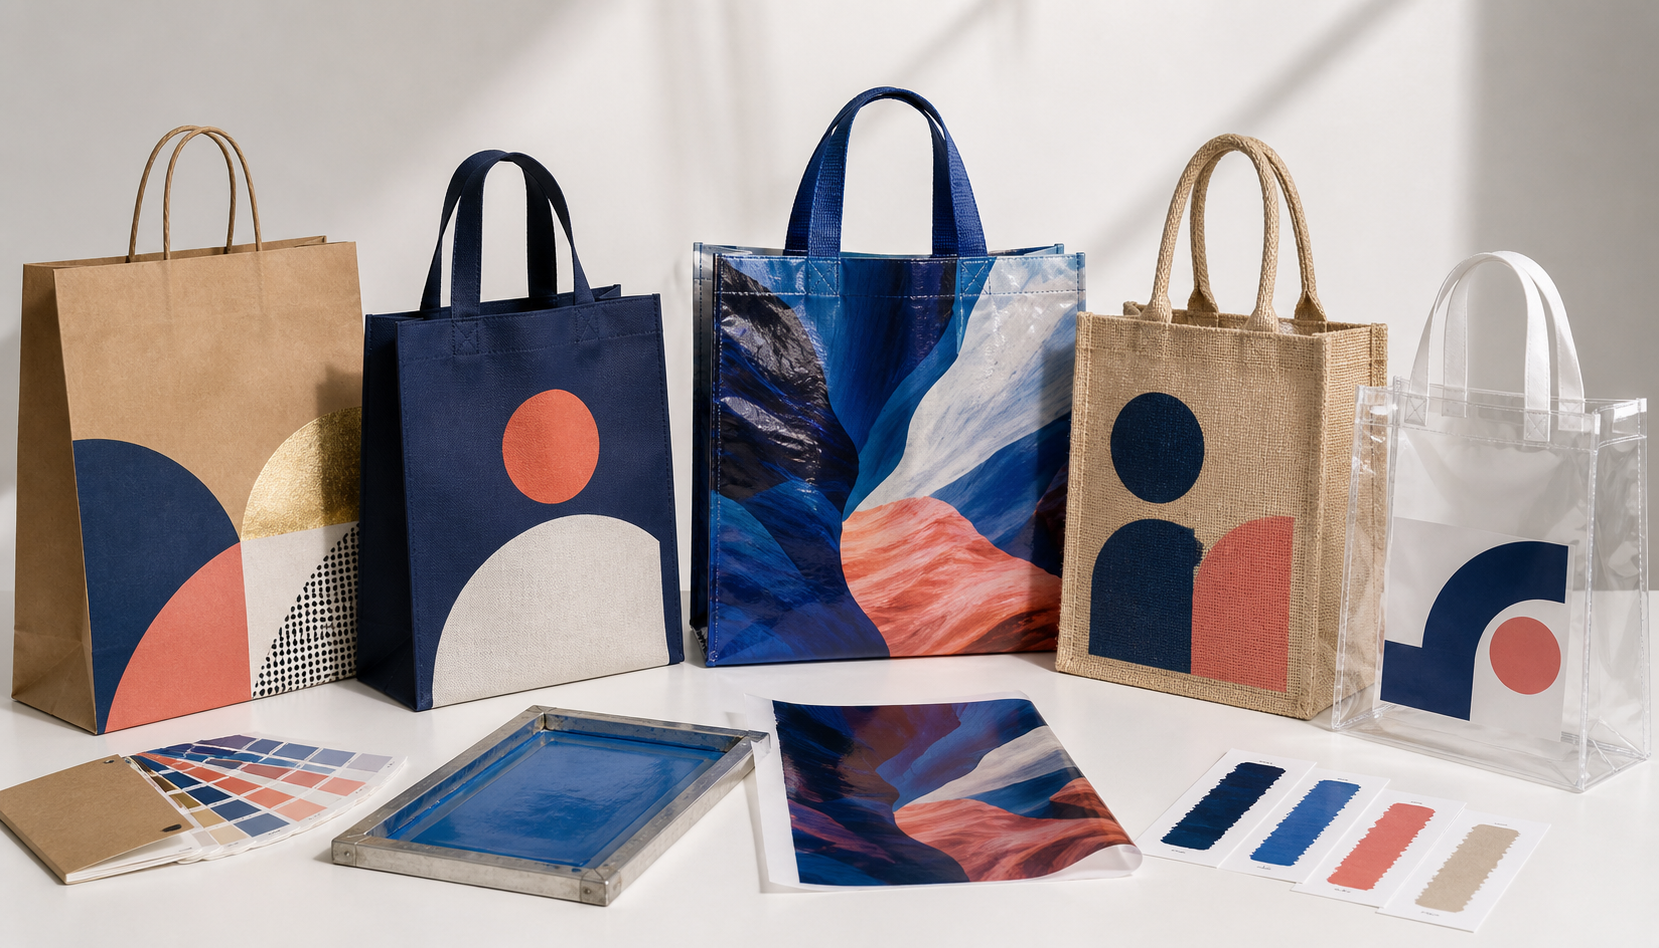
Le papier, le PP non tissé, le PP tissé laminé, les textiles naturels et les plastiques transparents nécessitent des itinéraires d'impression et de conversion différents.
1. Sélectionnez l'itinéraire dans le sac, pas dans une liste de noms imprimés
Les acheteurs demandent souvent si la sérigraphie ou le transfert thermique sont « les meilleurs ». La question est incomplète. Un itinéraire d’impression doit être évalué par rapport au substrat du sac, au traitement de surface, à la couleur, à l’épaisseur, à la flexibilité, à la finition, à la zone d’impression, à la quantité commandée et à la séquence de conversion. Une méthode qui semble excellente sur un échantillon plat peut échouer lorsque le matériau est plié, thermoscellé, cousu ou frotté pendant le transport.
Commencez par la construction. Les sacs en papier peuvent être imprimés avant pliage et collage. Le polypropylène non tissé peut être imprimé au rouleau avant la conversion par ultrasons, imprimé sous forme de panneaux découpés ou décoré après la formation du sac. Un support en PP tissé laminé reçoit généralement ses graphiques sur un film, qui est ensuite laminé sur la structure de renfort avant d'être découpé et cousu. Le coton, la toile, le jute et la maille se comportent comme des textiles, mais leurs fibres, leur tissage, leurs variations de surface et leurs attentes en matière d'entretien modifient la pose de l'encre. Le PVC et le TPU transparents posent des questions d'adhésion, de plastifiant, de migration, de blocage et d'opacité.
Le résultat visuel attendu vient ensuite. Une marque événementielle en une couleur, une photographie en quadrichromie, un détail métallique de luxe et un design de vente au détail enveloppant sont quatre briefs différents. Ne les forcez pas à utiliser une méthode simplement parce qu'un fournisseur possède déjà cet équipement.
| Méthode / itinéraire | Force typique | Situations de sacs de courses les mieux adaptées | Principal risque d'approbation |
|---|---|---|---|
| Impression flexographique | Impression répétée efficace sur des rouleaux appropriés ; Les couleurs d'accompagnement et le travail de traitement sont possibles avec les bonnes conditions de presse | Papier, films sélectionnés et PP non tissé en rouleau avant conversion | L'état de la plaque, de l'anilox, du substrat et de la presse doit correspondre à l'épreuve approuvée |
| Offset feuilles | Détails fins et quadrichromie contrôlée sur des feuilles de papier appropriées | Sacs en papier de qualité supérieure fabriqués à partir de feuilles imprimées | Le pli final, le laminage, le revêtement et la colle peuvent changer de couleur ou risquer d'être endommagé |
| Impression numérique | Pas de plaques conventionnelles, gestion des versions utile et échantillonnage à court terme | Systèmes papier, film ou textile sélectionnés qualifiés par le transformateur | Les caractéristiques économiques de l'unité, la cohérence des couleurs, les limites d'encre et la compatibilité varient selon la machine |
| Sérigraphie | Des tons directs audacieux et une opacité utile sur de nombreux écrans plats | PP non tissé, coton, toile, jute et certains panneaux en plastique qualifiés | Détails fins, demi-teintes, performances de durcissement, de sous-couche et de frottement |
| Film imprimé et laminage | Graphiques à couverture complète protégés en dessous ou à l'intérieur de la structure laminée | Supports de vente au détail en PP tissé laminé et non tissés laminés | Direction du film, liaison de laminage, fissuration du pli et enregistrement de l'image pendant la conversion |
| Transfert appliqué à la chaleur | Détails utiles et flexibilité à court terme sur les matériaux compatibles | Textiles sélectionnés et panneaux promotionnels dont la chaleur ne déformera pas le support | Relevée des carres, sensation de main, brûlure, variation de pression/dwell et durabilité en flexion |
| Sublimation | Couleur vive intégrée sur des surfaces appropriées riches en polyester | Sacs de courses en polyester de couleur claire conçus pour le processus | Ce n'est pas une solution universelle pour le coton, le PP, le papier ou les substrats sombres |
| Floral, gaufrage ou finition ponctuelle | Accent premium tactile ou réfléchissant | Généralement une opération supplémentaire sur papier ou autres surfaces qualifiées | Inscription, position de pliage, abrasion et interaction avec les revêtements |
2. Faites correspondre le substrat à une séquence d'impression et de conversion réaliste
« Pleine couleur » n'est pas une instruction de fabrication complète. Sur le papier, cela peut signifier procéder à l'impression sur une feuille avant la découpe. Sur un sac en PP tissé laminé, cela peut signifier imprimer un film à l'envers, le plastifier sur un tissu tissé, couper les panneaux puis coudre le sac. Les deux résultats peuvent paraître photographiques, mais les facteurs de coûts et les points d'approbation sont totalement différents.
La surface est également plus spécifique que la famille de matériaux. Le papier kraft, le papier d'art couché et le papier à fibres recyclées ne reproduisent pas les couleurs à l'identique. Le PP non tissé Spunbond nécessite une surface et un système d'encre compatibles. Le film BOPP peut être imprimé à l'envers afin que l'image soit vue à travers le film après laminage. La toile naturelle absorbe différemment du polyester serré. Le PVC transparent et le TPU peuvent se ressembler sur les photographies mais se comporter différemment sous l'encre, la chaleur et le stockage.
| Construction du sac | Itinéraire d'impression pratique à évaluer | Où l'impression a lieu | Question d'ingénierie avant la sortie des illustrations |
|---|---|---|---|
| Support en papier kraft | Flexo, offset, sérigraphie ou numérique qualifié selon volume et stock | Généralement en rouleau ou en feuille avant de plier et de coller | Dans quelle mesure la variation de couleur et de fibre du papier peut-elle être visible ? |
| Sac en papier couché de qualité supérieure | Impression offset ou numérique qualifiée, souvent suivie d'un laminage, d'un film ou d'un gaufrage | Drap plat avant finition et transformation | La séquence de revêtement, de film et de rainage préservera-t-elle la couleur et empêchera-t-elle les fissures ? |
| PP non tissé non laminé | Sérigraphie sur panneau ou impression sur rouleau flexo adaptée | Rouleau, panneau découpé ou sac plat fini | La surface est-elle traitée et l'opacité est-elle acceptable par rapport à la couleur de base ? |
| PP non tissé laminé | Film imprimé ou feuille imprimée laminée avant conversion | Film/feuille avant collage sur structure non tissée | L'image approuvée est-elle vue à travers un film ou imprimée sur sa face extérieure ? |
| PP tissé laminé | Route de film compatible flexographique ou hélio sélectionnée en fonction de la conception et du volume | Film avant laminage, découpe et couture | Quels sens d'impression, marges de couture et compensation de distorsion la conversion nécessite-t-elle ? |
| Coton, toile, jute ou maille | Sérigraphie, transfert qualifié/voie numérique, ou sublimation uniquement sur polyester adapté | Habituellement, panneau plat avant de coudre ; un travail simple sélectionné peut être appliqué aux sacs finis | Comment la texture, le rétrécissement, les coutures et l'entretien affecteront-ils la marque ? |
| PVC ou TPU transparent | Voie qualifiée en sérigraphie, numérique, transfert ou film imprimé | Tôle/panneau plat avant assemblage ou surfaces finies sélectionnées | L'adhérence, la sous-couche blanche, le blocage et la compatibilité des matériaux ont-ils été testés ? |
Pour une comparaison plus approfondie de la construction, consultez les Sacs de courses en PP tissé et en PP non tissé et les Laminés ou non laminés Sacs à provisions non tissés. Les projets en fibres naturelles bénéficient également du Guide de construction des sacs de courses en jute distinct, tandis que les projets transparents nécessitent les distinctions de matériaux dans les Sacs de courses en PVC transparent et en TPU.
3. Décidez quand l’œuvre entre en production
Le timing d'impression contrôle la liberté de conception. L'impression au rouleau est rapide et reproductible pour la bonne construction, mais l'illustration doit s'aligner avec la découpe ou le scellement ultérieur. L'impression sur feuille prend en charge la finition sur papier de qualité supérieure, mais les cartes de plis et de colle doivent être correctes avant la création des plaques ou des outils de finition. L'impression sur panneau donne à l'imprimante une pièce plate et aide à éloigner les coutures de l'image. L'impression sur sacs finis peut convenir à certaines conceptions simples, mais les poignées, les soufflets et les changements d'épaisseur limitent le lit d'impression et peuvent réduire la répétabilité.
Demandez au fabricant une cartographie du processus, pas seulement un nom de méthode. La carte doit indiquer la réception du matériau, le traitement de surface si nécessaire, l'impression, le séchage ou le durcissement, le laminage/revêtement, le refendage, la découpe, la préparation des poignées, la conversion des sacs, l'inspection et l'emballage. Cela révèle si la chaleur, la pression, le pliage ou les solvants ultérieurs pourraient modifier le résultat approuvé.
| Délai d'impression | Avantage | Restriction | Contrôle des inscriptions |
|---|---|---|---|
| Lancer avant la conversion | Production répétée efficace et potentiel de conversion automatisée | La longueur de répétition et la direction de la bande sont fixes ; des processus ultérieurs peuvent déplacer l'image | Marques imprimées, référence de découpe/scellage et première approbation du sac transformé |
| Feuille avant conversion | Bon accès aux couleurs quadrichromiques et aux finitions haut de gamme | Les illustrations doivent anticiper la ligne de découpe, les plis, les retournements et les zones de colle | Superposition de découpes et mannequin plié approuvés |
| Découper le panneau avant l'assemblage | Surface d'impression plate et contrôlable et marges de couture claires | La gestion des panneaux ajoute des opérations et l'impression doit survivre à la jointure | Gabarit de panneau, marques d'orientation et échantillon cousu/scellé signé |
| Sac terminé | Peut convenir à une décoration locale simple et à certaines quantités inférieures | Poignées, coutures et soufflets limitent la zone imprimable et le contact avec le plateau | Gabarit physique et tolérance de placement approuvée sur le sac fini |
| Film imprimé avant laminage | Protection complète des graphiques et de la surface lors de l'impression inversée | La géométrie du laminage, de l'étirement, de la découpe et du pliage affectent l'apparence finale | Direction du film, carte de répétition, échantillon de stratifié et premier tirage converti |
4. Créez des illustrations autour des plis, des goussets et des coutures
Un sac shopping est un emballage tridimensionnel. Son panneau avant peut paraître plat à l'écran, mais le matériau imprimé devient ensuite une face, un soufflet latéral, un fond, un retournement et une couture. Gardez les textes critiques, les visages, les codes-barres et les bordures étroites à l'écart de la variabilité des plis, à moins que le fournisseur n'ait démontré le contrôle requis. Les œuvres d'art destinées à traverser un gousset doivent être examinées dans au moins trois états : à plat, ouvert et chargé.
Utilisez la ligne de découpe actuelle du fabricant. N'adaptez pas une ancienne ligne de découpe à une nouvelle taille de sac, car les taux de pliage, les coutures, les positions des poignées et les contraintes des outils peuvent changer. Le fichier approuvé doit identifier la face finie, le fond perdu, la zone de sécurité, le pli/pli, la coupe, la thermosoudure ou la ligne de couture, le recouvrement de colle, le retournement supérieur, le patch de poignée et le sens d'impression. Si de l'encre blanche est utilisée sur un matériau transparent ou coloré, fournissez une couche de base distincte et précisez si elle doit être étouffée pour éviter un halo blanc.
Pour une spécification structurée, suivez le guide du pack technique de sac à provisions personnalisé. Il transforme le graphique en une entrée de fabrication contrôlée plutôt qu'en un PDF détaché.
| Objet d'illustration | Ce que doit indiquer le fichier | Pourquoi c'est important | Preuve d'approbation |
|---|---|---|---|
| Version Dieline | Taille du sac, construction, date de révision et sens d'impression | Empêche l'imposition d'une illustration sur une structure obsolète | Ligne de découpe verrouillée confirmée par le fournisseur |
| Art source | Marques vectorielles, images haute résolution liées, polices encadrées ou fournies | Protège l'échelle, les bords et les séparations | Rapport de contrôle en amont ou preuve de fichier marquée |
| Définition des couleurs | Couleur d'accompagnement nommée, construction du processus, référence cible et condition de visualisation | Évite de traiter l'affichage sur écran comme la seule norme de couleur | Radiation physique signée sur stock proche de la production |
| Sous-couche blanche | Couche séparée, couverture, étranglement/piège et zones transparentes intentionnelles | Contrôle l'opacité sur les substrats sombres ou clairs | Examen d'échantillons rétroéclairés et à lumière normale |
| Zones de fond perdu et de sécurité | Fond perdu coupé/plié et limites pour le contenu critique | Protège contre les mouvements de conversion normaux | Échantillon converti aux dimensions nominales |
| Fonctionnalité minimale | Le plus petit texte, ligne, espace inversé, point et demi-teinte convenu pour l'itinéraire | Empêche les remplissages, les abandons et les détails illisibles | Exemple d'impression spécifique à la méthode |
| Séparation / embellissement | Ordre des encres, couche de film/vernis/gaufrage et recouvrement | Registre des contrôles et pile finale des opérations | Épreuve composite plus contrôle de séparation individuel |
5. La couleur dépend de l'encre, du substrat et des conditions d'affichage
La même encre peut apparaître différemment sur du kraft brun, du papier couché blanc, du PP non tissé bleu marine et un film transparent. Le papier poreux peut réduire la saturation. Un textile rugueux diffuse la lumière. Un stratifié brillant peut augmenter le contraste apparent. Les matériaux transparents peuvent nécessiter de l'encre blanche derrière l'illustration sélectionnée, tandis que la transparence intentionnelle ne doit pas être imprimée.
Définir une cible et une méthode de comparaison. Pour les couleurs importantes de la marque, convenez si la référence est un échantillon physique, un modèle imprimé, des données spectrales ou un autre échantillon signé. Convenez également de l'illuminant ou de la cabine de visualisation, de la géométrie de l'instrument où la mesure est utilisée, du lot de substrat, de la brillance, du support et de la méthode de tolérance. Un seul numéro Delta E sans ces conditions peut créer une fausse confiance.
Ne considérez pas une épreuve de moniteur comme une garantie de couleur. Il est utile pour le contenu, le placement, l’orthographe, le recadrage des images et les séparations. Un retrait du substrat montre l'interaction de l'encre. Un échantillon converti révèle des plis, une obstruction de la poignée, un changement de stratifié et une présentation réelle. Le vrac nécessite toujours une première approbation et des contrôles de production périodiques.
| Étape d'approbation | Ce qu'il peut approuver | Ce qu'il ne peut pas prouver | Libérer l'enregistrement |
|---|---|---|---|
| Preuve de fichier numérique | Contenu, mise en page, orientation, calques et problèmes évidents de contrôle en amont | Couleur finale, opacité, texture, adhérence ou comportement au pli | Révision datée du fichier PDF/fichier avec commentaires fermés |
| Réduction/rayage de l'encre | Direction des couleurs, opacité et interaction de surface sur un substrat représentatif | Enregistrement complet des sacs ou effets sur la vitesse de production | Échantillon signé avec encre, matériau et date |
| Panneau imprimé | Détail, couverture, inscription et cure sur le panel prévu | Couture finale, gousset, poignée ou aspect de chargement | Panel approuvé retenu par les deux parties |
| Échantillon de pré-production converti | Placement en trois dimensions, transition des plis et présentation terminée | Dérive à long terme ou toutes conditions d'abrasion lors du transport | Échantillon doré avec notes dimensionnelles et visuelles |
| Premier lancement en vrac | Configuration réelle de la presse/du convertisseur avant une production soutenue | Variation ultérieure, sauf si les vérifications se poursuivent | Première feuille/sac, mesures et délai d'approbation |
| Audit en ligne/final | Dérive, défauts, nombre et conformité des lots par rapport à la norme approuvée | Un brief que l'acheteur n'a jamais défini | Rapport d'inspection lié au lot et preuves de défauts |
6. Contrôlez l'encre blanche, le recouvrement et l'opacité
Le blanc est une couleur fonctionnelle sur des supports sombres, métalliques ou transparents. Il peut être placé derrière des graphiques de processus pour préserver la luminosité, créer un logo opaque ou bloquer sélectivement le contenu d'un sac transparent. Cela ajoute également une demande de séparation, de dépôt d’encre et de séchage ou de durcissement. Si la sous-couche a exactement la même taille que l'image couleur, un mouvement de repérage normal peut révéler une frange blanche. Un starter ou un piège contrôlé peut réduire le halo, mais la valeur doit être convenue pour le parcours d'impression.
L'opacité doit être jugée à l'usage. Inspectez un sac transparent pour vérifier le contenu clair et foncé. Visualisez un panneau non tissé sombre sous un éclairage normal de magasin. Vérifiez si une couche blanche change de flexibilité ou se fissure au niveau des plis. Si les graphiques recto et verso sont visibles à travers un sac transparent, décidez si le chevauchement est acceptable ou si le motif doit être repositionné.
7. Traitez les plis et les soufflets comme des zones d'impression mobiles
Les graphiques sur un pli offrent plus qu'une simple variation de placement. Les revêtements de papier et les films d'encre épais peuvent se fissurer. Les structures laminées peuvent blanchir ou se délaminer au niveau d’un pli serré. L'image du soufflet latéral change lorsque le sac est fermé, ouvert et rempli. Un logo proche du bas peut rouler sous la base après le chargement.
Fabriquez un mannequin plié grandeur nature sans utiliser d'outils coûteux. Marquez la face de visualisation prévue et la direction d'ouverture. Produisez ensuite une impression représentative de la construction réelle et effectuez le pli. Si une continuité exacte entre les panneaux est essentielle, convenez de tolérances réalistes et inspectez plusieurs échantillons de production plutôt qu'un seul prototype fabriqué à la main.
L'ingénierie du sac et la mise en page d'impression doivent être examinées ensemble. Le Guide des soufflets et des renforts inférieurs du sac de courses explique la géométrie porteuse que l'œuvre d'art doit respecter.
8. Testez la structure imprimée, pas un échantillon d'encre isolé
Un échantillon visuellement correct peut toujours échouer lors d'une utilisation au détail. Les sacs imprimés frottent contre les cartons, les comptoirs, les vêtements et entre eux. Ils peuvent être pliés à plat pendant des semaines, exposés à l’humidité, manipulés avec des mains humides ou pliés au niveau des soufflets. Définir les tests à partir du matériau, du processus d'impression, du canal de vente et de l'utilisation finale.
ISO 12647-6:2020 décrit les exigences de contrôle des processus pour l'impression flexographique, y compris les applications d'emballage ; cela n'est utile que lorsque cette condition d'impression est pertinente. ISO 12647-5:2015 couvre le contrôle des processus pour la sérigraphie en quadrichromie. Ces références ne remplacent pas une spécification spécifique au sac.
Pour la résistance des matériaux imprimés, ISO 2836:2021 fournit des méthodes pour évaluer la résistance des impressions à certains agents liquides et solides dans le cadre de processus traditionnels et numériques, mais elle ne couvre pas la sécurité alimentaire ni la libération du sac dans son intégralité. Pour les textiles colorés ou imprimés, l'ISO 105-X12:2016 traite de la résistance des couleurs au frottement sec et humide. Un bord de transfert, une interface stratifiée ou un système d'encre plastique peuvent encore nécessiter des tests supplémentaires d'adhérence, de flexion et de stockage.
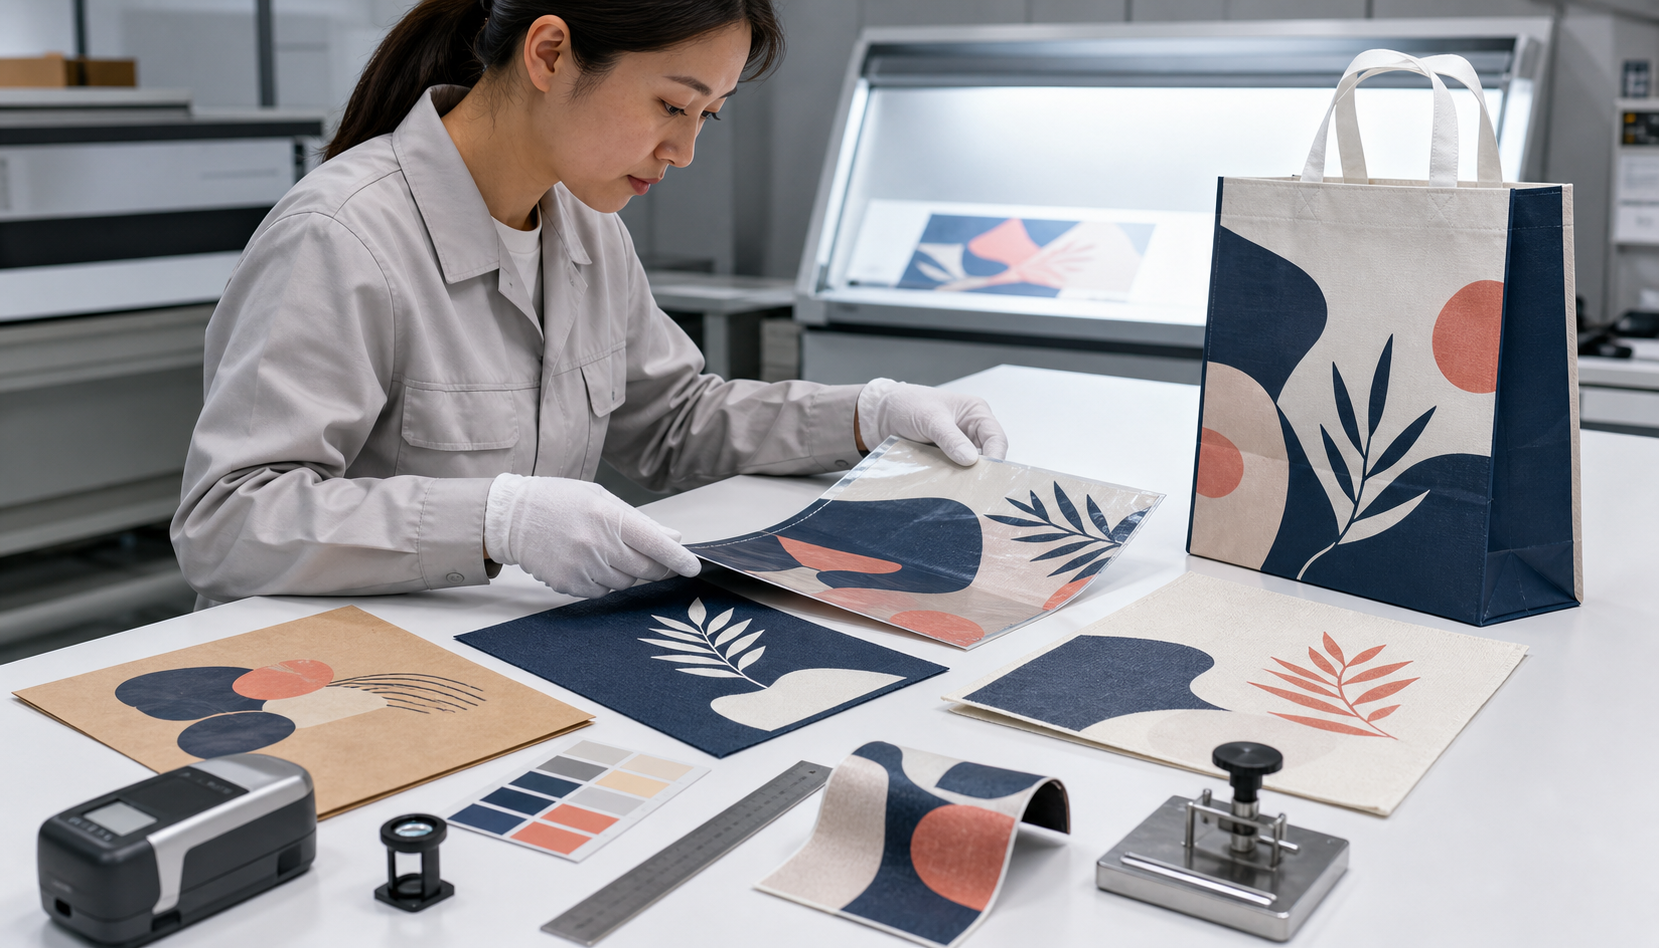
Approuvez la couleur et les détails sur le substrat prévu, puis testez l'impression au niveau des plis, des surfaces et des interfaces que le sac fini subira.
| Vérifier | Ce que cela révèle | Exemple de condition | L'acheteur doit définir |
|---|---|---|---|
| Couleur visuelle et registre | Direction des teintes, densité, erreurs d'enregistrement, trous d'épingle, remplissage et détails manquants | Impression de production sous éclairage et support convenus | Référence, tolérance, zones critiques et méthode de visualisation |
| Frottage sec et humide | Transfert de couleur, usure de la surface et faiblesse du durcissement | Support imprimé représentatif après conditionnement défini | Méthode, cycles, charge, milieu mouillant et acceptation |
| Éraflure/abrasion | Dommages causés par un contact de sac à sac, de carton ou de comptoir | Surface imprimée et finie, y compris stratifié ou revêtement | Matériau de contact, pression/cycles et qualité visuelle |
| Adhésion avec ruban adhésif ou coupe transversale, le cas échéant | Faible adhérence de l'encre ou du revêtement sur une surface plane | Combinaison exacte d'encre, de traitement et de substrat | Procédure et pertinence par rapport au matériel particulier |
| Cycle de pliage/flexion | Fissuration, blanchiment, soulèvement des bords ou séparation du stratifié | Construction imprimée pliée au niveau du pli de production ou du gousset | Rayon, cycles, conditionnement et aspect accepté |
| Blocage/stockage décalé | Transfert d'impression ou collage en paquets compressés | Sacs empilés sous durée, pression et température définies | Configuration du packaging et simulation du stockage |
| Enregistrement des sacs convertis | Décalage du logo, croisement de plis, image tordue et obstruction de la poignée | Sacs finis échantillonnés tout au long de l'analyse | Références, tolérance d'emplacement et illustrations critiques |
| Utiliser/charger la version d'essai | Aspect de l'impression après ouverture, remplissage, transport et emballage | Sac fini avec un contenu de vente au détail représentatif | Charge, itinéraire, durée et seuil d'apparition |
Connectez les contrôles d'impression à la Liste de contrôle de qualité des sacs de courses personnalisés complète. Un sac ne doit pas passer parce que l'impression est attrayante alors que les poignées, les coutures, les dimensions ou la performance de charge échouent.
9. Diagnostiquer les défauts par étape du processus
Une couleur faible ou sale peut provenir d'une couleur de substrat inadaptée, d'une sous-couche blanche insuffisante, d'un dépôt d'encre, d'une contamination de la surface ou d'une cible de couleur conçue pour un matériau différent. Les trous d'épingle et couverture incomplète peuvent être liés à une texture rugueuse, un faible dépôt d'encre, une contamination ou un mauvais mouillage. Un petit texte rempli peut refléter une illustration inférieure à la capacité de la méthode, un dépôt excessif ou un état de l'écran/de la plaque.
Unun mauvais repérage peut se produire au niveau de la presse ou ultérieurement lorsque le matériau imprimé s'étire, se déplace pendant le laminage ou entre de manière incorrecte dans la découpe et la conversion. La fissuration du pli peut impliquer un film d'encre, un revêtement de papier, un stratifié, une géométrie de pli ou un conditionnement. Le blocage peut résulter d'un séchage/durcissement incomplet, d'une pression, d'une chaleur ou d'un emballage trop précoce. Edge lift sur un point de transfert vers le système de transfert, la préparation de la surface ou les conditions d'application plutôt que sur l'illustration seule.
Exiger du fournisseur qu'il sépare le confinement de la correction. Identifiez d’abord le lot concerné et arrêtez de mélanger. Confirmez ensuite le défaut par rapport à la référence signée, examinez les échantillons conservés et les enregistrements de production, testez les causes probables et documentez les mesures correctives. La réimpression sans cause vérifiée peut reproduire le même échec.
10. Comprendre ce qui change le coût d'impression et le MOQ
Le prix d'impression contient plus que de l'encre. Les méthodes conventionnelles peuvent nécessiter des écrans, des plaques ou des cylindres, des séparations de couleurs, des feuilles de configuration, du temps de lavage et de préparation. Une couverture complète augmente la consommation et la demande de séchage. Une sous-couche blanche ajoute une couleur. Les effets métalliques ou spéciaux ajoutent des matériaux et des opérations. Un design photographique laminé comprend le film, l'impression, le laminage et la conversion, sans aucun frais de décoration.
L'architecture des commandes est importante. Dix versions artistiques d’un sac ne constituent pas automatiquement une exécution efficace. Différentes langues, noms de magasins, couleurs ou codes-barres peuvent diviser la configuration et le MOQ même si la taille et le matériau restent constants. Demandez le MOQ par matériau, taille, couleur de base, illustration et version d'impression, ainsi que toute règle de commande combinée.
Réduisez les coûts en simplifiant délibérément. Protégez les pièces remarquées par les clients : marques de marque lisibles, couleur principale cohérente et placement stable. Pensez à moins de couleurs d'accompagnement, à une zone d'impression plus petite mais plus forte, à une œuvre d'art partagée avec des zones variables contrôlées ou à un matériau dont l'apparence naturelle soutient la marque. Ne retirez pas l'échantillon, le durcissement ou le contrôle d'adhérence qui protège un système d'impression à haut risque. Pour une planification tarifaire plus large, utilisez le Guide de tarification des sacs de courses personnalisés.
11. Les allégations de durabilité nécessitent des preuves au-delà de la méthode d'impression
Aucune méthode d'impression ne rend un sac durable en soi. Tenez compte de la source du matériau, de la masse du sac, de la durabilité, du modèle de réutilisation, du système d'encre et de revêtement, du laminage, des déchets de découpe, des pertes de fabrication, de l'emballage et du parcours de fin de vie disponible sur le marché cible. Un revêtement ou un stratifié peut améliorer la présentation et la réutilisation tout en compliquant le recyclage ; le compromis doit être évalué pour le programme réel.
Évitez les déclarations non justifiées telles que "encre écologique", "non toxique", "sans plastique", "biodégradable" ou "recyclable". Demandez quel composant la déclaration décrit, le marché applicable et les preuves de test ou de certification. Une description d'encre à base d'eau ne constitue pas une preuve que le sac imprimé complet est recyclable, inoffensif à chaque utilisation ou adapté au contact alimentaire.
Limite de réclamation de l'entreprise : Les déclarations de LUCKYSTAR dans cette section sont l'auto-description de l'éditeur, et non une vérification par un tiers, une accréditation d'imprimerie, un résultat de laboratoire, une garantie de couleur, une preuve de contact alimentaire ou environnemental, ou une assurance d'adhésion, de résistance au frottement, de quantité minimale de commande, de prix ou de livraison. Confirmer l'entité adjudicatrice, les sites de production et d'impression attribués et la sous-traitance ; substrat exact, encre/film, revêtement/stratifié et construction ; références d’œuvres d’art et de couleurs ; échantillons de production ; méthodes et limites de test ; réclamer des preuves ; emballage; et les conditions de libération pour chaque commande.
12. Comment LUCKYSTAR décrit son examen des sacs imprimés
LUCKYSTAR déclare que son équipe de projet peut examiner ensemble la construction du sac et l'itinéraire d'impression proposé, sous réserve de spécifications et d'une confirmation écrite. L'examen peut relier la séquence de production, la ligne de découpe, les séparations des illustrations, la référence des couleurs, les étapes d'épreuve et de rattrapage, l'échantillon converti, les contrôles de performances et les points d'inspection en vrac.
- La construction d'abord : identifiez le substrat, la couleur, le traitement de surface, le revêtement/stratifié, le gousset, les coutures, les poignées, les patchs et le timing d'impression.
- Contrôle des illustrations : verrouillez la révision de la ligne de découpe, la source modifiable, les côtés, la couverture, les points/processus. constructions, sous-couche blanche, fond perdu, zones de sécurité, caractéristiques minimales et versions variables.
- Approbation physique : définissez le substrat de type production, les conditions de visualisation, la référence de couleur signée, les limites d'épreuve, la séquence de retrait et d'échantillon converti.
- Utiliser la validation : sélectionnez les contrôles de frottement, de flexion, de pliage, d'adhésion, de blocage, de stockage ou de résistance aux agents pour les conditions réelles de vente et d'emballage.
- Vrac contrôles : enregistrer le sens d'impression, le repérage, les limites de densité/apparence, les défauts, l'échantillonnage, les références conservées, les contrôles de substitution et l'itinéraire des actions correctives.
- Comparaison commerciale : comparer le même matériau, la même construction, la couverture, les couleurs, l'outillage, les variantes, la base d'échantillon et le conditionnement avant d'évaluer le MOQ, le prix ou le calendrier.
Examiner le public options de sacs de courses imprimés personnalisés. Les équipes qui qualifient encore les fournisseurs peuvent utiliser le cadre de sélection des fabricants de sacs de courses et le guide de fabrication de sacs personnalisés. Ensuite, envoyez les exigences de construction, d'illustration et d'approbation d'impression pour un examen spécifique au projet.
13. Envoyez une demande de prix dont les fabricants peuvent fixer le prix avec précision
Joignez la ligne de découpe actuelle et les illustrations modifiables, pas seulement une maquette rendue. Indiquez si l’œuvre d’art est provisoire ou approuvée. Si le fournisseur est censé recommander l'itinéraire, fournissez l'objectif commercial et autorisez des alternatives, mais exigez que chaque devis identifie son matériau, son processus d'impression, son calendrier d'impression, ses couleurs, sa finition, son outillage, son MOQ et sa base d'échantillon.
| Champ RFQ | Détails minimaux utiles | Pourquoi les fournisseurs en ont besoin | Retour demandé |
|---|---|---|---|
| Construction du sac | Taille finie, matériau, poids/épaisseur, stratifié/revêtement, gousset, poignées et itinéraire d'assemblage | Définit la surface imprimable et la séquence de conversion | Confirmation de la construction et calendrier d'impression proposé |
| Oeuvre | Fichier modifiable, ligne de découpe, couverture, côtés, couleurs, images et versions variables | Contrôle la séparation, la configuration, les répétitions et les outils | Commentaires de contrôle en amont et limitations spécifiques à la méthode |
| Cible de couleur | Référence physique ou données de couleur, substrat et méthode de tolérance | Rend l'approbation des couleurs comparable | Itinéraire de radiation, étapes de preuve et référence retenue |
| Architecture des quantités | Unités par taille, couleur, illustration, langue, magasin et vague de livraison | Révèle le MOQ réel et les répartitions de configuration | MOQ par variante, outillage, prix unitaire et sur/sous-tolérance |
| Performances | Utilisation au détail, charge représentative, exposition aux frottements/éraflures, conditions de pliage et de stockage | Permet l'encre/finition et le plan de test corrects | Tests proposés, méthodes, nombre d'échantillons et critères d'acceptation |
| Exemple d'itinéraire | Besoin du prototype, caractère critique des couleurs et ressemblance requise pour la production | Une maquette numérique et une radiation de production ont des coûts et une valeur différents | Types d'échantillons, délais de livraison, frais et limitations |
| Livraison et emballage | Destination, date cible, besoins en matière de pliage à plat/de paquet/de carton et hypothèses de stockage | La pression et le calendrier d'emballage peuvent affecter les surfaces imprimées | Plan de production, méthode d'emballage et données sur le carton |
La séquence de fabrication complète dans Fabrication de sacs de courses personnalisés : de la conception à la livraison permet de placer ces approbations d'impression dans le calendrier plus large. Un essai représentatif de la production peut ensuite être géré via le Processus de développement d'échantillons de sacs de courses personnalisés.
Questions fréquemment posées
Quelle est la meilleure méthode d'impression pour les sacs de courses personnalisés ?
Il n’existe pas de meilleure méthode universelle. L'itinéraire correct dépend du substrat du sac, de la surface, de la construction, du graphisme, de la quantité, de la finition, de l'objectif de durabilité et du moment où l'impression a lieu en conversion. Comparez les échantillons finis de type production, et pas uniquement les noms de méthodes.
L'impression flexographique est-elle adaptée aux sacs de courses ?
Il peut être efficace pour le papier, le film et les constructions non tissées compatibles en rouleaux, en particulier dans les productions répétées. La plaque, l'encre, l'anilox, le traitement de la bande, la cible de couleur et l'enregistrement de conversion doivent être conçus ensemble.
Quand dois-je utiliser la sérigraphie ?
La sérigraphie est souvent envisagée pour les tons directs gras sur des panneaux plats non tissés, textiles ou plastiques qualifiés. Confirmez ses détails pratiques, ses demi-teintes, son opacité, ses limites de durcissement et de frottement sur le substrat réel.
Comment les sacs de courses en PP tissés en couleur sont-ils imprimés ?
Beaucoup sont produits en imprimant un film par une méthode appropriée de flexographie ou d'héliogravure, en le laminant sur la structure tissée, puis en transformant le matériau en sacs. Le système exact, la face imprimée et la structure du stratifié doivent être indiqués dans les spécifications.
Pourquoi la couleur de ma marque est-elle différente sur le papier kraft ?
La couleur kraft, la variation des fibres, la porosité, le dépôt d'encre et la finition influencent le résultat. Approuvez une radiation sur le lot de papier prévu ou sur un stock de production représentatif, et définissez si une base blanche ou une encre ajustée est acceptable.
Les sacs de courses transparents nécessitent-ils de l'encre blanche ?
Pas toujours. Le blanc peut être utilisé de manière sélective pour créer une opacité ou pour soutenir la couleur quadri. Les zones intentionnellement transparentes doivent rester claires. La couche de base, le recouvrement et les conditions de visualisation doivent être définis dans l'illustration.
Une œuvre d'art peut-elle traverser le soufflet d'un sac de courses ?
Oui, mais l'apparence change entre les états plat, ouvert et rempli, et les variations de conversion peuvent rompre la continuité. Utilisez un mannequin plié pleine grandeur, approuvez un échantillon converti et définissez des tolérances d'enregistrement pratiques.
Quels tests d'impression demander ?
Les contrôles courants incluent la couleur et le repérage, le frottement sec/humide, les éraflures, l'adhérence appropriée, le pliage/flexion, le blocage et le placement du sac converti. Le plan de test doit être sélectionné en fonction du substrat, de l'encre, de la finition, du marché et du cas d'utilisation exacts.
Une plus grande couverture d'impression augmente-t-elle les coûts ?
Habituellement, cela peut augmenter les besoins en encre, en séchage, en configuration, en gaspillage ou en laminage. L'effet dépend du processus. Le nombre de couleurs, la sous-couche blanche, l'outillage, les variantes d'illustration et les opérations de finition affectent également le coût et le MOQ.
Que dois-je approuver avant l'impression groupée ?
Approuver l'illustration et la ligne de découpe verrouillées, la référence de couleur, le matériau, la construction d'impression, le retrait ou le panneau de type production, l'échantillon converti, les critères de test, les tolérances et l'emballage. Le vrac doit faire l'objet d'un premier contrôle et conserver un échantillon doré.
Conclusion
Une impression fiable d'un sac de courses commence par la connexion du graphique au matériau du sac et à la séquence de fabrication. Cartographiez l'illustration sur la géométrie convertie, qualifiez l'encre ou le film sur le substrat prévu, contrôlez la couleur avec des preuves physiques, testez les contraintes auxquelles le sac sera confronté et conservez ces décisions dans la demande de prix, l'échantillon et le plan qualité.
Si vous comparez des constructions en papier, non tissés, tissés, textiles ou transparents, consultez les options de sacs de courses imprimés personnalisés de LUCKYSTAR et la sélection du fabricant de sacs de courses en lien. cadre. Le guide de fabrication de sacs personnalisés plus large peut soutenir le devoir de diligence des fournisseurs dans toutes les catégories de produits.
Demander une proposition d'impression spécifique à la construction
Verrouiller la construction du sac, les entrées d'illustration, la référence de couleur physique, comme en production échantillonnez l'itinéraire et utilisez les expositions avant de comparer les noms d'impression ou le prix unitaire.
Examinez les options de sacs de courses imprimés personnalisés LUCKYSTAR, puis envoyez les détails de votre projet via le formulaire de contact ou E-mail une fiche de projet. Le lien e-mail ouvre un brouillon pour votre examen avant l'envoi.
L'affectation de l'usine/du site d'impression, le substrat, l'encre/le film, la couleur, la couverture, l'adhésion, la résistance, les preuves de réclamation, les échantillons, les tests, l'inspection, le prix, le MOQ, l'emballage, le calendrier et les conditions de libération sont soumis à une diligence raisonnable, aux spécifications et à une confirmation écrite.