主体材质状况
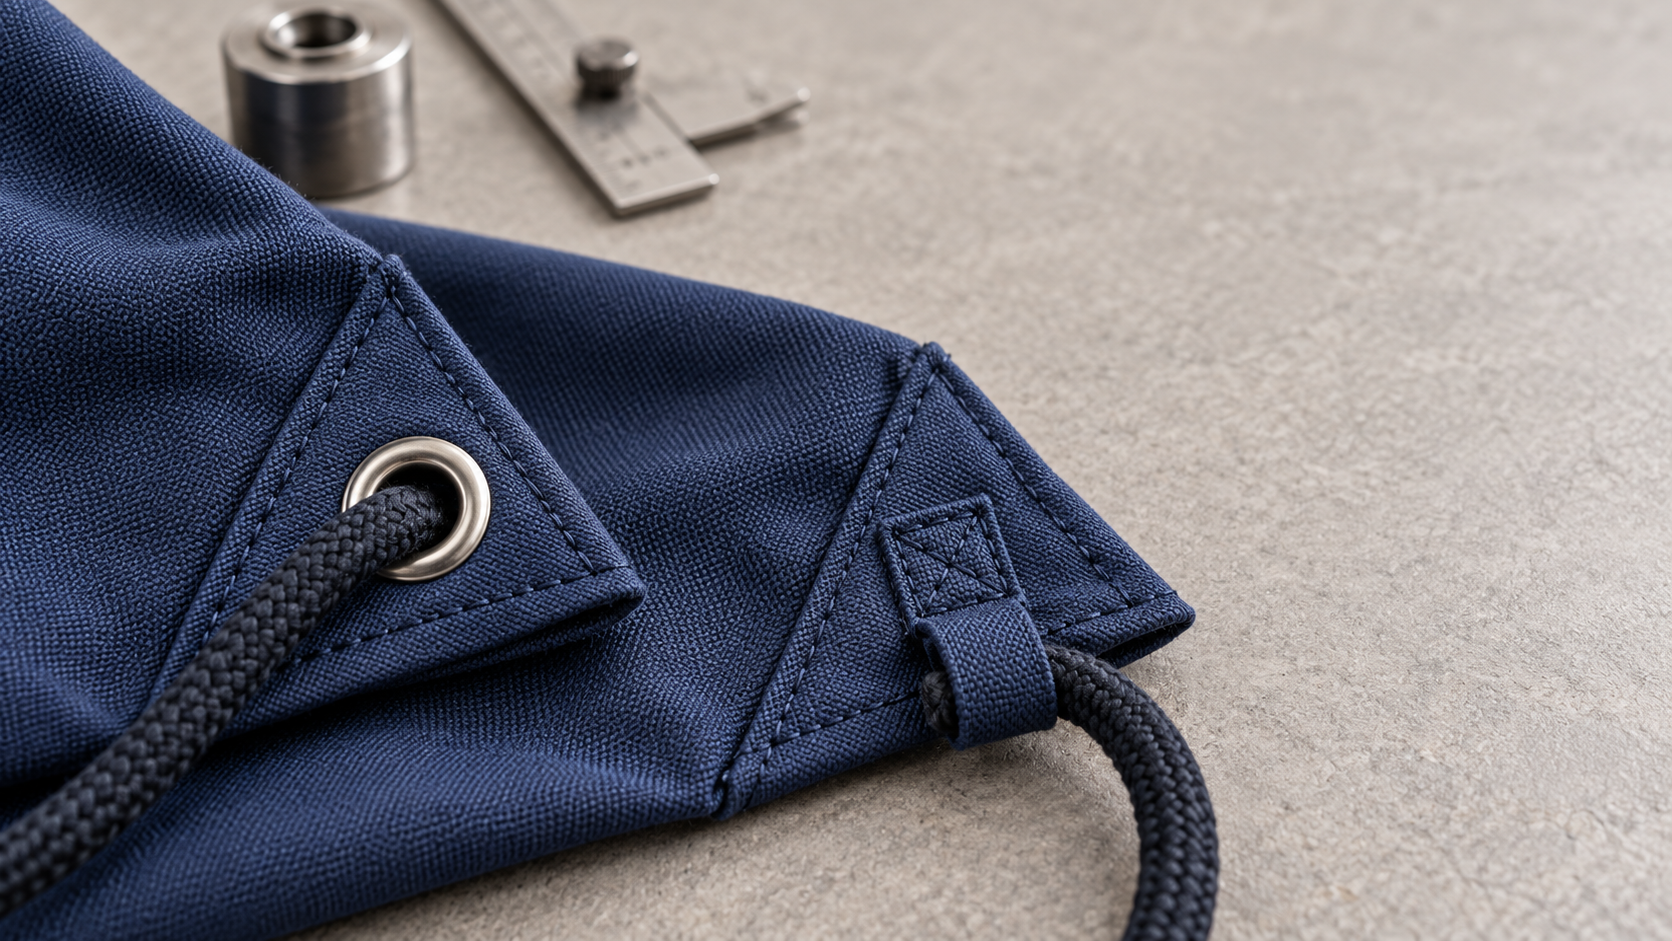
考虑金属孔眼
结构锚点考虑
<正文>
坚固的编织帆布
稳定的底座可以接受背孔;体积仍然影响枪管长度
多次折叠后,天然织物补丁可能会变得笨重
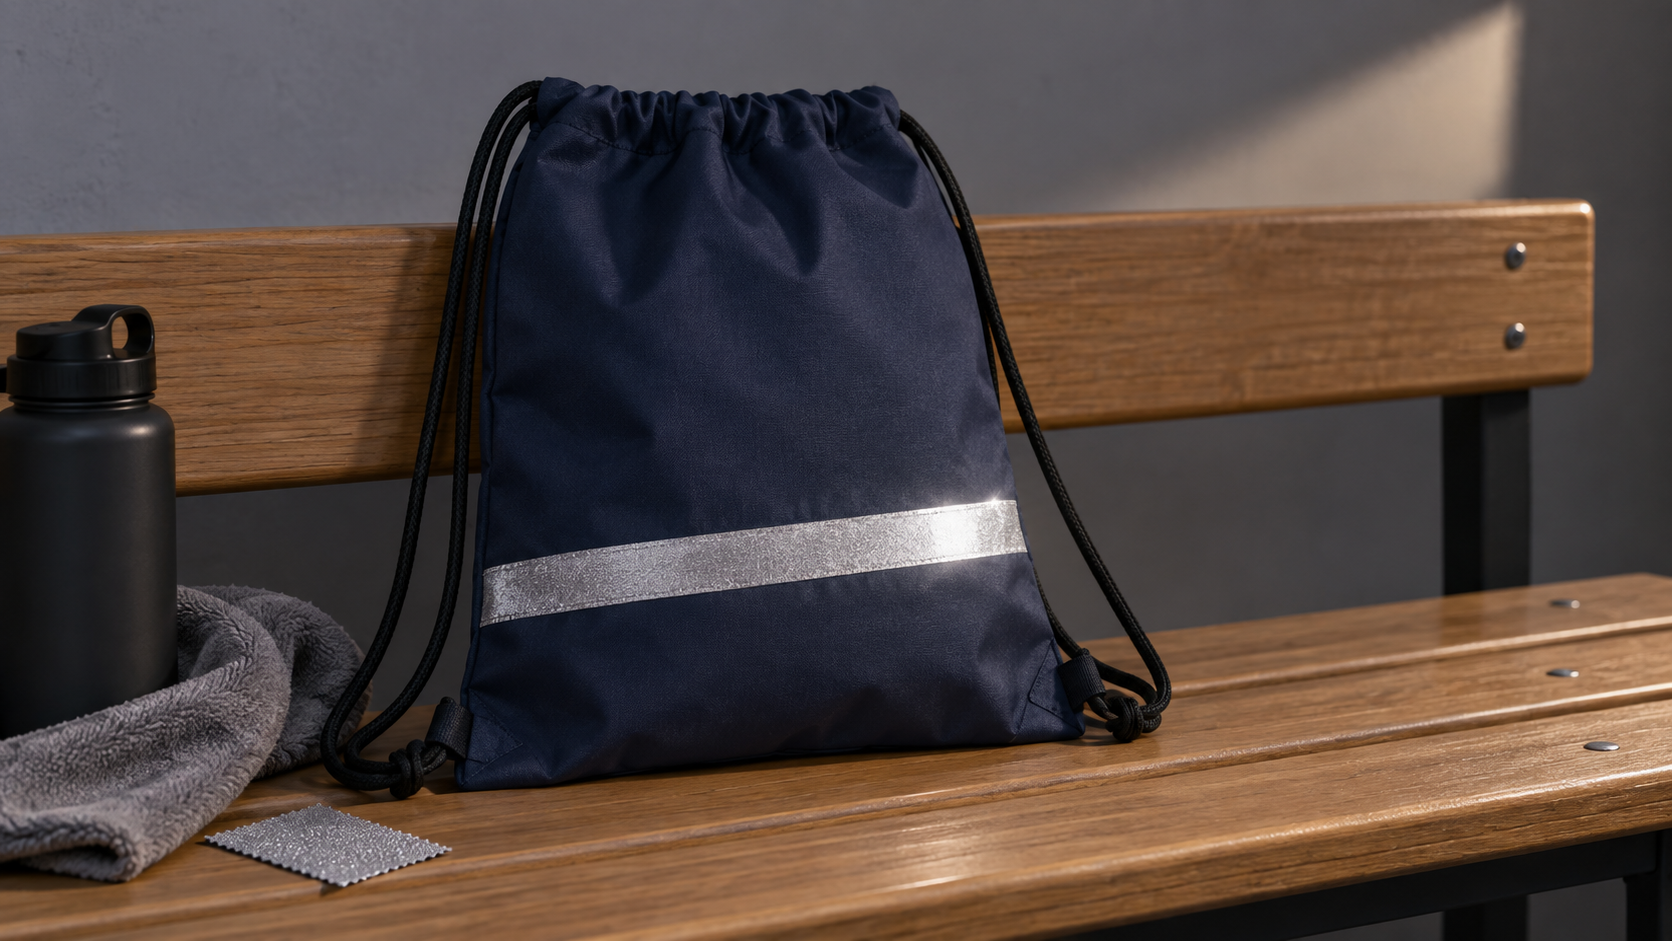
轻质梭织聚酯纤维
薄堆栈可能需要额外的支持和仔细的设置
环和补丁可以在没有硬环的情况下分散力量
重涂层面料
涂层在法兰压力下可能会出现痕迹、裂纹或蠕变
针孔和折叠涂层也需要评估
无纺布
即使在较高的 GSM 下,局部撕裂和蠕变也会占主导地位
广泛的加固和连接方法需要试验
网状体
孔眼通常应位于稳定的实心区域,而不是无支撑的网格
固体结合或补丁可以桥接和稳定开放结构
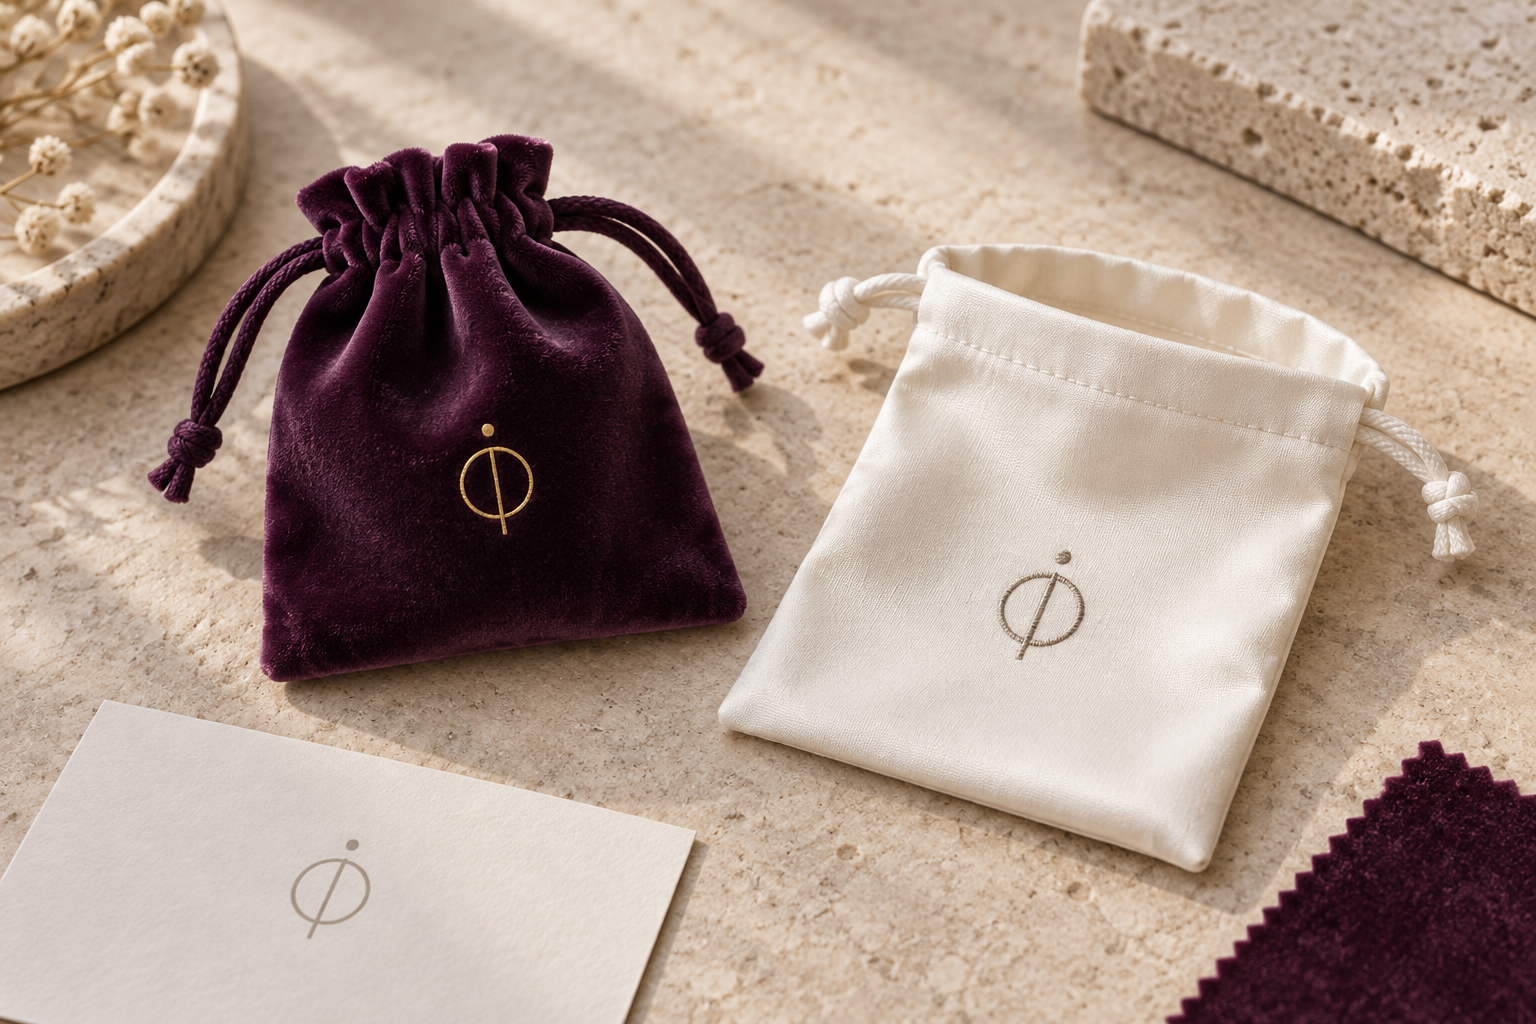
柔软的小袋面料
硬件可能会打印或接触产品
纺织溶液可以保持柔软,但可能会增加接缝体积
在第一个材料屏幕中使用定制抽绳袋的最佳材料 。对于特定的合成材料,请比较聚酯纤维和尼龙抽绳袋 ;对于纺粘结构,请参阅无纺布 GSM 和施工指南 。
薄织物并不意味着不可能出现孔眼,但它会缩小工艺窗口
薄壳可以用另一层、编织贴片、薄膜或为项目选择的工程插入物作为支撑。添加的堆叠在冲压和设定过程中必须保持稳定。如果起皱、不可预测地压缩或分离,法兰可能无法均匀夹紧。
软锚避免了金属固定操作,但缝纫可能会在脆弱的板材上穿孔。过于密集的缝合可能会产生撕裂线,而稀疏的缝合可能会导致移动。在实际材料中对这两种途径进行采样,而不是假设其中一种普遍更安全。
涂层和防水结构需要渗透审查
每个孔眼和每个针孔都穿过材料。如果袋子有防潮管理要求,请确定下角是在受保护隔间内、在受保护隔间外还是故意未密封。金属法兰不能实现渗透防水。缝制的补丁不会仅仅因为它覆盖了该区域而保留屏障。
仔细定义声明 - 防水性、防溅性或其他项目特定条件 - 并构建适当的组装测试。 防水抽绳袋材料指南 解释了为什么仅凭材料特性无法建立成品袋保护。
腐蚀、电镀和颜色稳定性
金属硬件带来了无金属角所没有的问题:贱金属、电镀或涂层、存储环境、汗水或盐暴露、清洁剂接触、不同材料以及弄脏附近织物的可能性。这些风险是特定于项目的。
ISO 9227:2022 描述了金属材料和受保护金属的中性、乙酸和铜加速盐雾程序。 ISO 明确没有为每种产品设置通用样本、暴露时间或通过解释,并且表示这些测试并非旨在预测长期耐腐蚀性。买方只有在定义了组件、曝光、持续时间、条件、评估标准和验收规则后才能引用约定的方法。
纺织品角消除了金属腐蚀风险,但仍然需要对色牢度、湿度、气味、染料迁移、防霉和干燥等问题进行审查。 “不含金属”只是一种结构描述,而不是整体安全性或环境优越性的证明。
毛刺、电线磨损和产品划伤风险
检查整个接触面,包括背面。桶中的尖锐裂缝可能会磨损绳索或划伤包装的产品。如果边缘僵硬、狭窄、热损坏或未对齐,看起来光滑的织物环也可能会割断绳索。
样品审批期间:
旋转并拉动电源线至其整个工作角度;
检查绳索起毛、压扁、上光和切割纤维;
使用安全记录的方法感受孔眼的正面、孔和反面边缘;
检查硬件是否接触皮肤或包装物品;
确认结或尖端不会卡在开口中;
在项目所需的任何调节后重复此操作。
电源线的选择仍然是答案的一部分。比较圆绳、扁绳和织带 ,并使用单绳与双绳抽绳决定整体走线袋 。
舒适性、噪音和操控性
硬件可能会在身体上形成一个硬点,卡在另一个孔眼上,或者在包装过程中标记附近的产品。这些影响对于技术背包来说可能是可以接受的,但对于珠宝袋、儿童配件、与睡眠相关的纺织品或高级软包装来说是不受欢迎的。
纺织环更安静,并且在包装过程中会压缩。然而,它可以扭曲、折叠或形成更厚的接缝脊。对预期负载、绳索、衣服和携带持续时间进行的佩戴试验揭示的不仅仅是平面检查。
外观和品牌设计
孔眼可以成为设计语言的一部分。表面颜色、光泽、凸缘尺寸和正面/背面外观应与印刷、拉链头、按扣和其他组件协调。如果艺术品位于角落附近,凸缘和补片可能会中断安全打印区域。
织物锚提供颜色匹配、对比色块、编织纹理或谨慎的单色饰面。它们还提供了更大的可见结构区域,因此弯曲的缝合或不匹配的贴片角度变得明显。一起批准两个角(而不是作为两个孤立的样本),因为对称性会影响感知质量。
可洗性和保养说明
如果要清洗袋子,请使用预期的护理路线验证完整的组装。检查金属表面光洁度、染色、积水、法兰移动、补片收缩、线圈变形、螺纹行为、涂层损坏和调节后的绳索长度。不要仅仅因为包的主体面料可水洗而宣称其可水洗。
标签应反映成品和目标市场,而不是通用材料假设。纺织锚固器可以简化无金属内裤,但混合纤维、涂层、印刷、标签和绳索仍然会影响护理和临终沟通。
可修复性和报废分离
如果结构仍可触及,则损坏的缝制环可以更换。孔眼通常需要兼容的替换硬件、正确的模具以及原始孔周围足够的声音材料。一旦孔扩大或撕裂到边缘,安装一个更大的环而不需要重新设计就可以简单地解决问题。
这两种选择都不具有普遍的报废优势。金属部件可能很耐用,但消费者很难分离;纺织环可以避免拆卸步骤,但可以引入另一种纤维或涂层。记录实际材料并避免在没有产品和市场特定证据的情况下进行广泛的环境声明。
必须定义无金属要求,而不是假设
“无可见金属”、“金属探测器兼容”、“无磁性”、“机场友好”、“不含镍”和“不含有意添加的金属成分”是不同的要求。缝制的角可以去除明显的孔眼,而其他物品(绳头、标签、装饰、包装紧固件或污染物)仍然相关。
询问买家为什么存在限制以及需要什么证明。然后将其应用于物料清单、过程控制、检验方法和包装,而不仅仅是下角。
抽样计划:同类比较
使用相同的主体材料、尺寸、绳索、接缝几何形状和预期装饰构建比较样本。如果一个样本使用较大的贴片、不同的绳索角度或附加层,则结果是系统比较,而不是孔眼或环单独造成差异的证据。
一个有用的开发顺序是:
冻结用例、主体材料、电线、填充产品和测试负载。
绘制两个角的横截面并命名每一层。
制作第一批带有可见施工记录的样品。
施加负载前检查设置或缝纫质量。
进行功能性打开、承载、循环和定向拉动试验。
记录故障模式和位置,而不仅仅是最终的力或循环计数。
一次修改一个受控变量。
批准生产等效样品和书面验收标准。
LUCKYSTAR 的定制抽绳袋示例开发流程 展示了如何保持决策和修订可追溯。
整体装配测试比松散的组件证书更重要
孔眼或织带卷的供应商数据表无法证明成品角的性能。整体装配评估应重现相关方向、负载模式、调节和用户操作。
检查
目的
记录
<正文>
视觉和触觉检查
检测裂卷、间隙、倾斜、毛刺、毛边、跳针
缺陷照片和位置
绳索运动试验
确认间隙和磨损行为
之前/之后的电线状况
静态加载保持
观察变形、滑移和接缝响应
负载、持续时间、方向、结果
循环进位或拉动
暴露渐进磨损和松动
循环方法及失效模式
定向拉力
比较可能的使用角度
夹具、角度、速率、结果
以接缝为中心的测试
描述适合方法范围的缝合附件
标准/方法版本和样本
调理
评估相关的湿度、洗涤、加热、冷却或存储效果
精确的预处理和恢复
腐蚀检查
根据需要评估指定的金属表面处理
成分、方法、暴露、标准
产品联系人审核
查找划痕、转移、勾丝或污渍
包装产品和接触点
ISO 13935-2:2026 规定了一种抓取方法,用于确定垂直于缝缝施加力时导致接缝破裂的最大力。其公布的范围主要是机织纺织品,并表示通常不适用于几个类别,包括非织造布和涂层织物。即使在适当的情况下,它也会在定义的设置下表征接缝;它不复制有角度的绳索、冲孔、孔眼凸缘、贴片剥离或完整的背包角。仅将该方法与与材料和决策相匹配的测试计划一起使用。
生产质量控制清单
质量控制必须将批准的样品与可重复的生产线检查联系起来。
传入的硬件和纺织品检查
匹配孔眼零件、尺寸、表面处理、配合垫圈和批准的批次参考。
检查是否有混色、腐蚀、变形、锋利边缘和表面污染。
验证贴片/环的材料、宽度、厚度或重量目标、颜色和边缘状况。
确认绳索结构和尺寸适合经批准的锚栓。
首篇文章检查
比较层顺序、孔和孔眼位置、补片几何形状、环投影和接缝捕捉。
在一致的照明下检查正面和反面。
确认线缆移动和携带方向。
在批量发布之前执行商定的破坏性和非破坏性检查。
进程中检查
监控模具对齐、设定压力或停止、材料堆叠一致性以及转换控制。
用于缝纫,监控折页输出、线圈放置、针迹密度范围、倒缝/加固缝质量和缝份。
隔离扭曲、裂开、松动、缺失、不匹配或污染的部件。
成品袋检查
比较左/右对齐和外观。
将电线拉过实际使用路径并检查是否有缠绕情况。
检查袋子是否包含约定的内容和装载方向。
确认包装不会使孔眼凹陷、使环弯曲或将硬部件放在敏感表面上。
要制定更广泛的检查计划,请使用定制包袋质量检查清单 。
故障模式和纠正问题
观察到的缺陷
可能需要调查的领域
避免使用此快捷方式
<正文>
孔眼旋转
堆叠厚度、设置、孔尺寸、组件匹配
在不验证兼容性的情况下添加粘合剂
孔眼拉出
背衬面积、边距、凸缘、载荷角、材料撕裂
仅根据外观选择较大的孔眼
电线磨损
孔光洁度、反向滚动、间隙、帘线结构、角度
将更换电源线视为唯一的解决办法
修补边缘的撕裂
孔位置、补片尺寸、纹理、缺口损坏
增加薄弱孔周围的针迹密度
环从接缝处滑落
插入深度、缝份、线迹捕获、装配顺序
使用更强的循环和相同的弱附件
缝合场剥离
补丁几何形状、负载方向、缝合路径、背衬
添加一个缺少结构层的装饰盒-X
角皱纹
层不匹配、收缩、进料、过度压缩
将成品缺陷压平
金属污渍织物
整理系统、环境、储存、化学接触
调用所有类似颜色的硬件等效项
在选择纠正措施之前,记录模式、位置、测试历史记录和受影响批次。可见的失败组件可能不是根本原因。
包装和纸箱注意事项
金属孔眼打造坚硬的高点。将它们嵌套在同一位置可能会通过堆叠产生压力,标记涂层或使正面凹陷。如果不加以限制,纺织环可能会缠结、不可预测地折叠,或者使纸箱变得有弹性。
进行实际的包装试验,确认:
折叠方向以及硬件朝内还是朝外;
孔眼与印刷或敏感表面之间的保护;
环和绳排列,没有紧密的永久弯曲;
单位包装要求和湿度控制;
纸箱数量、尺寸、毛重和压缩性能;
如果需要,经过定义的分布模拟后的过境后外观。
批准的包装方法属于规格和报价,因为它会影响劳动力、材料、纸箱利用率和交付的展示。
成本、最小起订量和交货时间驱动因素
金属孔眼增加了组件采购、颜色/表面处理匹配、兼容模具设置、孔制作、设置和检查。定制电镀、不常见的尺寸或多种硬件颜色可能会导致供应商最低要求和更长的采购时间。织物锚增加了切割或折叠操作、缝纫时间、对齐控制,有时还增加了更多纺织区域。
成本动因
硬件路线
软锚路由
<正文>
材料
孔眼组加背衬
贴片加环/标签材料
工具/设置
冲头和配套的固定模具
切割/折叠指南和缝纫设置
劳工敏感性
居中和设置一致性
折叠、放置和缝合执行
变体复杂性
表面处理和尺寸组合
面料/颜色/宽度和针迹组合
返工
拆卸硬件可能会损坏孔
拆线可能会在织物上留下痕迹或削弱其强度
包装
可能需要硬部件保护
可能需要环/线控制
这两种选项都没有通用价格、最小起订量、样品费或生产时间。值取决于已确认的材料、结构、表面处理、数量、颜色分割、测试、包装和时间表。查看定制抽绳袋最小起订量和生产时间 和2026年定制抽绳袋定价指南 中的项目特定变量。
如何在不削弱优势的情况下降低成本
成本工程应消除不必要的复杂性,同时保护负载路径。
在可行的情况下,对一种经批准的孔眼尺寸进行标准化,并在兼容的变体中进行表面处理。
如果试验确认等效,则使用常见的补丁几何形状,同时仅更改主体颜色。
限制不会增加买家价值的装饰性硬件饰面。
设计贴片以有效利用材料,同时不减少所需的覆盖范围。
不要让角落里有印刷品和标签,以免组装变得复杂。
在购买散装材料之前冻结已批准的堆栈。
仅当买方和测试计划证明合理时,才围绕代表性的最坏情况变体进行整合测试。
通过首件审批和流程控制防止返工。
目标不是最低的单位组件成本;而是最低的单位组件成本。它是一种稳定的交付结构,故障、延迟和可避免的修改较少。请参阅如何在不牺牲质量的情况下降低定制抽绳袋成本 ,了解更广泛的成本框架。
合规性和化学问题
金属成分、涂层、染料、表面处理和产品接触预期可能会引发市场和最终用途的不同要求。询问适用哪些法规、限用物质清单、年龄组、接触场景和文件格式。通用供应商声明不应超出其指定的组成部分、范围、日期和批次。
不得将 LUCKYSTAR 描述为拥有所有抽绳袋的通用 GRS、GOTS、BSCI、ISO、REACH、RoHS、CE 或其他认证。可用文档有不同的主题、范围和日期;订单级证据必须根据最终产品和销售实体进行检查。商业和合规条件仍需接受规范审查和书面确认。
为什么选择Luckystar进行角落开发?
LUCKYSTAR 支持 OEM/ODM、样品服务以及根据买家图纸、规格或参考样品进行开发。这对于角落工程很有用,因为一个可见的小细节跨越了多个学科:车身面料、绳索、硬件或标签、缝纫、装饰、包装、测试和检查。
对于金属孔眼还是织物锚栓的决策,LUCKYSTAR 可以帮助协调受控的工作流程:
将预期用途转化为类似的施工方案;
在报价前确定缺失的孔眼、补丁、环、接缝和绳索区域;
开发样品并根据批准的规范进行修订;
使外观检查与功能负载和绳索运动保持一致;
定义进货、首件、加工中和成品袋检查点;
协调订单特定的材料、测试、包装、最小起订量、价格和时间审核;
保留更清晰的证据线索,以便重新订购和采取纠正措施。
价值并不是一个建筑总是获胜的一揽子承诺。从买方要求到可重复样品和批量控制,这是一条更加严格的途径。使用我们的抽绳制造商选择标准 来评估潜在合作伙伴。单独的定制包制造商指南 提供了更广泛的采购框架。
金属孔眼或布角的询价清单
发送足够的信息,以便供应商对您打算批准的同一产品进行报价。
询价类别
必填信息
<正文>
使用
袋子类型、包装内容、携带/闭合功能、用户群、目标市场
尺寸
成品袋尺寸、边角位置、线径、相关公差
正文
材料成分、结构、重量/厚度目标、涂层/衬里
锚点选项
孔眼组件和背衬,或贴片/环结构和缝合细节
绳子
材料、结构、直径/宽度、颜色、成品长度、末端
外观
硬件表面处理、补丁颜色、对称性、正面/反面可见标准
性能
预期负载、方向、循环、调节、故障和验收规则
合规性
适用法规/RSL、组件声明、测试或文件需求
品牌
图稿文件、方法、尺寸、位置、边角间隙
商业
数量、型号、目的地、交货目标、包装、贸易条件
如果是国际采购,请将此与如何从中国进口定制抽绳袋 配对。所有报价和时间均以最终规格和书面确认为准。
常见问题
金属孔眼比织物加固角更坚固吗?
不是天生的。孔眼性能取决于组件、材料堆叠、孔、设置、背衬、边缘距离、绳索和负载方向。缝角取决于补片面积、环材料、接缝捕获、针迹和底布。在相同使用条件下比较成品组件。
金属孔眼还需要织物补片吗?
经常如此,特别是在承重的下角或轻质材料中。确切的背衬可以是单独的贴片或另一个工程层。样品和测试计划应证明成品叠层能够支撑孔眼,而不会产生新的撕裂路径。
索环与孔眼不同吗?
供应商对术语的使用不一致。有些人将一体式卷制部件称为孔眼,将带垫圈的两部分部件称为索环;其他人可以互换使用这些词。定义实际的零件、尺寸、面和设置结果,而不是依赖名称。
抽绳背包哪种选择更好?
两者都可以。硬件路线可以提供紧凑的限定开口;纺织环可以分散力并避免坚硬的部件。应根据预期负载、绳索角度、主体材料、贴片几何形状、舒适度、潮湿暴露和测试结果来决定。
薄聚酯纤维可以固定金属孔眼吗?
使用合适的背衬堆叠、组件、孔和受控的设置工艺可能是可行的,但薄织物会缩小工艺窗口。验证生产等效组件,而不是单独批准外壳结构。
织物环是否始终不含金属?
环本身可以不含金属,而成品在其他地方仍然含有金属。定义需求是否涉及可见部件、有意成分、磁性、限用物质、检测或其他条件,然后审查完整的物料清单和流程。
如何防止孔眼割断电源线?
将成品孔与绳索匹配,检查卷边和反面,控制设置,避免尖锐的裂缝或毛刺,并通过实际工作角度测试移动。线绳材料和结构也会影响磨损。
角拉力测试应包括哪些内容?
说明完整的样品、条件、夹具、拉力方向、速率或周期、负载/持续时间、观察结果、故障定义和验收规则。一次直拉可能不代表携带、闭合、扭转或不对称使用。
纺织加固角更容易回收吗?
不会自动。他们可能会避免使用金属部件,但贴片、环、线、涂层、印刷和标签仍然可以创建混合材料产品。只有在确认实际成分、可用的回收途径、目标市场规则和支持证据后才能提出主张。
这两个选项应该如何定价?
根据完整、可比较的规格索取报价。孔眼成本包括硬件、工具/设置、设置、背衬、质量控制和包装;纺织锚成本包括材料、准备、缝纫、对准控制、质量控制和包装。最小起订量、价格、样品条款和交货时间均视项目而定。
LUCKYSTAR 可以开发这两种选项进行比较吗?
LUCKYSTAR支持根据买家需求进行定制开发和样品服务。必须针对特定袋子审查可行性、样品配置、测试、价格、最小起订量、时间安排和批量条件,并以书面形式确认。
最终建议
当受控的硬件外观和紧凑的线孔支持产品简介时,并且当背衬、孔、设置、表面处理和检查计划已完全定义时,请使用金属孔眼。当柔软性、安静操作、维修通道或专门定义的无金属结构更重要时,以及当环、补片、接缝捕捉和缝合路径被设计为承载组件时,请使用缝制织物锚栓。
不批准组件照片中的任何一个选项。比较具有相同主体、绳索、几何形状、负载和条件的同等生产样品;记录每个系统变形或失效的地方;然后将所选结构冻结为完整的规范。
LUCKYSTAR 可以帮助您将性能、外观、包装和合规性优先事项转化为受控的定制抽绳袋 样品。发送您的包尺寸、材料、绳索、内容、预期用途、数量、艺术品、目的地、交付目标和首选拐角路线以供项目审核。
获取定制抽绳包的报价
sales@luckystarcreation.com