Uma sacola de compras de polipropileno tecido pode ter a aparência de uma simples sacola de supermercado bicolor ou de uma embalagem de varejo brilhante com qualidade fotográfica. Essas aparências podem ter origem na mesma família de polímeros, mas os processos de impressão, as camadas e os limites comerciais são muito diferentes. Um comprador que solicita apenas "impressão colorida em PP tecido" deixa na fábrica a tarefa de adivinhar se a imagem deve ser impressa diretamente em tecido revestido, impressa em um filme antes da laminação, aplicada a uma sacola já pronta ou produzida por um sistema digital de tiragem curta.
Este guia explica os principais Métodos de impressão para sacolas de compras de polipropileno tecido Do ponto de vista da marca e da produção, este documento compara a impressão flexográfica direta, a impressão em rotogravura reversa com laminação em filme BOPP, a serigrafia direta e as rotas digitais ou de transferência qualificadas. O objetivo é auxiliar as equipes de varejo a especificar a superfície de recebimento, aprovar a cor e o registro, e comparar orçamentos para a mesma construção. Para uma introdução abrangente sobre os diferentes materiais, leia primeiro... visão geral completa da impressão de sacolas de comprasPara a decisão sobre o material base, leia comparação entre PP tecido e não tecido.
Comece pela estrutura, requisitos de transporte e arte da LUCKYSTAR. página de sacolas de compras personalizadasPara avaliação de fornecedores, utilize o Pilar do agrupamento de sacolas de comprasPara uma análise mais abrangente da fábrica, utilize o guia do fabricante de bolsas personalizadas.
Está planejando fazer um pedido? Envie um briefing sobre impressão em tecido PP e empilhamento de camadas.Incluir fita/trama e gramatura da base, revestimento, tipo/espessura do filme e posição da impressão, construção da embalagem, arte/camada branca/cobertura, quantidade por SKU, possíveis rotas de distribuição, alvo de cor/aparência, testes de adesão/fricção/flexão/ligação/bloqueio, amostras, embalagem, destino e data necessária.
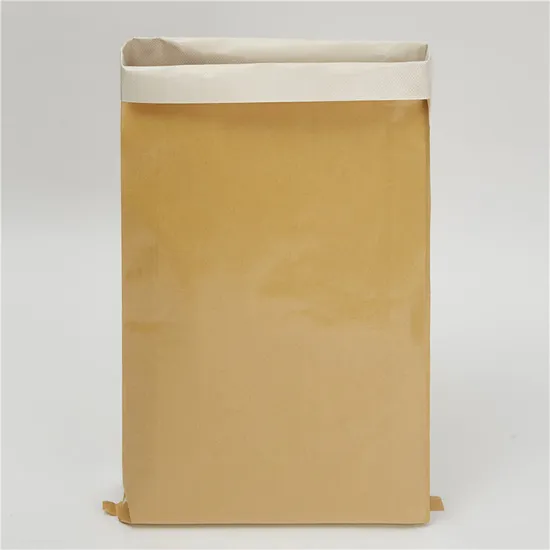
Um produto real de sacola de tecido composto de papel e plástico da loja Made-in-China da LUCKYSTAR. É apresentado como um exemplo rastreável de um substrato tecido/composto e painel sem impressão — não como uma afirmação de que todas as sacolas de PP tecido vendidas no varejo utilizam exatamente essa mesma estrutura de camadas.
Função da página: Este guia técnico aborda a seleção de rotas de impressão para sacolas de compras em polipropileno tecido, incluindo flexografia, rotogravura laminada, serigrafia e fluxos de trabalho digitais aplicáveis. Utilize o Guia mundial de fabricantes de sacolas de compras para uma lista restrita de fornecedores, e o coleção de sacolas de compras personalizadas Para planejamento de especificações e orçamentos.
1. Defina o que é PP tecido antes de escolher um processo de impressão.
O tecido PP trançado é feito de fitas de polipropileno entrelaçadas nas direções da trama e do urdume. Em uma sacola de compras, a trama proporciona a estrutura de suporte de carga, enquanto um revestimento ou filme laminado pode selar a superfície, melhorar a imprimibilidade e alterar a aparência. A face visível pode, portanto, ser a fita trançada crua, o tecido trançado revestido por extrusão, um filme transparente ou opaco aderido ao tecido, ou outra camada decorada. A adesão da tinta e a resolução da imagem dependem da face que efetivamente recebe a impressão.
Uma especificação como “PP tecido de 120 g/m²” está incompleta. A massa indicada pode se referir ao tecido base, ao tecido revestido ou ao laminado completo. Solicite informações sobre o peso do tecido base, a construção da fita, o peso do revestimento, o tipo e a espessura do filme, o lado da impressão, o processo de laminação, o método de costura e o peso total do produto final. Isso evita que uma cotação para um tecido mais leve ou um laminado diferente pareça artificialmente mais barata.
| Campo de especificação | O que o comprador deve declarar | Por que isso altera a impressão? | Comprovação |
|---|---|---|---|
| Tecido base | Artigo sobre polímero, descrição da fita/trama, gramatura, cor e fornecedor | Controla a textura, rigidez, elasticidade, opacidade e resposta de conversão. | Amostra de tecido base assinada e código do lote |
| Revestimento | Polímero de revestimento, em uma ou duas faces, peso nominal e superfície de impressão tratada. | Cria a interface de impressão direta e influencia a molhabilidade, o brilho e os poros. | Amostra revestida mais registro de tratamento/processo |
| Filme de laminação | Filme BOPP/outro, transparente ou opaco, espessura, posição de impressão e acabamento. | Determina se a impressão fica exposta ou protegida sob a película. | Desenho de camadas sobrepostas e amostra descascada/em seção transversal |
| Geometria da bolsa | Mapa de largura, altura, reforço lateral, fundo, alça, costura e dobra | Define repetições, área segura e registro de impressão para corte/manuseio | Linha de corte de produção e amostra convertida aprovada |
| Uso final | Condições de carga, reutilização, abrasão, umidade, limpeza, embalagem e armazenamento. | Define testes de durabilidade e aceitação de tinta/laminado | Plano de desempenho aprovado pelo comprador |
2. Quatro métodos práticos de impressão para sacolas de compras em polipropileno tecido.
As sacolas de polipropileno (PP) tecido são frequentemente discutidas como se a imagem fosse impressa diretamente no tecido. Na realidade, uma imagem de alta resolução para o varejo é geralmente impressa em filme e, em seguida, laminada ao suporte tecido. A impressão direta continua sendo útil, mas apresenta limitações visuais diferentes. A tabela abaixo separa as famílias de processos antes da comparação de preços.
| Rota | briefing de melhor ajuste | Configuração típica | Risco do comprador primário |
|---|---|---|---|
| Flexografia direta | Impressão em grande volume de gráficos pontuais/processados em PP tecido revestido imprimível. | Chapa por cor, anilox/tinta, tratamento de superfície, configuração da bobina e do secador | Umidade, textura da trama/revestimento, registro de repetição de corte e deriva de cor |
| Gravura reversa em filme + laminação | Gráficos fotográficos ou de ampla cobertura com tiragens estáveis e de grande porte. | Cilindro por separação, filme BOPP, tintas, camada branca, laminação e conversão. | Economia de cilindros, registro filme-bolsa, adesão e bloqueio de laminados |
| Serigrafia direta | Logotipos locais de uma ou poucas cores em painéis adequados ou em sacos acabados. | Tela/estêncil, tinta, plataforma/gabarito, rodo e cura. | Depósito irregular, opacidade, cura, fissuras nas dobras e posicionamento. |
| Transferência digital/direta qualificada | Amostras, arte regional, muitos modelos ou quantidades menores | Pré-voo/RIP, estratégia de base/branco, pré-tratamento ou transferência e cura. | Compatibilidade, custo por peça, adesão, formação de faixas e repetibilidade. |
3. A impressão direta e a impressão reversa em filme são construções diferentes.
A impressão direta aplica a tinta na face revestida exposta do tecido. A tinta deve molhar essa superfície, resistir ao atrito e permanecer flexível mesmo com as dobras da sacola. A impressão com película reversa aplica a tinta no verso de uma película transparente; o lado impresso é então laminado para dentro. A película pode proteger a imagem da abrasão direta, mas o sistema cria uma interface película-tinta-adesivo/revestimento-tecido que deve permanecer aderida.
Uma película branca opaca pode fornecer um fundo uniforme para a impressão colorida. Com uma película transparente, uma separação branca controlada pode ser impressa atrás de áreas selecionadas ou em toda a superfície. A camada branca afeta a cor, a opacidade, o custo, a quantidade de cilindros e a sobreposição de cores. Ela deve estar visível no plano de separação de cores, em vez de ser deixada como uma suposição não orçada pela fábrica.
| Pergunta de construção | Tecido revestido com impressão direta | Filme laminado com impressão reversa | Foco na aprovação |
|---|---|---|---|
| Receptor de imagem | Revestimento em PP tecido | Face interna da película transparente/selecionada | Identifique o rosto tratado com precisão. |
| Proteção de imagem | A tinta permanece exposta | Películas protetoras invertem a impressão, evitando contato direto. | Testes de aderência de laminados por fricção |
| Cor de fundo | A cor do tecido/revestimento base influencia a imagem. | Películas opacas ou impressões brancas podem isolar o gráfico. | Amostra de cor assinada e plano branco |
| Textura visual | Irregularidades na trama/revestimento podem permanecer visíveis. | A película normalmente proporciona uma superfície gráfica mais suave. | Teste em tamanho real de cores sólidas, gradientes e detalhes finos |
| Falha principal | Descolamento de tinta, pequenos furos, arranhões ou manchas sólidas irregulares. | Delaminação, rugas, túnel, bloqueio ou deslocamento de registro | Verificações de flexibilidade, embalagem e envelhecimento da embalagem finalizada. |
4. Impressão flexográfica direta: eficiente quando a superfície e a repetição são estáveis.
Na flexografia, a tinta líquida é dosada através de um sistema anilox, transferida para áreas em relevo da chapa e impressa em uma bobina repetitiva. Em polipropileno tecido, a flexografia direta é normalmente considerada em uma superfície revestida ou preparada de outra forma, em vez de uma trama aberta e não controlada. Pode ser comercialmente eficiente para trabalhos artísticos repetidos, mas a eficiência depende de metros suficientes disponíveis para cada desenho específico e de um processo de conversão posterior estável.
A distorção da chapa, a tensão da bobina e o comprimento de repetição devem estar relacionados ao corte, ao reforço lateral e à geometria da costura da embalagem. Um logotipo corretamente alinhado a uma marca no rolo ainda pode se deslocar para uma dobra após o corte e a conversão. Inclua marcas de repetição ou outros controles acordados e inspecione a embalagem convertida, não apenas a bobina impressa.
ISO 12647-6:2020 Define a troca de dados, os objetivos colorimétricos e as responsabilidades de controle de processo para impressão flexográfica em quatro cores, incluindo embalagens flexíveis. Foi confirmada em 2025 e permanece vigente. A norma é uma referência útil para comunicação; ela não substitui a identificação precisa da estrutura do tecido de polipropileno (PP) na própria planta de impressão.
5. Laminação BOPP impressa em rotogravura: a rota de alta cobertura para o varejo
A rotogravura utiliza cilindros gravados para transportar a tinta. Para sacolas de varejo em polipropileno (PP) tecido, a arte geralmente é impressa em reverso no filme antes que este seja laminado ao substrato tecido. Esse processo permite obter cores de alta qualidade, superfícies sólidas uniformes e ampla cobertura. No entanto, também envolve a preparação de cilindros, filme, tinta, branco, laminação e conversão para bobina, que deve ser distribuída em quantidade suficiente para cada design.
A marca deve aprovar a pilha completa: tipo e espessura do filme, sequência de impressão, camada branca, adesivo ou interface de extrusão-laminação, base tecida, acabamento e peso total. A propriedade e o armazenamento dos cilindros são importantes para pedidos repetidos. Pergunte se um pedido repetido utiliza cilindros armazenados sem alterações, se cilindros danificados são cobrados novamente e como a arte revisada é tratada.
Compare essa rota com a produção direta em tela na LUCKYSTAR. guia de decisão entre serigrafia e gravuraA linha divisória importante não é "premium versus barato"; são os requisitos de arte/cobertura, a estrutura de camadas e a quantidade que tornam cada configuração econômica.
6. Serigrafia direta: marcas locais fortes com arte discreta.
A serigrafia permite aplicar um logotipo opaco em cores sólidas a um painel ou a uma embalagem acabada. Normalmente, cada cor requer uma tela, alinhamento e impressão/cura separados. O método é útil quando a área imprimível é acessível e o design não justifica a laminação com filme ou uma bobina contínua.
A textura do tecido, a variação do revestimento, os reforços e a espessura da costura podem alterar a pressão da espátula e a deposição de tinta. Um tipo de impressão reversa fina pode preencher completamente o papel, enquanto um tipo sólido pode apresentar textura ou pequenos furos. Se o corpo do papel for escuro, pode ser necessário usar uma tinta opaca ou uma base opaca. Verifique o toque final, o brilho e a flexibilidade, pois uma deposição muito espessa pode causar rachaduras em dobras ou blocos quando empilhados antes da cura completa.
A fábrica deve informar se a serigrafia é feita em painéis cortados planos ou em sacolas já montadas. A impressão em painéis oferece uma superfície mais plana, mas cria riscos de incompatibilidade de versões antes da costura. A impressão em sacolas já prontas reduz o risco de mistura de painéis, mas pode ser limitada por alças, reforços laterais e acesso à base de impressão.
7. Impressão digital e transferências: use-as para o problema certo de tiragem curta.
As rotas digitais podem ser valiosas quando um comprador precisa de protótipos, vários designs regionais, personalização ou um primeiro teste em menor escala. "Digital" não se refere a um único processo. Pode significar impressão em filme que posteriormente é laminado, impressão UV plana qualificada em superfície revestida, transferência específica do fornecedor ou outro sistema controlado. O orçamento deve especificar o receptor de imagem, a família de tintas/toner/transferência, a estratégia de branco e o processo de cura.
A tinta curada diretamente por UV pode formar uma película mais rígida do que a superfície flexível da embalagem; teste a resistência a rachaduras nas dobras e o levantamento das bordas. A transferência pode criar uma sobreposição na textura da superfície ou uma borda visível. Os processos de cura térmica não devem distorcer o PP, o revestimento ou o laminado. Solicite uma amostra em condições de produção e compare o custo por design com o preço. Impressão digital versus serigrafia para sacolas de compras com baixa quantidade mínima de pedido..
Não escolha a impressão digital apenas porque o pedido total é pequeno. Uma arte simples de uma cor pode ter melhor estabilidade na impressão em tela. Por outro lado, dez designs diferentes com quatro cores podem se beneficiar da impressão digital em filme, mesmo que o pedido total não seja pequeno. Solicite um orçamento com a quantidade exata de cada arte.
8. A energia superficial e a contaminação determinam se a tinta permanece aderida.
O polipropileno possui energia superficial relativamente baixa, portanto, a superfície receptora normalmente necessita de tratamento ou de um revestimento/primer adequado para promover a molhabilidade e a adesão. O nível de tratamento pode se deteriorar com o armazenamento, e aditivos deslizantes, poeira ou contaminação durante o manuseio podem interferir. O lado impresso, o método de tratamento, o alvo, o método de medição, a família da tinta e o tempo decorrido devem ser registrados.
Guia de aplicação de impressão da Enercon Explica que baixa energia superficial ou contaminação podem impedir a adesão da tinta e que o tratamento corona é usado para impressão flexográfica, rotogravura e digital em materiais como PP e BOPP. A página corrobora o princípio — não existe um valor de dina universal. O convertedor deve qualificar o produto alvo para seu filme/revestimento, tinta e velocidade de linha específicos.
| Variável de controle | O que isso afeta | Sinal de falha | registro em massa |
|---|---|---|---|
| Recebendo rosto | Qual revestimento ou película transporta a tinta? | Impressão no verso ou aparência inesperada | Orientação do rolo, identificação do artigo e do lado |
| Tratamento de superfície | Distribuição uniforme da tinta ou camada adesiva selecionada. | Desempenho ruim de molhamento, levantamento localizado ou atrito fraco | Método, alvo, resultado, tempo e lote de rolagem |
| Sistema de tinta | Cor, opacidade, flexibilidade, cura e adesão. | Levantar, rachar, fixar, odor ou bloqueio | Lote de tinta, mistura, viscosidade e aditivos |
| Secagem/cura | Formação final do filme e solvente/umidade residual | Desacoplamento, mancha, bloqueio ou ligação fraca | Velocidade, temperatura, fluxo de ar e condicionamento |
| Condição de laminação | Adesão e aparência do filme ao tecido | Rugas, bolhas, túneis, ondulações ou descamação | Pressão, temperatura, tensão, adesivo/revestimento e idade |
9. Prepare a arte final para a impressão e empilhe as camadas.
Um PDF visualmente aprovado não constitui separação de produção. Forneça logotipos vetoriais, imagens raster de alta resolução vinculadas, cores especiais nomeadas, imagens de processo, camadas de branco e acabamento, um arquivo de posicionamento em tamanho real e uma matriz de SKU. Solicite à gráfica responsável que retorne os limites específicos do processo para tipografia positiva/inversa, largura da linha, sobreposição de cores, gama tonal e cobertura total de tinta.
A impressão reversa exige a espelhamento da arte na etapa de impressão do filme, mas a marca normalmente deve revisar a aparência final de leitura correta. A tinta branca pode ser impressa por último na sequência de impressão, mas aparecerá atrás da cor na laminação final. Crie uma separação de branco claramente identificada e defina a área de sobreposição/expansão. Não confie em um retângulo branco adicionado por alguém durante a pré-impressão sem aprovação.
Use o LUCKYSTAR guia de preparação de arte e linhas de corte Para marcar reforços, costuras laterais, dobras da parte inferior, reforços de alças, zonas de costura/colagem e áreas seguras.
| Obra de arte | preocupação direta com flexografia/tela | Problema com filme de rotogravura reversa | Evidências antes da criação de ferramentas |
|---|---|---|---|
| Logotipo Spot | Opacidade, depósito, aprisionamento e textura de revestimento | Simulação de cilindro ou processo com fundo branco | redução/desbaste do substrato de produção |
| Tipo fino/regras | Ganho de placa/tela, preenchimento e interrupção de tecelagem/revestimento | Gravação em cilindro, armadilha de impressão reversa e distorção de laminado | Prova de detalhes críticos em tamanho real |
| Fotografia | A textura direta e os limites tonais podem reduzir os detalhes. | Perfil, filme/fundo branco e sequência de processo | Prova física com gestão de cores e teste de imprensa |
| Camada branca | A base pode adicionar placa/tela, armadilha e mão. | O branco por trás da cor controla a opacidade e a influência da cor do corpo. | Vista da separação e amostra de opacidade impressa |
| Revestimento com reforço lateral | Repetição de corte e interrupção de costura | Erro de alinhamento acumulado desde a impressão do filme até a fabricação final da embalagem. | Amostra convertida aberta em todos os painéis. |
10. A aprovação de cores requer uma hierarquia, não apenas uma referência Pantone.
A designação Pantone identifica uma intenção, não a aparência de uma sacola de PP tecida finalizada. A transparência do filme, a tinta branca, a cor do corpo, o brilho, a textura do revestimento e as condições de visualização influenciam a cor. Aprove a combinação substrato/filme antes de avaliar a cor final.
Para trabalhos com processo flexográfico, A estrutura FIRST da FTA Conecta os requisitos da marca, o design, a pré-impressão, os substratos e o controle do processo de impressão. A lição prática para os compradores é definir uma referência física e um método de medição/visual acordado, em vez de enviar uma captura de tela.
Construa a cadeia de aprovação desde a amostra de material até a prova de tinta ou prova de cor, amostra de impressão/processo, embalagem dourada convertida e primeira produção em massa. LUCKYSTAR's fluxo de trabalho de aprovação de cores conecta esses portões.
11. Aprovar a embalagem em etapas que resolvam diferentes riscos.
Um layout digital confirma o conteúdo e o posicionamento, mas não comprova a adesão. Uma película impressa comprova a direção da cor, mas não a aderência da laminação. Um painel laminado não comprova o espaço para puxadores ou o alinhamento das juntas. Cada amostra de aprovação deve responder a uma pergunta específica.
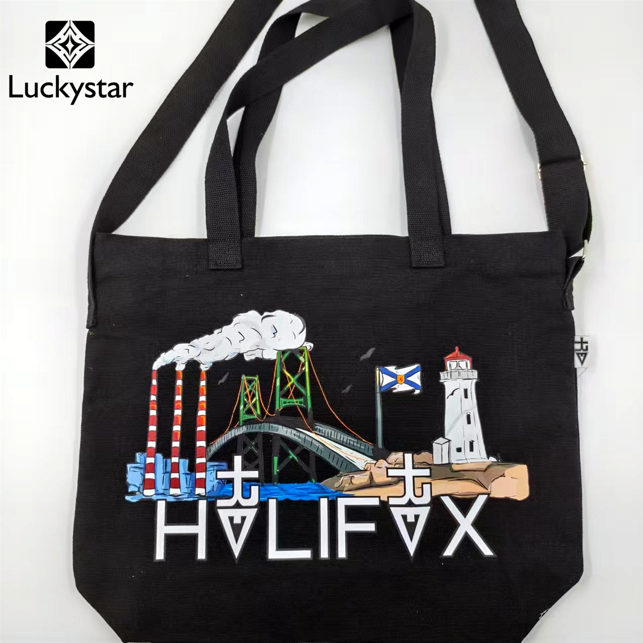
Uma sacola de compras/recipiente LUCKYSTAR impressa de verdade, usada para ilustrar a escala de uma arte complexa, detalhes de cor e espaço para a alça. Ela não é apresentada como prova de material PP tecido ou de um processo específico de impressão em PP tecido.
| Portão de aprovação | O que isso prova | O que isso não prova | Decisão de libertação |
|---|---|---|---|
| Layout digital | Cópia, orientação, dimensões, separações e áreas seguras | Cor física, opacidade branca, adesão ou ligação laminada | Somente o arquivo corrigido foi liberado. |
| Desenho/prova de cor | Direção da cor, opacidade e expectativa do processo | Repetição final na web, conversão ou estabilidade a longo prazo | Congelar alvo de cor e condição de visualização |
| Impressão do processo de produção | Trajeto real da placa/cilindro/tela/digital na face pretendida | Interação entre reforço, costura, alça e embalagem. | Aprovar condição de impressão |
| Amostra laminada/convertida | Aparência das camadas, ligação, posicionamento, dobras e função da embalagem | Desvio em massa, a menos que seja executado em configurações representativas. | Assine e guarde a sacola de referência finalizada. |
| Em massa primeiro | Materiais reais, tintas, ferramentas, linha, conversão e embalagem | Deriva posterior sem controles em processo | Aprovar, corrigir ou interromper antes que a execução continue. |
Use o fluxo de trabalho de amostragem de sacolas de compras Rotular corretamente uma maquete visual, uma amostra de processo e uma amostra representativa da produção.
12. Inspecione a impressão e a laminação como parte da embalagem finalizada.
Inspecione após o tempo declarado de secagem, cura e condicionamento. Em seguida, dobre a embalagem ao longo das linhas de impressão e reforço, carregue o produto, esfregue-o e abra-o repetidamente. Um painel plano pode ser aprovado, enquanto a imagem pode rachar na dobra inferior ou o laminado pode se soltar na costura.
| Verificar | Propósito | Sinal de aviso | Registro de amostragem |
|---|---|---|---|
| Visual / registro | Cor, detalhes, furos, riscos, deslocamento e posição de impressão para corte | A imagem entra na costura/dobra ou muda por faixa/rolo. | Rolo, faixa, tempo, pacote e caixa |
| Adesão da tinta | Filtros de falha bruta de títulos impressos expostos | A tinta pode ser removida ou transferida após o método de aplicação de fita adesiva/fricção acordado. | Fita/material, tempo de permanência, ação e aceitação |
| Esfregar a seco/molhado | Desafia a superfície sob manuseio e umidade especificada | Pigmento transferido, brunimento ou substrato visível | Força aplicada, número de ciclos, tecido e classificação |
| Colagem de laminado | Verifica a fixação do filme após o condicionamento e flexão. | Descolamento da borda, túnel, bolha ou separação localizada | Localização, método de peeling, idade e ambiente |
| Bloqueio / retenção de pacote | Verifica se os sacos empilhados se separam após a aplicação de pressão e temperatura. | Películas ou impressões com marcas, brilhos ou resíduos. | Quantidade de pacotes, carga, temperatura, duração |
| Ciclo de dobragem/carregamento | Conecta a decoração ao reforço real e à tensão de suporte. | Rachaduras, branqueamento, delaminação ou danos nas costuras | Carga, ciclos, linha de dobra e regra de falha |
Combine cheques impressos com o protocolo de controle de qualidade de sacolas de compras finalizadas e o guia de teste de sacolas de compras reutilizáveis.
13. Diagnosticar defeitos de impressão em PP tecido na interface correta.
Cor direta fraca ou manchada: Antes de aumentar a quantidade de tinta sem antes verificar o revestimento de recepção, o tratamento, a contaminação, o cilindro anilox/tinta, a impressão da chapa e o secador, verifique também o revestimento e o secador. Elevadores de impressão: Verificar a idade do tratamento da superfície, a compatibilidade da tinta, a cura e a contaminação durante o manuseio. Fechamentos finos de tipo reverso: Revisitar a característica mínima, a compensação de ganho, a armadilha e a impressão digital de produção.
A imagem é nítida, mas a cor muda após a laminação: Investigar a película, o suporte branco, a camada adesiva/de extrusão, a pressão, a temperatura e a alteração óptica. Aparecem rugas ou túneis: Traçar a tensão do filme e da tela tecida, o ponto de contato, a temperatura, a uniformidade do revestimento/adesivo e o condicionamento. A impressão correta do rolo fica mal posicionada na embalagem: Trace o padrão de repetição para corte, formação do reforço lateral, costura lateral, dobra inferior e fixação da alça.
As embalagens ficam presas nas caixas: Examine a secagem/cura, o solvente/umidade residual, o tratamento do filme, a temperatura de enrolamento/empilhamento, a pressão e o tempo de embalagem. Não aceite soluções improvisadas com pó ou separador, a menos que sejam aprovadas em termos de aparência, odor, conformidade e uso final.
14. A quantidade mínima de encomenda (MOQ) e o custo dependem da quantidade por arte e da pilha de camadas.
O custo da flexografia inclui chapas, pré-impressão e preparação da bobina. A impressão rotogravura com laminação inclui cilindros, filme, tintas, branco, laminação e configuração de conversão. A serigrafia adiciona uma tela e configuração por cor/desenho. Os sistemas digitais reduzem algumas ferramentas, mas podem ter um custo mais elevado por metro quadrado ou por peça, maior consumo de branco e custos de manuseio.
Um pedido de 20.000 sacolas dividido em dez artes diferentes não corresponde a uma única tiragem de 20.000 unidades. Forneça um orçamento detalhado para cada tamanho × cor base × laminação/acabamento × arte × rota de impressão. Cote separadamente os custos de ferramental único, impressão unitária, filme, laminação, conversão, embalagem e frete. Informe também a propriedade dos cilindros/chapas e os termos de reutilização.
Se o comprador puder padronizar o tamanho da embalagem, o filme e o fundo, alterando apenas uma pequena área local, pergunte se os designs podem compartilhar parte da configuração. Não presuma que o agrupamento seja possível; a gráfica deve confirmar a repetição, a largura de impressão, a sequência de cores e o controle de versão. Revise o Guia de planejamento de MOQ e cronograma antes de divulgar uma matriz de SKUs fragmentada.
15. As alegações de sustentabilidade devem descrever a estrutura impressa completa.
Os termos “reutilizável”, “PP tecido” ou “tinta à base de água” não constituem, por si só, uma alegação ambiental abrangente. É preciso considerar o polímero base, as evidências de conteúdo reciclado, o revestimento, o filme BOPP, a tinta, a camada branca, o adesivo ou laminado de extrusão, as alças, as costuras, o material de preparação rejeitado, a durabilidade e o processo real de coleta/reciclagem no mercado de destino.
Uma embalagem laminada pode oferecer durabilidade e facilidade de limpeza, porém a película adicional e a interface de adesão podem afetar a recuperação. Uma estrutura com impressão direta pode ser mais simples, mas a baixa adesão ou durabilidade podem reduzir a vida útil. As alegações devem identificar a característica comprovada, em vez de usar um rótulo de "impressão ecológica" sem respaldo.
Limites da reivindicação da empresa: As informações da LUCKYSTAR nesta seção são autodescrição da editora e não constituem verificação por terceiros, certificação ISO/FTA, acreditação de impressoras, resultado de laboratório ou garantia de uma determinada quantidade mínima de pedido (MOQ), preço, cor, adesão, durabilidade, resultado ambiental, status de conformidade ou data de entrega. Confirme a entidade contratante, os locais designados para fita/tecelagem/revestimento/filme/impressão/laminação/conversão e subcontratação; a sequência exata de camadas, rota, equipamentos, ferramentas, amostras, testes, inspeção, embalagem e termos de liberação do pedido.
16. Como a LUCKYSTAR descreve sua revisão de impressão em PP tecido
A LUCKYSTAR afirma que sua equipe de projeto pode comparar as rotas de impressão flexográfica direta, laminação de filme com impressão reversa, serigrafia direta e impressão digital ou por transferência qualificada, em torno de uma especificação de sacola de compras de polipropileno tecido, sujeita à especificação e confirmação por escrito. A análise conecta a camada receptora de imagem e a etapa de impressão à arte final, conversão, validação e premissas comerciais.
- Identidade da pilha de camadas: Fita base de gravação/trama e gramatura, lado/tipo/gramatura do revestimento, tipo/espessura/acabamento do filme, plano de branco/fundo, posição de impressão, camada adesiva ou de extrusão e estrutura final total.
- Definição de rota: Indique se a tinta é aplicada em tecido revestido, impressa no verso sob a película, serigrafada em um painel/embalagem acabada ou aplicada por um fluxo de trabalho digital/de transferência definido.
- Análise prévia da obra de arte: Retornar separações específicas do processo, repetição, camada branca, sobreposição de cores, detalhe mínimo, gama tonal, zonas de segurança para reforço/dobra/alça e tolerâncias de impressão para corte.
- Aprovação física: Prova de serigrafia separada, prova de material de produção, bobina/filme impresso, amostra laminada/de conversão, saco acabado retido e primeira tiragem a granel.
- Plano de aceitação: Definir cor/opacidade/brilho/textura, adesão, fricção, flexão/dobra, ligação do laminado, bloqueio, registro e verificações de embalagem completa com regras de condicionamento e aceitação.
- Citação comparável: Quantidades mínimas de material/filme separadas, chapas ou cilindros/telas, alterações de arte/SKU, branco/fundo, laminação, amostras, desperdício, propriedade de ferramentas, embalagem, substituições e controles de reabastecimento.
Analise o público gama de sacolas de compras personalizadas, o Comparação entre PP tecido e não tecido e o visão geral da rota de impressão. Então Envie um desenho da pilha de camadas, a especificação da embalagem finalizada, a arte final e a matriz de quantidade por SKU para uma proposta específica para a rota..
17. Elabore um documento de orçamento que as fábricas possam precificar de forma consistente.
| Grupo de entrada | Detalhes a fornecer | Decisão afetada |
|---|---|---|
| Construção da bolsa | Dimensões finais, reforço lateral, fundo, costura, alça, reforço e carga. | Define a área imprimível, a repetição e o risco de conversão. |
| Pilha de materiais | Peso do tecido base, revestimento, tipo/espessura do filme, posição da impressão, acabamento e peso total. | Torna as ofertas comparáveis e identifica o receptor de imagem. |
| Obra de arte | Arquivos em tamanho final, cores, plano de processo/coloração pontual, camada branca, cobertura e lados impressos. | Determina o processo, as ferramentas, a quantidade de cilindros/placas e os limites. |
| Matriz de SKUs | Unidades para todas as combinações de tamanho, tonalidade do substrato, película, design gráfico, acabamento e mercado. | Revela a duração real da execução e a contagem de trocas. |
| Aparência | Referência de cor, opacidade, brilho/fosco, textura e tolerância de posicionamento | Cria uma meta de aprovação mensurável e visual. |
| Desempenho | necessidades de fricção, flexão, carga, umidade, retenção de pacotes, limpeza e conformidade | Cria o plano correto de tinta/laminado e teste. |
| Termos comerciais | Nível de amostra, propriedade das ferramentas, tolerância de quantidade, esquema de embalagem, termos comerciais e prazo. | Protege a comparação de preços e as novas encomendas. |
Perguntas frequentes dos compradores sobre impressão em PP tecido
Qual o melhor método de impressão para sacolas de compras de polipropileno tecido?
A resposta depende da camada receptora, da arte, do acabamento e da quantidade que pode ser produzida. A flexografia direta é adequada para gráficos repetidos em uma superfície imprimível controlada; a laminação de filme com impressão reversa é adequada para cobertura total detalhada em volumes maiores e estáveis; a serigrafia é adequada para logotipos localizados; e as técnicas digitais qualificadas são adequadas para trabalhos selecionados, sejam eles curtos ou com múltiplos designs.
É possível imprimir diretamente em sacolas de polipropileno tecido?
Sim, normalmente em uma superfície revestida ou tratada adequadamente, utilizando tinta/processo qualificado. A textura da trama, quando não controlada ou sem controle, limita a molhabilidade e os detalhes. Confirme a camada receptora exata e teste a adesão, fricção e flexibilidade após a conversão.
Por que muitas embalagens fotográficas de polipropileno (PP) são laminadas?
Uma película lisa pode suportar gráficos finos impressos em reverso e proteger a tinta após a laminação. Esse processo pode melhorar a suavidade e a cobertura da imagem, mas adiciona etapas como o uso de película, cilindros, colagem e controles de delaminação/bloqueio.
A impressão flexográfica ou a impressão em rotogravura é mais barata?
A resposta depende da arte final, da cobertura, da quantidade de cores, do tipo de filme/laminação e da quantidade por projeto. A flexografia geralmente requer menos ferramentas do que a rotogravura; a rotogravura pode se tornar eficiente para tiragens longas, estáveis e com alta cobertura. Compare o custo total de impressão para a mesma pilha de materiais.
A serigrafia pode ser aplicada em sacolas de polipropileno laminado?
Pode funcionar em uma película/revestimento exposto compatível após tratamento e qualificação da tinta, mas pode não ser o método mais eficiente. Teste a adesão, opacidade, flexibilidade, bloqueio e cura na superfície finalizada.
A impressão digital pode ser usada para sacolas de polipropileno (PP) tecido com baixa quantidade mínima de pedido?
Sim, através de filmes selecionados, sistemas de impressão direta ou por transferência, mas o termo "digital" deve ser especificado e qualificado. Verifique a estratégia de branco, a cor, a compatibilidade com a superfície, o aparecimento de fissuras nas dobras, o levantamento das bordas e a repetibilidade antes da impressão em grande escala.
O que é impressão reversa em filme BOPP?
A imagem é impressa na face interna de uma película transparente, geralmente com a orientação invertida durante a produção, e depois laminada para dentro, de modo que a imagem final seja legível através da película. A película protege a tinta do contato direto.
Como deve ser feita a aprovação da cor de impressão?
Aprovar primeiro a pilha de material/filme, depois uma amostra ou prova apropriada, uma amostra do processo de produção, um saco dourado convertido e a primeira produção a granel sob condições definidas de visualização/medição.
Quais defeitos os compradores devem verificar no PP laminado tecido?
Verificar cor/registro, rugas, bolhas, túneis, ondulação, descolamento das bordas, adesão do laminado, bloqueio, branqueamento de dobras, arranhões, posição da imagem no reforço e desempenho final do ciclo de carga.
Quais arquivos uma impressora de PP tecido precisa?
Forneça a arte vetorial em tamanho final, imagens de alta resolução vinculadas, cores especiais/de processo nomeadas, uma camada separada para branco/acabamento, um gabarito de corte aprovado com zonas de segurança e uma matriz de SKU mostrando a quantidade por design exato.
Conclusão
O correto Impressão em Sacos de PP Tecido O processo começa com a pilha de camadas e a superfície receptora. A flexografia direta é eficaz para trabalhos repetitivos controlados; a laminação de filme por rotogravura reversa suporta programas de alta resolução e ampla cobertura; a serigrafia lida com gráficos localizados; e sistemas digitais qualificados podem atender a requisitos menores ou mais variáveis. Cada processo ainda requer arte específica, hierarquia de cores, testes de adesão/fixação e uma primeira impressão em lote convertida. Bem especificado. Sacos de polipropileno tecido estampados São, portanto, adquiridos como um sistema controlado de material e processo, e não como uma estrutura impressa genérica.
Explorar opções de sacolas de compras personalizadas, tecidas e reutilizáveisPara informações específicas sobre fornecedores de sacolas de compras, consulte o estrutura de seleção de fornecedoresPara uma avaliação em toda a empresa, consulte o Página de due diligence do fabricante principal.
Envie à LUCKYSTAR a estrutura da sua sacola, a arte final, a paleta de cores desejada e a quantidade por modelo para receber um orçamento de impressão.
Solicite uma proposta comparável para impressão em tecido PP.
Utilize um desenho de empilhamento de camadas, a especificação da embalagem final e a matriz de quantidade por SKU para que as suposições de rota possam ser comparadas.
Análise Opções de sacolas de compras personalizadas da LUCKYSTAR, então Envie os detalhes do seu projeto. através do formulário de contato ou Envie um resumo do projeto por e-mail.O link do e-mail abre um rascunho para sua revisão antes do envio.
A atribuição do local, a sequência de camadas, o tratamento, o sistema de tinta/transferência/laminação, o equipamento, as ferramentas, a amostra, a cor, o desempenho, as reivindicações, a inspeção, o preço, a quantidade mínima de encomenda, a embalagem, o cronograma e os termos de liberação estão sujeitos a due diligence, especificação e confirmação por escrito.