Un sac de courses en polypropylène tissé peut ressembler à un simple sac d'épicerie bicolore ou à un emballage commercial brillant de qualité photo. Bien que ces apparences puissent provenir de la même famille de polymères, les procédés d'impression, la superposition des couches et les seuils de commercialisation diffèrent considérablement. Un acheteur qui demande simplement une « impression en quadrichromie sur PP tissé » laisse le fabricant deviner si l'image doit être imprimée directement sur un ruban adhésif enduit, sur un film avant la lamination, appliquée sur un sac fini ou produite par un système numérique à petite série.
Ce guide explique les principaux Méthodes d'impression pour sacs de courses tissés en PP Du point de vue de la marque et de la production, ce document compare l'impression flexographique directe, l'impression héliogravure inversée sur film BOPP avec lamination, la sérigraphie directe et les procédés numériques ou de transfert qualifiés. Son objectif est d'aider les équipes de vente au détail à spécifier le support de réception, à valider les couleurs et le repérage, et à comparer les devis pour une même construction. Pour une introduction aux différents matériaux, veuillez consulter la section suivante. aperçu complet des imprimés pour sacs de courses; pour la décision relative aux matériaux de base, lire comparaison entre le PP tissé et non tissé.
Commencez par la structure, les exigences de transport et les illustrations de LUCKYSTAR. page de sacs de courses personnalisésPour l'évaluation des fournisseurs, utilisez le pilier de regroupement de sacs à provisions; pour une vérification préalable plus approfondie de l'usine, utilisez le guide du fabricant de sacs personnalisés.
Vous prévoyez de passer une commande ? Envoyez un briefing sur l'impression et l'empilement des couches en PP tissé. Inclure le ruban/tissage de base et le poids, le revêtement, le type/calibre de film et la position d'impression, la construction du sac, le visuel/couche blanche/couverture, la quantité par UGS, les itinéraires possibles, la couleur/l'apparence cible, les tests d'adhérence/friction/flexibilité/collage/blocage, les échantillons, l'emballage, la destination et la date requise.
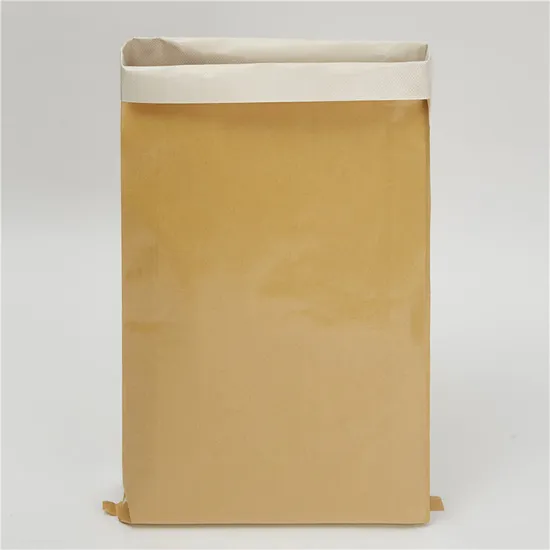
Un véritable sac tissé composite papier-plastique, provenant de la boutique LUCKYSTAR « Fabriqué en Chine ». Il est présenté comme un exemple traçable de substrat tissé/composite et de panneau non imprimé, et non comme une affirmation que tous les sacs tissés en PP vendus dans le commerce utilisent exactement cette même structure de couches.
Rôle de la page : Ce guide technique décrit la sélection des procédés d'impression pour les sacs de courses en polypropylène tissé, notamment la flexographie, l'héliogravure laminée, la sérigraphie et les flux de production numériques applicables. Utilisez le guide mondial des fabricants de sacs de courses pour une liste restreinte de fournisseurs, et le collection de sacs de courses personnalisés pour la planification des spécifications et des devis.
1. Définir le PP tissé avant de choisir un procédé d'impression
Le tissu PP tissé est composé de rubans de polypropylène entrelacés dans le sens de la chaîne et de la trame. Dans un sac de courses, le tissage assure la structure porteuse, tandis qu'un revêtement ou un film laminé permet de fermer la surface, d'améliorer l'imprimabilité et de modifier l'aspect. La face visible peut donc être un ruban tissé brut, un tissu tissé enduit par extrusion, un film transparent ou opaque collé au tissu, ou une autre couche décorative. L'adhérence de l'encre et la résolution de l'image dépendent de la face imprimée.
Une spécification telle que « PP tissé 120 g/m² » est incomplète. La masse indiquée peut concerner le tissu de base, le tissu enduit ou le stratifié complet. Demandez le poids du tissu de base, la construction du ruban, le poids de l'enduction, le type et l'épaisseur du film, la face d'impression, le procédé de lamination, la méthode d'assemblage et le poids total du produit fini. Cela évitera qu'un devis pour une face plus légère ou un stratifié différent paraisse artificiellement bon marché.
| Champ de spécification | Ce que l'acheteur doit déclarer | Pourquoi cela change l'impression | Preuve d'approbation |
|---|---|---|---|
| Tissu de base | Article relatif au polymère, à la description du ruban/tissage, au poids de base, à la couleur et au fournisseur | Contrôle la texture, la rigidité, l'élasticité, l'opacité et la réponse à la conversion | Échantillon de tissu de base signé et code de lot |
| Revêtement | Polymère de revêtement, une ou deux faces, poids nominal et face imprimée traitée | Crée l'interface d'impression directe et influe sur le mouillage, la brillance et les micro-perforations. | Échantillon enduit plus enregistrement du traitement/processus |
| Film de plastification | Film BOPP ou autre film, transparent ou opaque, épaisseur, position d'impression et finition | Détermine si l'impression est exposée ou protégée sous le film | Dessin de l'empilement des couches et échantillon pelé/en coupe transversale |
| Géométrie des sacs | Carte des dimensions : largeur, hauteur, soufflet, fond, poignée, couture et pliage | Paramètre la répétition, la zone de sécurité et l'alignement impression-découpe/poignée | gabarit de production et échantillon converti approuvé |
| Utilisation finale | Conditions de chargement, de réutilisation, d'abrasion, d'humidité, de nettoyage, d'emballage et de stockage | Définit les tests de durabilité et d'acceptation de l'encre/du laminage | Plan de performance approuvé par l'acheteur |
2. Quatre procédés d'impression pratiques pour les sacs de courses tissés en PP
On parle souvent des sacs en polypropylène tissé comme si l'image était imprimée directement sur le tissu. En réalité, un visuel haute résolution destiné à la vente au détail est fréquemment imprimé sur film puis laminé sur le support tissé. L'impression directe reste utile, mais elle présente des limites visuelles différentes. Le tableau ci-dessous classe les différentes familles de procédés avant la comparaison des prix.
| Itinéraire | slip le mieux ajusté | Configuration typique | Risque principal de l'acheteur |
|---|---|---|---|
| flexographie directe | Impression de motifs ponctuels/en quadrichromie répétitifs sur PP tissé enduit imprimable en volume | Plaque par couleur, anilox/encre, traitement de surface, configuration de la bande et du séchoir | Mouillage, texture du tissage/revêtement, repérage entre la répétition et la coupe et dérive de couleur |
| Gravure inversée sur film + lamination | Graphiques photographiques ou à large couverture avec des tirages stables et de grande envergure | Cylindre par séparation, film BOPP, encres, couche blanche, lamination et conversion | Économie des cylindres, repérage film-sac, collage et blocage du laminage |
| Impression sérigraphique directe | Logos locaux monochromes ou à quelques couleurs sur des panneaux adaptés ou des sacs finis | Sérigraphie/pochoir, encre, plateau/gabarit, raclette et séchage | Dépôt irrégulier, opacité, durcissement, craquelures au niveau des plis et mise en place |
| Virement numérique/direct qualifié | Échantillons, art régional, nombreux modèles ou petites quantités | Prétraitement avant vol/RIP, stratégie de base blanche, prétraitement ou transfert et durcissement | Compatibilité, coût unitaire, adhérence, cerclage et répétabilité |
3. L'impression directe et l'impression sur film inversé sont des techniques différentes.
L'impression directe dépose l'encre sur la face tissée enduite exposée. L'encre doit mouiller cette surface, résister au frottement et conserver sa souplesse lors du pliage du sac. L'impression par inversion de film dépose l'encre au dos d'un film transparent ; la face imprimée est ensuite laminée vers l'intérieur. Le film protège l'image de l'abrasion directe, mais le système présente une interface film-encre-adhésif/enduit-tissé qui doit rester collée.
Un film blanc opaque permet d'obtenir un fond uniforme pour l'impression en quadrichromie. Avec un film transparent, une séparation blanche contrôlée peut être imprimée derrière des zones sélectionnées ou complètes. La couche blanche influe sur la couleur, l'opacité, le coût, le nombre de cylindres et le piégeage. Elle doit figurer dans le plan de séparation et ne pas être considérée comme une simple supposition du fabricant.
| Question de construction | tissage enduit imprimé directement | Film laminé imprimé en miroir | Objectif approbation |
|---|---|---|---|
| Récepteur d'images | Revêtement sur PP tissé | Face interne du film transparent/sélectionné | Identifiez précisément le visage traité. |
| Protection de l'image | L'encre reste exposée | Le film protège l'impression inversée du contact direct. | Tests de frottement et d'adhérence du stratifié |
| Couleur de fond | La couleur du tissu/revêtement de base influence l'image | Un film opaque ou une impression blanche peuvent isoler le graphique | Échantillon de corps signé et plan blanc |
| Texture visuelle | Les irrégularités du tissage/du revêtement peuvent rester visibles. | Le film donne généralement un aspect graphique plus lisse | Essai grandeur nature en aplats de couleur, dégradés et détails fins |
| Panne principale | Décollement de l'encre, piqûres, éraflures ou surface solide irrégulière | Délamination, pliure, tunnel, blocage ou décalage de repérage | Contrôles de flexibilité, d'emballage et de vieillissement des sacs finis |
4. Impression flexographique directe : efficace lorsque la surface et la répétition sont stables.
La flexographie utilise un système anilox pour doser l'encre liquide, la transférer sur des zones en relief de la plaque et imprimer un motif répétitif. Sur polypropylène tissé, l'impression flexographique directe est généralement privilégiée sur une surface couchée ou préparée, plutôt que sur un tissage ouvert non contrôlé. Elle peut s'avérer rentable pour les motifs répétitifs, mais sa rentabilité dépend d'un métrage suffisant pour chaque motif et d'un processus de transformation ultérieur stable.
La distorsion de la plaque, la tension de la bande et la longueur de répétition doivent être liées à la coupe, au soufflet et à la géométrie des coutures du sac. Un logo correctement aligné sur un repère du rouleau peut néanmoins se déplacer vers un pli après la découpe et la transformation. Il est donc important d'inclure des repères de répétition ou d'autres contrôles convenus et d'inspecter le sac transformé, et non seulement la bande imprimée.
ISO 12647-6:2020 Cette norme définit l'échange de données, les objectifs colorimétriques et les responsabilités en matière de contrôle des procédés pour l'impression flexographique quatre couleurs, y compris les emballages souples. Confirmée en 2025, elle reste en vigueur. Bien qu'elle constitue un outil de communication utile, elle ne remplace pas l'empreinte numérique spécifique à chaque usine sur la structure tissée en polypropylène.
5. Pelliculage BOPP imprimé en héliogravure : la voie du commerce de détail à couverture élevée
L'héliogravure utilise des cylindres gravés pour contenir l'encre. Pour les sacs de vente au détail en polypropylène tissé, le visuel est généralement imprimé en miroir sur un film avant que celui-ci ne soit laminé sur le support tissé. Ce procédé permet d'obtenir des couleurs de haute qualité, des aplats uniformes et une large couverture. Il implique également la mise en place des processus suivants : cylindres, films, encre, blanc, lamination et conversion en bobine, autant d'étapes qui doivent être réalisées en quantité suffisante pour chaque motif.
La marque doit approuver l'ensemble de la pile : type et épaisseur du film, séquence d'impression, couche blanche, interface adhésive ou extrusion-lamination, support tissé, finition et poids total. La propriété et le stockage des cylindres sont importants pour les réassorts. Il convient de vérifier si une nouvelle commande utilise les cylindres stockés sans modification, si les cylindres endommagés sont facturés à nouveau et comment sont gérées les modifications graphiques.
Comparez cette voie avec la production directe sur écran chez LUCKYSTAR. guide de décision pour l'écran/la gravureLa véritable différence ne réside pas dans l'opposition entre « haut de gamme et bas de gamme » ; ce sont les exigences en matière de graphisme/couverture, la structure des calques et leur quantité qui rendent chaque configuration économique.
6. Sérigraphie directe : marques locales fortes avec un graphisme sobre
La sérigraphie permet d'appliquer un logo opaque en couleur directe sur un panneau ou un sac fini. Chaque couleur nécessite généralement un écran, un alignement et une impression/séchage distincts. Cette méthode est utile lorsque la zone imprimable est accessible et que le motif ne justifie pas le pelliculage ou l'impression en continu.
La texture du tissu, les variations d'enduction, les soufflets et l'épaisseur des coutures peuvent modifier la pression de la racle et le dépôt d'encre. Un texte fin en relief peut être couvrant, tandis qu'un texte plein peut présenter une texture ou des micro-trous. Si le support est foncé, une encre opaque ou une sous-couche peut être nécessaire. Il est important de vérifier le toucher, le brillant et la souplesse du papier, car un dépôt trop important peut provoquer des craquelures au niveau d'un pli ou d'un bloc lors de l'empilage avant la polymérisation complète.
L'usine doit préciser si l'impression sérigraphique est réalisée sur des panneaux découpés à plat ou sur des sacs assemblés. L'impression sur panneaux offre une surface plus plane, mais engendre un risque de confusion entre les versions avant la couture. L'impression sur sac fini réduit ce risque, mais peut être limitée par la présence de poignées, de soufflets et l'accès à la table d'impression.
7. Impression numérique et transferts : utilisez-les pour les problèmes de tirage courts appropriés
Les solutions numériques peuvent s'avérer précieuses lorsqu'un acheteur a besoin de prototypes, de plusieurs versions régionales, de personnalisations ou d'un premier test à petite échelle. Le terme « numérique » ne désigne pas un procédé unique. Il peut s'agir d'une impression sur film laminé ultérieurement, d'une impression UV à plat de qualité sur support couché, d'un transfert spécifique au fournisseur ou de tout autre système contrôlé. Le devis doit préciser le récepteur d'image, la famille d'encres/toners/transferts, la stratégie de blanc et le temps de séchage.
L'encre à séchage UV direct peut former un film plus dur que la surface souple du sac ; vérifiez la résistance au pliage et au soulèvement des bords. Un transfert peut masquer la texture de surface ou créer un bord visible. Les procédés de transfert à chaud ne doivent pas déformer le PP, le revêtement ou le laminage. Demandez un échantillon en conditions de production et comparez le coût par motif avec Impression numérique ou sérigraphie pour sacs de courses à faible quantité minimale de commande ?.
Ne choisissez pas l'impression numérique uniquement parce que la commande totale est petite. Un logo monochrome simple peut être plus stable à l'écran. À l'inverse, dix visuels différents en quadrichromie peuvent être plus adaptés à l'impression numérique sur film, même si la commande totale n'est pas petite. Indiquez la quantité par visuel précis.
8. L'énergie de surface et la contamination déterminent si l'encre reste fixée.
Le polypropylène possède une énergie de surface relativement faible ; la surface de réception nécessite donc généralement un traitement ou un revêtement/primaire adapté pour favoriser le mouillage et l’adhérence. Le niveau de traitement peut se dégrader avec le temps, et les additifs de glissement, la poussière ou les contaminants liés à la manipulation peuvent l’altérer. Il convient de consigner la face imprimée, la méthode de traitement, la cible, la méthode de mesure, le type d’encre et le temps écoulé.
Guide d'application d'impression d'Enercon Ce document explique qu'une faible énergie de surface ou une contamination peuvent empêcher l'adhérence de l'encre et que le traitement corona est utilisé pour l'impression flexographique, héliogravure et numérique sur des matériaux tels que le PP et le BOPP. Il confirme qu'il n'existe pas de valeur dyne universelle. Le transformateur doit qualifier la valeur cible en fonction de son film/revêtement, de son encre et de sa vitesse d'impression spécifiques.
| Variable de contrôle | Ce que cela affecte | Signal de défaillance | Enregistrement en masse |
|---|---|---|---|
| Réception du visage | Quel revêtement ou film supporte l'encre | Impression au verso ou apparence inattendue | Orientation du rouleau, identification de l'article et du côté |
| Traitement de surface | Répartition uniforme de l'encre ou de la couche de liaison sélectionnée | Mauvaise adhérence, portance locale ou faible performance de frottement | Méthode, cible, résultat, temps et lot de roulement |
| Système d'encre | Couleur, opacité, flexibilité, polymérisation et adhérence | Soulever, fissurer, coller, odeur ou blocage | Lot d'encre, mélange, viscosité et additifs |
| Séchage/durcissement | Formation finale du film et solvant/humidité résiduel | Détachage, bavure, blocage ou liaison faible | Vitesse, température, débit d'air et climatisation |
| État de la lamination | Liaison film-tissu et aspect | Ride, bulle, tunnel, boucle ou pelage | Pincement, température, tension, adhésif/revêtement et âge |
9. Préparer les illustrations pour l'impression et la superposition des calques
Un PDF validé visuellement ne constitue pas une étape de séparation pour la production. Veuillez fournir les logos vectoriels, les images raster haute résolution liées, les couleurs d'accompagnement nommées, les images quadri, les calques blancs et de finition, un fichier de positionnement à l'échelle et une matrice de références. Demandez à l'imprimeur de vous communiquer les limites spécifiques au procédé pour le texte positif/inverse, la largeur de ligne, le surlignage, la gamme tonale et le taux de couverture d'encre total.
L'impression inversée nécessite un visuel en miroir lors de l'impression sur film, mais la marque doit généralement vérifier le rendu final à droite. L'encre blanche peut être imprimée en dernier dans la séquence d'impression, mais apparaître derrière la couleur dans le film de lamination final. Créez une séparation blanche clairement identifiée et définissez les zones de collet et de diffusion. N'utilisez pas un rectangle blanc ajouté sans validation lors de la prépresse.
Utilisez LUCKYSTAR guide de préparation des illustrations et des gabarits pour marquer les soufflets, les coutures latérales, les plis du fond, les renforts des poignées, les zones de couture/collage et les zones de sécurité.
| œuvre d'art | Préoccupations directes en flexographie/sérigraphie | préoccupation liée au film de gravure inverse | Preuves avant outillage |
|---|---|---|---|
| Logo Spot | Opacité, dépôt, piégeage et texture du revêtement | Cylindre de repérage ou simulation de procédé avec support blanc | Réduction/désengagement du substrat de production |
| caractères fins/règles | Gain de plaque/écran, remplissage et interruption de tissage/revêtement | Gravure sur cylindre, piège d'impression inversée et distorsion du stratifié | Épreuve détaillée critique à l'échelle 1:1 |
| Photographie | Les limites directes de texture et de tonalité peuvent réduire les détails | Profil, film/fond blanc et séquence de traitement | Épreuve physique à gestion des couleurs et essai presse |
| Couche blanche | La base inférieure peut ajouter une plaque/grille, un piège et une main | Le blanc de fond contrôle l'opacité et l'influence de la couleur de fond | Vue de séparation et échantillon d'opacité imprimé |
| enveloppe à soufflet | Répétition de la découpe et interruption de la couture | Erreur d'alignement cumulée depuis l'impression du film jusqu'à la fabrication finale du sachet | Échantillon converti ouvert autour de tous les panneaux |
10. L'approbation des couleurs nécessite une hiérarchie, et non une seule référence Pantone.
La désignation Pantone indique une intention, et non l'aspect d'un sac en polypropylène tissé fini. La transparence du film, l'encre blanche, la couleur du corps, la brillance, la texture du revêtement et les conditions d'observation influencent la couleur. Il est essentiel de valider l'empilement substrat/film avant de juger la couleur finale.
Pour les travaux en flexographie, Le premier cadre de l'ALE Ce processus assure la liaison entre les exigences de la marque, le design, la prépresse, les supports et le contrôle de l'impression. La leçon pratique pour les acheteurs est de définir une référence physique et une méthode de mesure/visuelle convenue plutôt que de transmettre une capture d'écran.
Mettez en place la chaîne d'approbation, depuis l'échantillon de matériau jusqu'à l'épreuve d'encre ou l'épreuve couleur, l'échantillon de presse/processus, le sachet doré transformé et le premier lot en série. LUCKYSTAR Flux de travail d'approbation des couleurs relie ces portes.
11. Approuver le sac par étapes qui permettent de résoudre différents risques
Une maquette numérique confirme le contenu et l'emplacement, mais ne prouve pas l'adhérence. Un film imprimé prouve le sens des couleurs, mais pas la liaison du stratifié. Un panneau stratifié ne prouve ni le dégagement des poignées ni le repérage des soufflets. Chaque échantillon d'approbation doit répondre à une question précise.
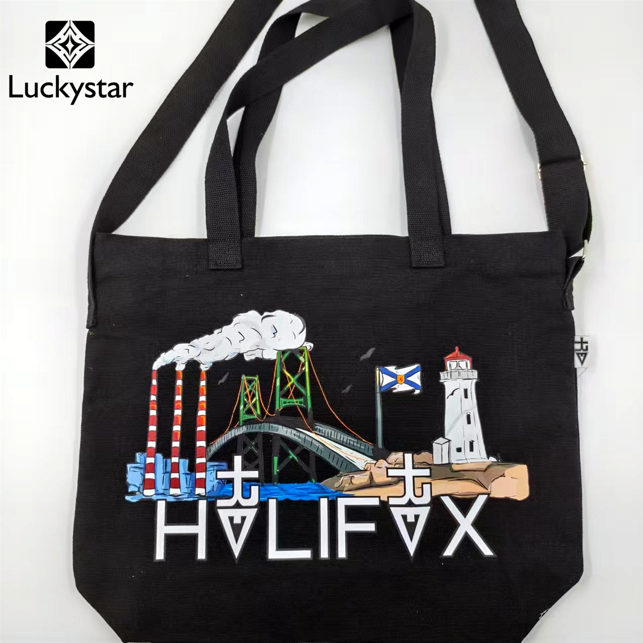
Un véritable sac cabas LUCKYSTAR imprimé est utilisé pour illustrer la complexité de l'illustration, l'échelle, les détails des couleurs et la hauteur des anses. Il ne constitue en aucun cas une preuve de l'utilisation d'un matériau en polypropylène tissé ou d'un procédé d'impression spécifique sur polypropylène tissé.
| Porte d'approbation | Ce que cela prouve | Ce que cela ne prouve pas | Décision de libération |
|---|---|---|---|
| Mise en page numérique | Copie, orientation, dimensions, séparations et zones de sécurité | Couleur physique, opacité du blanc, adhérence ou collage du stratifié | Version corrigée uniquement |
| Tirage / preuve de couleur | Direction des couleurs, opacité et attentes du processus | Répétition web finale, conversion ou stabilité à long terme | Cible de couleur figée et conditions de visualisation |
| impression du processus de production | Trajet réel de la plaque/du cylindre/de l'écran/du numérique sur la face prévue | Soufflet fini, couture, poignée et interaction avec le sac | Approuver l'état d'impression |
| Échantillon laminé/converti | Aspect des couches, adhérence, positionnement, plis et fonction du sac | Dérive générale sauf si l'exécution se fait dans des paramètres représentatifs | Signez et conservez le sac de référence finalisé |
| En vrac d'abord | Matériaux, encres, outils, ligne de production, conversion et emballage | Dérive ultérieure sans contrôles en cours de fabrication | Approuver, corriger ou arrêter avant que l'exécution ne se poursuive |
Utilisez le Flux de travail de la porte d'échantillon de sac d'achat étiqueter correctement une maquette visuelle, un échantillon de processus et un échantillon représentatif de la production.
12. Inspectez l'impression et la lamination du sac fini.
Inspectez le sac après le temps de séchage, de durcissement et de conditionnement indiqué. Pliez-le ensuite le long des lignes de pliage et de soufflet, chargez-le, frottez-le et ouvrez-le à plusieurs reprises. Un panneau plat peut être accepté si l'image se fissure au niveau d'un pli inférieur ou si le laminage se soulève au niveau d'une couture.
| Vérifier | But | Panneau d'avertissement | Enregistrement d'échantillonnage |
|---|---|---|---|
| Visuel / registre | Couleur, détails, micro-perforations, stries, décalage et position d'impression par rapport à la découpe | L'image entre dans une couture/un pli ou change de voie/rouleau | Rouleau, voie, temps, paquet et carton |
| Adhésion de l'encre | Défaillance grossière de la liaison des écrans sur l'impression exposée | L'encre se soulève ou se transfère après la méthode de ruban adhésif/frottement convenue | Bande adhésive/matériau, temps de maintien, action et acceptation |
| frottement à sec/humide | Défie la surface lors de la manipulation et l'humidité spécifiée | Pigment transféré, brunissage ou substrat visible | Force appliquée, nombre de cycles, type de tissu et indice de résistance |
| Collage de stratifié | Vérifie l'adhérence du film après conditionnement et flexion | Décollement des bords, tunnel, bulle ou décollement local | Emplacement, méthode de pelage, âge et environnement |
| Blocage / maintien du paquet | Vérifie que les sacs empilés sont séparés après pression et température. | Film ou impression adhère, marque ou brillance | Nombre de paquets, charge, température, durée |
| Cycle de pliage/chargement | Relie la décoration au véritable gousset et supporte les contraintes. | Fissures, blanchiment, délamination ou dommages aux coutures | Charge, cycles, ligne de pliage et règle de rupture |
Combinez les chèques imprimés avec le Protocole de contrôle qualité des sacs de courses finis et le guide de test des sacs de courses réutilisables.
13. Diagnostiquer les défauts d'impression du PP tissé à l'interface appropriée
Couleur directe faible ou tachetée : Vérifier le revêtement de réception, le traitement, la contamination, l'anilox/l'encre, l'impression de la plaque et le séchoir avant d'augmenter l'encre à l'aveugle. Impressions surélevées : vérifier l'âge du traitement de surface, la compatibilité de l'encre, le temps de séchage et la contamination liée à la manipulation. Fermetures de type inversé fin : Revoir les fonctionnalités minimales, la compensation de gain, le piège et l'empreinte de production.
L'image est nette, mais les couleurs se modifient après la plastification : étudier le film, le support blanc, la couche adhésive/d'extrusion, la pression, la température et les changements optiques. Des rides ou des tunnels apparaissent : tension du film de traçage et de la nappe tissée, pincement, température, uniformité du revêtement/adhésif et conditionnement. L'impression correcte du rouleau est mal positionnée sur le sac : Répétition du tracé pour la découpe, formation du soufflet, couture latérale, pli du fond et fixation de la poignée.
Les visages des sacs collent dans les cartons : Examiner le séchage/polymérisation, les résidus de solvant/d'humidité, le traitement du film, la température d'enroulement/d'empilage, la pression et le temps de conditionnement. Refuser toute solution de contournement rapide (poudre ou séparateur) sans approbation préalable quant à son aspect, son odeur, sa conformité et son utilisation finale.
14. La quantité minimale de commande et le coût dépendent de la quantité par illustration et du nombre de calques.
Le coût de la flexographie inclut les plaques, la prépresse et la mise en route. L'héliogravure avec pelliculage comprend les cylindres, le film, les encres, le blanc, le pelliculage et la préparation de la conversion. La sérigraphie ajoute un écran et une préparation par couleur/motif. Les systèmes numériques réduisent certains coûts d'outillage, mais peuvent engendrer des coûts plus élevés au mètre carré ou à la pièce, ainsi qu'une consommation et une manutention de blanc plus importantes.
Une commande de 20 000 sacs, divisée en dix visuels, ne correspond pas à un tirage unique de 20 000 exemplaires. Indiquez le format, la couleur de base, le pelliculage/la finition, le visuel et le circuit d'impression pour chaque pièce. Dissociez les coûts d'outillage (unique), d'impression unitaire, de film, de pelliculage, de transformation, d'emballage et de transport. Précisez la propriété des cylindres/plaques et les conditions de réutilisation.
Si l'acheteur peut standardiser la taille du sac, le film et le fond tout en ne modifiant qu'une petite zone locale, demandez si les motifs peuvent partager une partie de la configuration. Ne présumez pas que l'impression groupée est possible ; l'imprimeur doit confirmer la répétition, la largeur de presse, la séquence de couleurs et le contrôle de version. Examinez le Guide de planification des quantités minimales de commande et des délais avant de publier une matrice SKU fragmentée.
15. Les allégations de durabilité doivent décrire la structure imprimée complète
Les termes « réutilisable », « polypropylène tissé » ou « encre à base d'eau » ne constituent pas à eux seuls une allégation environnementale valable. Il convient d'examiner le polymère de base, les preuves de contenu recyclé, le revêtement, le film BOPP, l'encre, la couche blanche, l'adhésif ou le stratifié d'extrusion, les poignées, les coutures, les déchets de fabrication, la durabilité et le circuit de collecte/recyclage effectif sur le marché de destination.
Un sac laminé offre durabilité et facilité d'essuyage, mais le film et l'interface de collage supplémentaires peuvent nuire à sa récupération. Une impression directe est plus simple, mais une mauvaise adhérence ou une faible durabilité peuvent en réduire la durée de vie. Les allégations doivent mettre en avant la caractéristique vérifiée plutôt que d'utiliser une étiquette « impression écologique » non justifiée.
Limite de la revendication de l'entreprise : Les informations fournies par LUCKYSTAR dans cette section constituent une auto-description de l'éditeur et ne représentent pas une vérification par un tiers, une certification ISO/FTA, une accréditation d'imprimeur, des résultats de laboratoire ni une garantie concernant une quantité minimale de commande (MOQ), un prix, une couleur, un collage, une durabilité, un impact environnemental, une conformité ou une date de livraison. Veuillez confirmer l'entité contractante, les sites de fabrication (ruban adhésif, tissage, enduction, film, impression, laminage, transformation) et les sous-traitants ; la composition exacte des couches, le parcours de production, les équipements, les outils, les échantillons, les tests, l'inspection, l'emballage et les conditions de livraison de la commande.
16. Comment LUCKYSTAR décrit son test d'impression sur PP tissé
LUCKYSTAR indique que son équipe projet peut comparer les procédés d'impression flexographique directe, de lamination de film imprimée en miroir, de sérigraphie directe et d'impression numérique ou par transfert qualifiés pour un sac cabas en polypropylène tissé verrouillé, sous réserve de spécifications et de confirmation écrite. L'analyse établit un lien entre la couche réceptrice d'image et l'étape d'impression, et les éléments graphiques, la conversion, la validation et les aspects commerciaux.
- Identité de la pile de couches : enregistrement de la bande/tissage et du poids de la base, côté/type/poids du revêtement, type/calibre/finition du film, plan blanc/fond, position d'impression, couche adhésive ou d'extrusion et structure finale totale.
- Définition de l'itinéraire : Précisez si l'encre est exposée sur un tissu enduit, imprimée en miroir sous un film, sérigraphiée sur un panneau/sac fini ou appliquée par un flux de travail numérique/de transfert défini.
- Préparation des œuvres d'art avant le vol : retour des séparations spécifiques au processus, répétition, couche blanche, piège, détail minimum, gamme tonale, zones de sécurité pour le soufflet/pli/poignée et tolérances d'impression à la découpe.
- Approbation physique : Épreuve d'écran séparée, épreuve de matériau de production, bande/film imprimé, échantillon laminé/de conversion, sac fini conservé et premier lot en vrac.
- Plan d'acceptation : Définir la couleur/l'opacité/la brillance/la texture, l'adhérence, le frottement, la flexibilité/le pliage, le collage du stratifié, le blocage, le repérage et les contrôles complets des sacs avec des règles de conditionnement et d'acceptation.
- Citation comparable : quantités minimales de matériaux/films séparées, plaques ou cylindres/écrans, modifications de visuels/SKU, blanc/fond, lamination, échantillons, déchets, propriété des outils, emballage, substitutions et contrôles de réapprovisionnement.
Examiner le public gamme de sacs de courses personnalisés, le Comparaison entre le polypropylène tissé et le polypropylène non tissé et le aperçu du circuit d'impression. Alors Veuillez envoyer un schéma de superposition des couches, les spécifications du sachet fini, les illustrations et le tableau des quantités par UGS pour une proposition spécifique à l'itinéraire..
17. Élaborer un cahier des charges que les usines peuvent utiliser pour établir des prix de manière cohérente.
| Groupe d'entrée | Détails à fournir | La décision a été affectée |
|---|---|---|
| Construction de sacs | Dimensions finies, soufflet, fond, couture, poignée, renfort et charge | Définit la zone imprimable, le risque de répétition et de conversion |
| Pile de matériaux | Poids du tissu de base, enduction, type/épaisseur du film, position d'impression, finition et poids total | Rend les offres comparables et identifie le récepteur d'image |
| Œuvre d'art | Fichiers au format final, couleurs, plan de quadrichromie/piste, calque blanc, couverture et faces imprimées | Détermine le processus, l'outillage, le nombre de cylindres/plaques et les limites |
| matrice SKU | Des unités pour chaque combinaison de taille, de teinte de support, de film, de graphisme, de finition et de marché. | Révèle la longueur réelle du cycle et le nombre de changements de série |
| Apparence | Tolérance de référence couleur, opacité, brillance/mat, texture et placement | Crée un objectif d'approbation mesurable et visuel |
| Performance | Besoins en matière de frottement, de flexibilité, de charge, d'humidité, de maintien de l'emballage, de nettoyage et de conformité | Élabore le plan d'encre/laminage et de test approprié |
| Conditions commerciales | Niveau d'échantillonnage, propriété de l'outillage, tolérance de quantité, schéma d'emballage, conditions commerciales et délai | Protège la comparaison des prix et les nouvelles commandes |
FAQ pour les acheteurs concernant l'impression sur PP tissé
Quelle est la meilleure méthode d'impression pour les sacs de courses tissés en PP ?
La réponse dépend du support, du visuel, de la finition et du volume d'impression. La flexographie directe convient aux graphismes répétitifs sur une surface imprimable contrôlée ; le pelliculage par impression inversée convient à une couverture complète et détaillée pour des volumes importants et stables ; la sérigraphie convient aux logos ponctuels ; les procédés numériques spécialisés conviennent à certains travaux courts ou à motifs multiples.
Peut-on imprimer directement sur des sacs en PP tissés ?
Oui, normalement sur une surface enduite ou traitée appropriée, avec une encre et un procédé qualifiés. La texture brute ou non maîtrisée du tissage limite le mouillage et la précision des détails. Vérifiez la nature exacte de la couche réceptrice et testez l'adhérence, la résistance au frottement et la flexibilité après conversion.
Pourquoi de nombreux sacs photographiques tissés en PP sont-ils laminés ?
Un film lisse permet de supporter des graphismes fins imprimés en miroir et de protéger l'encre après la lamination. Ce procédé améliore la netteté et la couverture de l'image, mais il nécessite l'utilisation de films, de cylindres, ainsi que des opérations de collage et de contrôle du délaminage/blocage.
L'impression flexographique ou l'impression héliogravure est-elle moins chère ?
La réponse dépend du visuel, du taux de couverture, du nombre de couleurs, du type de film/lamination et de la quantité par motif. La flexographie nécessite souvent moins d'outillage que l'héliogravure ; cette dernière peut s'avérer efficace pour les tirages longs, stables et à forte couverture. Comparez le coût total rendu pour un même lot.
L'impression sérigraphique est-elle possible sur des sacs en PP tissé laminé ?
Cette méthode peut être appliquée sur un film/revêtement exposé compatible après traitement et qualification de l'encre, mais elle n'est pas forcément la plus efficace. Il est recommandé de tester l'adhérence, l'opacité, la flexibilité, le pouvoir couvrant et le durcissement sur la surface finale exacte.
L'impression numérique peut-elle être utilisée pour les sacs tissés en PP à faible quantité minimale de commande ?
Oui, via certains films, systèmes directs ou par transfert, mais le terme « numérique » doit être précisé et qualifié. Avant la production en série, vérifiez la stratégie de blanchiment, la couleur, la compatibilité avec les surfaces, la résistance au pliage, le décollement des bords et la répétabilité.
Qu'est-ce que l'impression inversée sur film BOPP ?
L'image est imprimée sur la face interne d'un film transparent, généralement en orientation inversée lors de la production, puis contrecollée vers l'intérieur afin que le visuel final soit lisible à travers le film. Ce dernier protège l'encre du contact direct.
Comment les couleurs d'impression doivent-elles être approuvées ?
Approuver d'abord l'empilement de matériaux/films, puis un tirage ou une épreuve appropriée, un échantillon du processus de production, un sac doré converti et le premier lot en vrac dans des conditions de visualisation/mesure définies.
Quels défauts les acheteurs doivent-ils vérifier sur le PP tissé laminé ?
Vérifier la couleur/le repérage, les plis, les bulles, les tunnels, le gauchissement, le décollement des bords, l'adhérence du stratifié, le blocage, le blanchiment des plis, les éraflures, la position de l'image par rapport au soufflet et les performances du cycle de charge final.
De quels fichiers une imprimante PP tissée a-t-elle besoin ?
Fournir un fichier vectoriel à la taille finale, des images haute résolution liées, les couleurs d'accompagnement/de quadrichromie nommées, un calque blanc/de finition séparé, un tracé de découpe approuvé avec des zones de sécurité et une matrice SKU indiquant la quantité par conception exacte.
Conclusion
Le correct Impression de sacs tissés en PP Le processus commence par l'empilement des couches et la surface réceptrice. La flexographie directe est efficace pour les travaux répétitifs contrôlés ; le pelliculage par héliogravure inverse permet des programmes haute définition et à large couverture ; la sérigraphie gère les graphismes d'accompagnement locaux ; et les systèmes numériques qualifiés peuvent répondre à des exigences plus petites ou plus variables. Chaque processus nécessite néanmoins des illustrations spécifiques, une hiérarchie des couleurs, des tests d'adhérence et un premier tirage transformé. Sacs tissés en polypropylène imprimés sont donc achetées en tant que système contrôlé de matériaux et de procédés, et non comme une simple enveloppe imprimée.
Explorer options de sacs de courses tissés et réutilisables personnalisésPour trouver des sacs de courses en particulier, consultez la section suivante : cadre de sélection des fournisseurs; pour une évaluation à l'échelle de l'entreprise, consultez le page de vérification préalable du fabricant principal.
Envoyez à LUCKYSTAR la structure de votre sac, le visuel, la couleur cible et la quantité par modèle pour obtenir un devis d'impression.
Demander une proposition d'impression comparable sur polypropylène tissé
Utilisez un seul schéma d'empilement de couches, une seule spécification de sac fini et une seule matrice de quantité par UGS afin que les hypothèses d'itinéraire puissent être comparées.
Revoir Options de sacs de courses personnalisés LUCKYSTAR, alors Envoyez les détails de votre projet via le formulaire de contact ou Envoyez par courriel un résumé du projetLe lien du courriel ouvre un brouillon que vous pouvez relire avant l'envoi.
L'affectation du site, l'empilement des couches, le traitement, le système d'encre/transfert/laminage, l'équipement, l'outillage, l'échantillon, la couleur, les performances, les affirmations, l'inspection, le prix, la quantité minimale de commande, l'emballage, le calendrier et les conditions de livraison sont soumis à une vérification préalable, aux spécifications et à une confirmation écrite.