Una bolsa de polipropileno tejido puede parecer una simple bolsa de supermercado bicolor o un envase brillante de alta calidad. Si bien ambas apariencias pueden partir de la misma familia de polímeros, los procesos de impresión, la superposición de capas y los límites comerciales son muy diferentes. Un comprador que solo solicita "impresión a todo color sobre PP tejido" deja a la fábrica con la incógnita de si la imagen debe imprimirse directamente sobre una cinta recubierta, sobre una película antes de la laminación, aplicarse a una bolsa terminada o producirse mediante un sistema digital de tiradas cortas.
Esta guía explica los principales Métodos de impresión para bolsas de compra de PP tejido Desde la perspectiva de la marca y la producción. Compara la impresión flexográfica directa, la impresión en huecograbado inverso sobre película BOPP con laminación, la serigrafía directa y las rutas digitales o de transferencia cualificadas. El objetivo es ayudar a los equipos de venta minorista a especificar la superficie de recepción, aprobar el color y el registro, y comparar presupuestos para la misma construcción. Para una introducción a los diferentes materiales, lea primero Descripción general completa de la impresión de bolsas de compra; para la decisión sobre el material base, lea Comparación entre polipropileno tejido y no tejido.
Comience con la estructura, el requisito de transporte y el diseño gráfico en LUCKYSTAR. Página de bolsas de compra personalizadasPara la evaluación de proveedores, utilice el Pilar de agrupamiento de bolsas de compra; para una debida diligencia de fábrica más amplia, utilice el Guía del fabricante de bolsas personalizadas.
¿Estás planeando un pedido? Envíe un informe sobre la impresión en PP tejido y la estructura de capas.Incluir cinta base/tejido y peso, recubrimiento, tipo/calibre de película y posición de impresión, construcción de la bolsa, diseño/capa blanca/cobertura, cantidad por SKU, posibles rutas, objetivo de color/apariencia, pruebas de adhesión/frotamiento/flexibilidad/unión/bloqueo, muestras, embalaje, destino y fecha requerida.
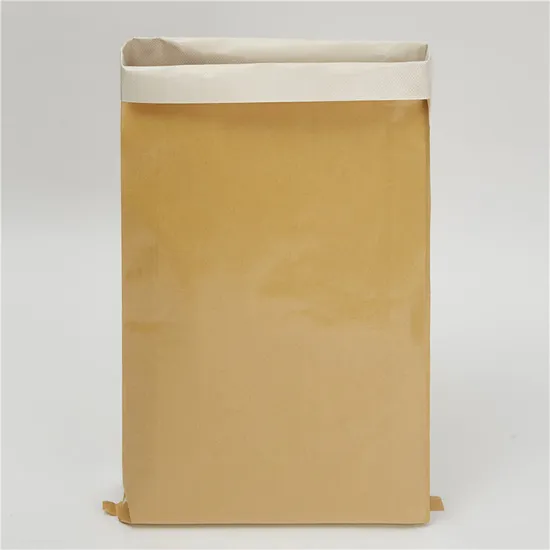
Un ejemplo real de bolsa tejida de compuesto de papel y plástico de la tienda Made-in-China de LUCKYSTAR. Se muestra como un ejemplo verificable de un sustrato tejido/compuesto y un panel sin imprimir, no como una afirmación de que todas las bolsas tejidas de PP para venta minorista utilicen esta misma estructura de capas.
Rol de la página: Esta guía técnica abarca la selección de rutas de impresión para bolsas de compra de polipropileno tejido, incluyendo flexografía, huecograbado laminado, serigrafía y flujos de trabajo digitales aplicables. Utilice la Guía mundial de fabricantes de bolsas de compra para una lista reducida de proveedores y el colección de bolsas de compra personalizadas para la planificación de especificaciones y presupuestos.
1. Defina el PP tejido antes de elegir un proceso de impresión.
El tejido de PP se compone de cintas de polipropileno entrelazadas en las direcciones de la urdimbre y la trama. En una bolsa de la compra, el tejido proporciona una estructura que soporta la carga, mientras que un recubrimiento o una película laminada pueden sellar la superficie, mejorar la imprimibilidad y modificar su apariencia. Por lo tanto, la superficie visible puede ser la cinta tejida sin tratar, el tejido recubierto por extrusión, una película transparente u opaca adherida al tejido, u otra capa decorativa. La adherencia de la tinta y la resolución de la imagen dependen de la superficie que recibe la impresión.
Una especificación como “PP tejido de 120 g/m²” es incompleta. La masa indicada puede referirse al tejido base, al tejido recubierto o al laminado completo. Solicite el peso del tejido base, la construcción de la cinta, el peso del recubrimiento, el tipo y calibre de la película, la cara de impresión, la ruta de laminación, el método de unión y el peso total del producto terminado. Esto evita que un presupuesto para una cara más ligera o un laminado diferente parezca artificialmente económico.
| Campo de especificación | Lo que el comprador debe declarar | Por qué cambia la impresión | Evidencia de aprobación |
|---|---|---|---|
| Tejido base | Polímero, descripción de la cinta/tejido, peso base, color y artículo del proveedor | Controla la textura, la rigidez, la elasticidad, la opacidad y la respuesta de conversión. | Muestra de tejido base firmada y código de lote |
| Revestimiento | Polímero de recubrimiento, una o dos caras, peso nominal y superficie de impresión tratada. | Crea la interfaz de impresión directa y afecta a la humectación, el brillo y los poros. | Muestra recubierta más registro de tratamiento/proceso |
| Película de laminación | Película BOPP u otra, transparente u opaca, calibre, posición de impresión y acabado. | Determina si la impresión está expuesta o protegida bajo la película. | Dibujo de capas apiladas y muestra desprendida/sección transversal. |
| Geometría de la bolsa | Ancho, alto, fuelle, base, asa, costura y mapa de pliegues | Configura la repetición, el área segura y el registro de impresión a corte/manipulación. | Troquel de producción y muestra convertida aprobada |
| Uso final | Condiciones de carga, reutilización, abrasión, humedad, limpieza, embalaje y almacenamiento | Conjunto de pruebas de durabilidad y aceptación de tinta/laminado | Plan de rendimiento aprobado por el comprador |
2. Cuatro métodos prácticos de impresión para bolsas de compra de PP tejido
Las bolsas de PP tejido suelen describirse como si la imagen estuviera impresa directamente sobre el tejido. En realidad, un gráfico de alta resolución para la venta al por menor se imprime con frecuencia en una película y luego se lamina al soporte tejido. La impresión directa sigue siendo útil, pero presenta limitaciones visuales diferentes. La siguiente tabla muestra las distintas familias de procesos antes de la comparación de precios.
| Ruta | Calzoncillo de mejor ajuste | Configuración típica | Riesgo del comprador principal |
|---|---|---|---|
| Flexografía directa | Repetición de gráficos puntuales/de proceso sobre PP tejido recubierto imprimible a gran volumen | Plancha por color, anilox/tinta, tratamiento de superficie, configuración de la bobina y del secador. | Humectación, textura del tejido/recubrimiento, registro de repetición de corte y deriva de color |
| Grabado inverso sobre película + laminación | Gráficos fotográficos o de amplia cobertura con tiradas grandes y estables. | Cilindro por separación, película BOPP, tintas, capa blanca, laminación y conversión | Economía del cilindro, registro de película a bolsa, unión del laminado y bloqueo |
| Impresión serigráfica directa | Logotipos locales de uno o pocos colores en paneles adecuados o bolsas terminadas. | Pantalla/plantilla, tinta, platina/plantilla, rasqueta y curado | Depósito irregular, opacidad, curado, agrietamiento por pliegues y colocación |
| Transferencia digital/directa cualificada | Muestras, arte regional, muchos diseños o cantidades más pequeñas | Pre-vuelo/RIP, estrategia blanca/base, pretratamiento o transferencia y cura | Compatibilidad, coste por pieza, adhesión, flejado y repetibilidad. |
3. La impresión directa y la impresión por retroiluminación son procesos de construcción diferentes.
La impresión directa deposita la tinta sobre la superficie expuesta del tejido recubierto. La tinta debe humedecer dicha superficie, resistir el roce y mantener su flexibilidad al doblarse la bolsa. La impresión por el reverso de la película deposita la tinta en la parte posterior de una película transparente; la cara impresa se lamina hacia adentro. La película protege la imagen de la abrasión directa, pero el sistema crea una interfaz película-tinta-adhesivo/recubrimiento-tejido que debe permanecer adherida.
Una película blanca opaca puede proporcionar un fondo uniforme para el proceso de color. Con una película transparente, se puede imprimir una separación blanca controlada detrás de áreas seleccionadas o completas. La capa blanca afecta el color, la opacidad, el costo, el número de cilindros y el tramado. Debe ser visible en el plan de separación, en lugar de dejarse como una suposición de fábrica no especificada.
| Pregunta de construcción | Tejido revestido con impresión directa | Película laminada impresa al reverso | Enfoque en la aprobación |
|---|---|---|---|
| receptor de imágenes | Recubrimiento sobre PP tejido | Cara interior de la película transparente/seleccionada | Identifique la cara tratada con exactitud. |
| Protección de imágenes | La tinta permanece expuesta | La película protege la impresión inversa del contacto directo. | Pruebas de frotamiento y unión de laminados |
| color de fondo | El color del tejido base/revestimiento influye en la imagen. | Una película opaca o una impresión blanca pueden aislar el gráfico. | Muestra de carrocería firmada y plano blanco |
| Textura visual | Las irregularidades en el tejido o el revestimiento pueden permanecer visibles. | La película normalmente proporciona una superficie gráfica más suave. | Prueba a tamaño real de color sólido, degradado y detalles finos. |
| Fallo principal | Desprendimiento de tinta, agujeros, rozaduras o superficies irregulares | Delaminación, arruga, túnel, bloqueo o desplazamiento de registro | Controles de flexibilidad, empaquetado y envejecimiento de la bolsa terminada. |
4. Impresión flexográfica directa: eficiente cuando la superficie y la repetición son estables.
La flexografía dosifica la tinta líquida mediante un sistema anilox, la transfiere a las zonas elevadas de la plancha e imprime una banda repetitiva. En polipropileno tejido, la flexografía directa se suele aplicar sobre una superficie recubierta o preparada de otra manera, en lugar de sobre una trama abierta no controlada. Puede ser comercialmente eficiente para diseños repetitivos, pero su eficiencia depende de disponer de suficientes metros de tinta para cada diseño exacto y de un proceso de conversión posterior estable.
La distorsión de la plancha, la tensión de la banda y la longitud de repetición deben estar vinculadas a la geometría del corte, el fuelle y la costura de la bolsa. Un logotipo correctamente registrado en una marca del rollo aún puede desplazarse hacia un pliegue después del corte y la transformación. Incluya marcas de repetición u otros controles acordados e inspeccione la bolsa transformada, no solo la banda impresa.
ISO 12647-6:2020 Define el intercambio de datos, los objetivos colorimétricos y las responsabilidades de control de procesos para la impresión flexográfica a cuatro colores, incluyendo los envases flexibles. Fue ratificada en 2025 y sigue vigente. La norma constituye una útil referencia para la comunicación; no sustituye la huella digital específica de la planta en la estructura real del tejido de PP.
5. Laminación de BOPP impresa en huecograbado: la ruta de alta cobertura para el comercio minorista.
La impresión en huecograbado utiliza cilindros grabados para transportar la tinta. Para las bolsas de PP tejidas para venta al por menor, el diseño se imprime generalmente en negativo sobre una película antes de laminarla al sustrato tejido. Este proceso permite obtener colores nítidos, tonos sólidos uniformes y una amplia cobertura. Además, requiere la preparación de cilindros, película, tinta, blanco, laminación y conversión de bobina, lo que exige una cantidad suficiente de material para cada diseño.
La marca debe aprobar el conjunto completo: tipo y calibre de la película, secuencia de impresión, capa blanca, interfaz adhesiva o de extrusión-laminación, base tejida, acabado y peso total. La propiedad y el almacenamiento de los cilindros son importantes para los pedidos repetidos. Pregunte si un pedido repetido utiliza cilindros almacenados sin cambios, si se vuelven a cobrar los cilindros dañados y cómo se gestionan las modificaciones del diseño.
Compare esta ruta con la producción directa en pantalla en LUCKYSTAR. Guía de decisión para serigrafía/huecograbadoLa línea divisoria importante no es "premium versus barato"; son los requisitos de diseño/cobertura, la estructura de capas y la cantidad los que hacen que cada configuración sea económica.
6. Serigrafía directa: fuertes marcas locales con diseños sobrios.
La serigrafía permite aplicar un logotipo opaco de color directo a un panel o a una bolsa terminada. Normalmente, cada color requiere una pantalla, alineación y un proceso de impresión/curado independientes. Este método resulta útil cuando la zona a imprimir es accesible y el diseño no justifica la laminación con película ni el uso de bobina continua.
La textura tejida, las variaciones en el recubrimiento, los fuelles y el grosor de las costuras pueden modificar la presión de la rasqueta y el depósito de tinta. Los tipos finos en reverso pueden rellenarse, mientras que los sólidos pueden mostrar textura o poros. Si el cuerpo es oscuro, puede ser necesario utilizar una tinta opaca o una base. Es importante aprobar el tacto, el brillo y la flexibilidad finales, ya que un depósito muy grueso puede agrietarse en un pliegue o bloque al apilarlos antes de que el curado esté completo.
La fábrica debe especificar si la serigrafía se realiza sobre paneles planos cortados o sobre bolsas ya ensambladas. La impresión sobre paneles permite obtener una superficie más plana, pero conlleva riesgos de control de versiones antes de la costura. La impresión sobre la bolsa terminada reduce el riesgo de mezcla de paneles, pero puede verse limitada por las asas, los fuelles y el acceso a la platina.
7. Impresión digital y transferencias: utilícelas para el problema adecuado de tiradas cortas.
Las rutas digitales pueden ser valiosas cuando un comprador necesita prototipos, varios diseños regionales, personalización o una primera prueba a menor escala. El término «digital» no se limita a un solo proceso. Puede referirse a la impresión sobre una película que posteriormente se lamina, la impresión UV plana de alta calidad sobre una superficie recubierta, una transferencia específica del proveedor u otro sistema controlado. El presupuesto debe especificar el receptor de la imagen, la familia de tinta/tóner/transferencia, la estrategia de blanco y el curado.
La tinta curada directamente con UV puede formar una película más dura que la superficie de la bolsa flexible; pruebe el agrietamiento por pliegue y el levantamiento del borde. Una transferencia puede cubrir la textura de la superficie o crear un borde visible. Las rutas asistidas por calor no deben distorsionar el PP, el recubrimiento o el laminado. Solicite una muestra en condiciones de producción y compare el costo por diseño con Impresión digital frente a serigrafía para bolsas de compra con bajo pedido mínimo..
No elija la impresión digital solo porque el pedido sea pequeño. Un simple logotipo de un solo color puede ser más estable en pantalla. Por el contrario, diez diseños diferentes de cuatro colores pueden ser más adecuados para impresión digital, incluso si el pedido total no es pequeño. Indique la cantidad exacta según el diseño.
8. La energía superficial y la contaminación determinan si la tinta permanece adherida.
El polipropileno tiene una energía superficial relativamente baja, por lo que la superficie receptora normalmente requiere un tratamiento o un recubrimiento/imprimación adecuados para favorecer la humectación y la adhesión. El nivel de tratamiento puede disminuir con el almacenamiento, y los aditivos deslizantes, el polvo o la contaminación durante la manipulación pueden interferir. Se deben registrar la cara impresa, el método de tratamiento, el objetivo, el método de medición, el tipo de tinta y el tiempo transcurrido.
Guía de aplicaciones de impresión de Enercon Explica que una baja energía superficial o la contaminación pueden impedir la adherencia de la tinta y que el tratamiento corona se utiliza para la impresión flexográfica, de huecograbado y digital en materiales como PP y BOPP. La página respalda este principio: no existe un valor de dina universal. El convertidor debe calificar el objetivo para su película/recubrimiento, tinta y velocidad de línea específicos.
| Variable de control | A qué afecta | Señal de fallo | Registro masivo |
|---|---|---|---|
| Cara receptora | ¿Qué recubrimiento o película lleva tinta? | Impresión en el lado incorrecto o apariencia inesperada | Orientación del rollo, identificación del artículo y del lateral |
| Tratamiento de superficies | Distribución uniforme de la tinta o capa de unión seleccionada. | Humectación deficiente, elevación localizada o rendimiento de fricción débil | Método, objetivo, resultado, tiempo y lote de lanzamiento |
| Sistema de tinta | Color, opacidad, flexibilidad, curado y adhesión | Levantamiento, grieta, pegajosidad, olor o bloqueo | Lote de tinta, mezcla, viscosidad y aditivos |
| Secado/curado | Formación final de la película y disolvente/humedad residual | Enlace débil, manchado, bloqueo o bloqueo | Velocidad, temperatura, flujo de aire y acondicionamiento. |
| Condición de laminación | Unión película-tejido y apariencia | Arruga, burbuja, túnel, rizo o descamación | Presión de contacto, temperatura, tensión, adhesivo/recubrimiento y edad |
9. Preparar el diseño para la imprenta y la pila de capas.
Un PDF aprobado visualmente no constituye una separación de producción. Proporcione logotipos vectoriales, imágenes rasterizadas de alta resolución vinculadas, colores directos con nombre, imágenes de proceso, capas blancas y de acabado, un archivo de ubicación a tamaño real y una matriz SKU. Solicite a la imprenta asignada que le indique los límites específicos del proceso para texto positivo/inverso, ancho de línea, trama, rango tonal y cobertura total de tinta.
La impresión inversa requiere un diseño reflejado durante la impresión de la película, pero la marca normalmente debe revisar el aspecto final de lectura correcta. La tinta blanca puede imprimirse al final de la secuencia de impresión, pero aparecerá detrás del color en el laminado final. Cree una separación blanca claramente definida y especifique el área de separación/expansión. No confíe en un rectángulo blanco que alguien agregue durante la preimpresión sin aprobación.
Usa LUCKYSTAR Guía de preparación de ilustraciones y troqueles Para marcar fuelles, costuras laterales, pliegues inferiores, parches de asas, zonas de costura/unión y áreas seguras.
| Obra de arte | Preocupación directa por la flexografía/serigrafía | Empresa de fotograbado inverso | Evidencia antes de la fabricación de herramientas |
|---|---|---|---|
| Logotipo de punto | Opacidad, depósito, trampa y textura del recubrimiento | Cilindro puntual o simulación de proceso más fondo blanco | Retirada/eliminación del sustrato de producción |
| Tipografía fina/reglas | Ganancia de placa/pantalla, relleno e interrupción del tejido/recubrimiento | Grabado cilíndrico, trampa de impresión inversa y distorsión del laminado | Prueba a tamaño real con detalles críticos |
| Fotografía | La textura directa y los límites tonales pueden reducir el detalle. | Perfil, película/fondo blanco y secuencia de proceso | Prueba física con gestión del color más prueba de prensa |
| Capa blanca | La base inferior puede agregar placa/pantalla, trampa y mano | El blanco detrás del color controla la opacidad y la influencia del color del cuerpo. | Vista de separación y muestra de opacidad impresa |
| Envoltura de fuelle | Repetición del corte e interrupción de la costura | Error de alineación acumulado desde la impresión de la película hasta la fabricación final de la bolsa. | Muestra convertida abierta alrededor de todos los paneles |
10. La aprobación del color necesita una jerarquía, no una sola referencia Pantone.
La designación Pantone identifica la intención, no la apariencia de la bolsa de PP tejida terminada. La transparencia de la película, la tinta blanca, el color del cuerpo, el brillo, la textura del recubrimiento y las condiciones de visualización influyen en el color. Apruebe la combinación de sustrato y película antes de juzgar el color final.
Para trabajos de procesos flexográficos, Marco FIRST de la TLC Conecta los requisitos de la marca, el diseño, la preimpresión, los sustratos y el control del proceso de impresión. La lección práctica para los compradores es definir una referencia física y un método de medición/visual acordado, en lugar de enviar una captura de pantalla.
Construya la cadena de aprobación desde la muestra de material hasta la prueba de tinta o prueba de color, muestra de impresión/proceso, bolsa dorada convertida y primera impresión a granel. LUCKYSTAR flujo de trabajo de aprobación del color conecta esas puertas.
11. Aprobar la bolsa en etapas que resuelvan diferentes riesgos.
Un diseño digital confirma el contenido y la ubicación, pero no puede demostrar la adhesión. Una película impresa demuestra la dirección del color, pero no la unión del laminado. Un panel laminado no puede demostrar el espacio libre para las asas ni el registro de los fuelles. Cada muestra de aprobación debe responder a una pregunta específica.
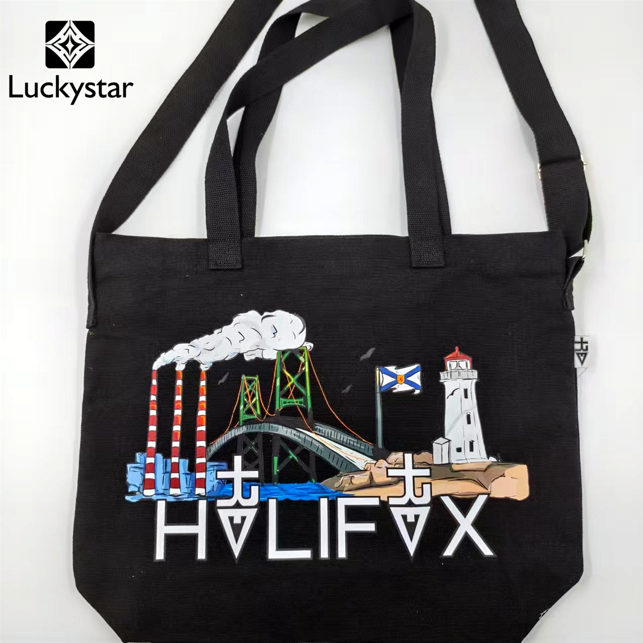
Una bolsa de compras/bolsa de mano LUCKYSTAR impresa real, utilizada para ilustrar la escala, el detalle del color y el espacio libre para las asas de un diseño complejo. No se presenta como prueba de que se trate de material PP tejido ni de un proceso de impresión específico sobre PP tejido.
| Puerta de aprobación | Lo que demuestra | Lo que no demuestra | Decisión de liberación |
|---|---|---|---|
| Diseño digital | Copia, orientación, dimensiones, separaciones y zonas seguras | Color físico, opacidad blanca, adhesión o unión del laminado | Publicar solo el archivo corregido |
| A prueba de desprendimiento/color | Dirección del color, opacidad y expectativas del proceso | Repetición web final, conversión o estabilidad a largo plazo | Congelar el color objetivo y la condición de visualización |
| Impresión del proceso de producción | Ruta real de la placa/cilindro/pantalla/digital en la cara prevista | Refuerzo, costura, asa y interacción con el paquete terminados | Aprobar condiciones de impresión |
| Muestra laminada/convertida | Aspecto de las capas, unión, colocación, pliegues y funcionamiento de la bolsa | Deriva global a menos que se ejecute en configuraciones representativas. | Firma y conserva la bolsa de referencia terminada. |
| Primer pedido a granel | Materiales reales, tintas, herramientas, línea, conversión y embalaje | Deriva posterior sin controles en proceso | Aprueba, corrige o detén la ejecución antes de que continúe. |
Utilice el flujo de trabajo de la puerta de muestreo de la bolsa de compras Etiquetar correctamente una maqueta visual, una muestra de proceso y una muestra representativa de producción.
12. Inspeccione la impresión y el laminado como parte de la bolsa terminada.
Inspeccione después del tiempo de secado, curado y acondicionamiento indicado. Luego, doble la bolsa siguiendo las líneas de empaque y fuelle, cárguela, frótela y ábrala repetidamente. Un panel plano puede pasar la inspección, aunque la imagen se agriete en un pliegue inferior o el laminado se levante en una costura.
| Controlar | Objetivo | Señal de advertencia | Registro de muestreo |
|---|---|---|---|
| Visual / registro | Color, detalle, poros, rayas, contraste y posición de impresión y corte. | La imagen entra en la costura/pliegue o cambia por carril/rollo. | Rollo, carril, tiempo, paquete y caja |
| Adhesión de la tinta | Pantallas de fallo de unión grave en impresión expuesta | La tinta se levanta o se transfiere después del método de cinta adhesiva/frotamiento acordado. | Cinta/material, tiempo de permanencia, acción y aceptación |
| Frotar en seco o en húmedo | Desafía la superficie bajo manipulación y humedad especificada | Pigmento transferido, bruñido o sustrato visible | Fuerza aplicada, número de ciclos, tejido y clasificación |
| Unión de laminados | Comprueba la fijación de la película después del acondicionamiento y la flexión. | Desprendimiento de bordes, túnel, burbuja o separación localizada | Ubicación, método de pelado, edad y entorno. |
| Bloqueo / retención de paquete | Verifica que las bolsas apiladas se separen después de la presión y la temperatura. | Película o impresión, marcas o brillos | Cantidad de paquetes, carga, temperatura, duración |
| Ciclo de plegado/carga | Conecta la decoración con el fuelle real y la tensión de carga. | Grietas, decoloración, deslaminación o daños en las costuras | Carga, ciclos, línea de plegado y regla de fallo |
Combine los cheques de impresión con el Protocolo de control de calidad de bolsas de compra terminadas y el Guía de prueba de bolsas de compra reutilizables.
13. Diagnosticar defectos de impresión de PP tejido en la interfaz correcta.
Coloración directa débil o moteada: Antes de aumentar la tinta a ciegas, compruebe el recubrimiento receptor, el tratamiento, la contaminación, el anilox/tinta, la impresión de la plancha y el secador. Levantamientos de impresión: verificar la antigüedad del tratamiento de la superficie, la compatibilidad de la tinta, el curado y la contaminación durante la manipulación. Cierres de tipo fino inverso: Revisar la característica mínima, la compensación de ganancia, la trampa y la huella digital de producción.
La imagen es nítida, pero el color cambia después de la laminación: Investigar la película, el soporte blanco, la capa adhesiva/de extrusión, la presión, la temperatura y el cambio óptico. Aparecen arrugas o túneles: Trazar la película y la tensión del tejido, la presión, la temperatura, la uniformidad del recubrimiento/adhesivo y el acondicionamiento. La impresión correcta del rollo se desplaza en la bolsa: trazar la repetición para el corte, la formación del fuelle, la costura lateral, el pliegue inferior y la fijación del asa.
Las caras de las bolsas se adhieren a las cajas: Examine el secado/curado, el disolvente/humedad residual, el tratamiento de la película, la temperatura de bobinado/apilamiento, la presión y el tiempo de empaquetado. No acepte una solución rápida con polvo o separador a menos que esté aprobada en cuanto a apariencia, olor, cumplimiento y uso final.
14. La cantidad mínima de pedido (MOQ) y el costo dependen de la cantidad por diseño y la pila de capas.
El coste de la flexografía incluye planchas, preimpresión y preparación de la bobina. El trabajo de laminado por huecograbado incluye cilindros, película, tintas, blanco, laminación y preparación de la conversión. La serigrafía añade una pantalla y su preparación por color/diseño. Los sistemas digitales reducen algunos costes de utillaje, pero pueden implicar un mayor coste por metro cuadrado o por pieza, así como un mayor consumo de blanco y manipulación.
Un pedido de 20 000 bolsas dividido en diez diseños no constituye una única tirada de 20 000 unidades. Cotizar cada tamaño × color base × laminado/acabado × diseño × ruta de impresión. Separar los costos de utillaje único, impresión unitaria, película, laminación, conversión, embalaje y flete. Indicar la propiedad del cilindro/plancha y las condiciones de reutilización.
Si el comprador puede estandarizar el tamaño de la bolsa, la película y el fondo cambiando solo una pequeña área local, pregunte si los diseños pueden compartir parte de la configuración. No asuma que es posible la agrupación; la imprenta debe confirmar la repetición, el ancho de la prensa, la secuencia de colores y el control de versiones. Revise el Guía de planificación de MOQ y cronogramas antes de publicar una matriz de SKU fragmentada.
15. Las afirmaciones sobre sostenibilidad deben describir la estructura impresa completa.
Los términos “reutilizable”, “PP tejido” o “tinta a base de agua” no constituyen por sí solos una declaración ambiental general. Es necesario considerar el polímero base, la evidencia de contenido reciclado, el recubrimiento, la película BOPP, la tinta, la capa blanca, el adhesivo o el laminado de extrusión, las asas, las costuras, el material de montaje rechazado, la durabilidad y la ruta real de recolección/reciclaje en el mercado de destino.
Una bolsa laminada ofrece durabilidad y facilidad de limpieza, pero la película adicional y la interfaz de unión pueden afectar su recuperación. Una estructura impresa directamente puede ser más sencilla, pero una mala adhesión o baja durabilidad pueden acortar su vida útil. Las afirmaciones deben identificar la característica verificada en lugar de usar una etiqueta de “impresión ecológica” sin respaldo.
Límite de reclamación de la empresa: Las declaraciones de LUCKYSTAR en esta sección son autodescripción del editor, no verificación de terceros, certificación ISO/FTA, acreditación de impresora, resultado de laboratorio ni garantía de un MOQ, precio, color, unión, durabilidad, resultado ambiental, estado de cumplimiento o fecha de entrega específicos. Confirme la entidad contratante, los sitios asignados de cinta/tejido/recubrimiento/película/impresión/laminado/conversión y subcontratación; pila de capas exacta, ruta, equipo, herramientas, muestras, pruebas, inspección, embalaje y términos de liberación para el pedido.
16. Cómo LUCKYSTAR describe su reseña de impresión de PP tejido
LUCKYSTAR afirma que su equipo de proyecto puede comparar la flexografía directa, la laminación de película impresa al reverso, la serigrafía directa y las rutas digitales o de transferencia cualificadas, basándose en una especificación de bolsa de PP tejido con cierre, sujeta a la especificación y confirmación por escrito. La revisión vincula la capa receptora de imagen y la etapa de impresión con el diseño, la conversión, la validación y las suposiciones comerciales.
- Identidad de la pila de capas: Registrar la cinta base/tejido y el peso, el lado/tipo/peso del recubrimiento, el tipo/calibre/acabado de la película, el plano de blanco/fondo, la posición de impresión, la capa adhesiva o de extrusión y la estructura final total.
- Definición de ruta: Indique si la tinta se expone sobre el tejido recubierto, se imprime al revés debajo de la película, se serigrafía sobre un panel/bolsa terminada o se aplica mediante un flujo de trabajo digital/de transferencia definido.
- Previa al vuelo de la obra de arte: Devuelve separaciones específicas del proceso, repetición, capa blanca, trampa, detalle mínimo, rango tonal, zonas seguras de fuelle/pliegue/asa y tolerancias de impresión a corte.
- Aprobación física: Prueba de pantalla separada, muestra de prueba de material de producción, bobina/película impresa, muestra laminada/de conversión, bolsa terminada conservada y primera pieza a granel.
- Plan de aceptación: Definir el color/opacidad/brillo/textura, la adhesión, el roce, la flexión/plegado, la unión del laminado, el bloqueo, el registro y las comprobaciones de la bolsa completa con reglas de acondicionamiento y aceptación.
- Cita comparable: Mínimos de material/película separados, placas o cilindros/pantallas, cambios de diseño/SKU, blanco/fondo, laminación, muestras, desperdicio, propiedad de herramientas, empaquetado, sustituciones y controles de reordenamiento.
Revisar el público Gama de bolsas de compra personalizadas, el Comparación entre polipropileno tejido y no tejido y el Descripción general de la ruta de impresión. Entonces Envíe un dibujo de apilamiento de capas, la especificación de la bolsa terminada, el diseño gráfico y la matriz de cantidad por SKU para una propuesta específica de ruta..
17. Elabore un informe de cotización que las fábricas puedan presupuestar de forma consistente.
| Grupo de entrada | Detalles a proporcionar | Decisión afectada |
|---|---|---|
| Construcción de bolsas | Tamaño final, fuelle, fondo, costura, asa, refuerzo y carga | Define el área imprimible, la repetición y el riesgo de conversión. |
| Pila de material | Peso base del tejido, recubrimiento, tipo/calibre de la película, posición de impresión, acabado y peso total. | Realiza ofertas comparables e identifica al receptor de la imagen. |
| Obra de arte | Archivos de tamaño final, colores, plan de proceso/pintura puntual, capa blanca, cobertura y caras impresas | Determina el proceso, las herramientas, el número de cilindros/placas y los límites. |
| matriz SKU | Unidades para cada combinación de tamaño, tonalidad del sustrato, película, gráfico, acabado y mercado. | Revela la duración real de la ejecución y el número de cambios. |
| Apariencia | Tolerancia de referencia de color, opacidad, brillo/mate, textura y colocación. | Crea un objetivo de aprobación medible y visual. |
| Actuación | Necesidades de frotamiento, flexión, carga, humedad, retención de paquetes, limpieza y cumplimiento. | Elabora el plan correcto de tinta/laminado y pruebas. |
| Términos comerciales | Nivel de muestra, propiedad de las herramientas, tolerancia de cantidad, esquema de empaque, término comercial y fecha límite | Protege la comparación de precios y los pedidos repetidos. |
Preguntas frecuentes de los compradores sobre la impresión de PP tejido
¿Cuál es el mejor método de impresión para bolsas de compra de PP tejido?
La respuesta depende de la capa receptora, el diseño, el acabado y la cantidad de impresión. La flexografía directa es adecuada para gráficos repetitivos en una superficie imprimible controlada; la laminación de película impresa al reverso es adecuada para una cobertura completa y detallada en volúmenes estables más grandes; la serigrafía es adecuada para logotipos localizados; las rutas digitales cualificadas son adecuadas para trabajos seleccionados de diseños cortos o múltiples.
¿Se pueden imprimir directamente las bolsas de PP tejido?
Sí, normalmente sobre una superficie recubierta o tratada adecuadamente, utilizando una tinta o proceso cualificado. La textura del tejido, ya sea cruda o sin controlar, limita la humectación y el detalle. Confirme la capa receptora exacta y realice pruebas de adhesión, frotamiento y flexión tras la conversión.
¿Por qué muchas bolsas de PP tejidas para fotografía están laminadas?
Una película lisa permite imprimir gráficos finos en negativo y protege la tinta tras la laminación. Este método mejora la nitidez y la cobertura de la imagen, pero requiere película, cilindros, adhesivos y controles para evitar la delaminación o el bloqueo.
¿Es más barata la impresión flexográfica o la de huecograbado?
La respuesta depende del diseño, la cobertura, el número de colores, la película/laminación y la cantidad por diseño. La flexografía suele requerir menos herramientas que el huecograbado; este último puede ser eficiente para tiradas largas, estables y con alta cobertura de película. Compare el costo total de adquisición para la misma pila.
¿Es posible imprimir mediante serigrafía en bolsas de PP laminadas tejidas?
Puede funcionar sobre una película/recubrimiento expuesto compatible después del tratamiento y la cualificación de la tinta, pero puede que no sea la vía más eficiente. Pruebe la adhesión, la opacidad, la flexibilidad, el bloqueo y el curado sobre la superficie final exacta.
¿Se puede utilizar la impresión digital para bolsas de PP tejidas con un pedido mínimo bajo?
Sí, mediante sistemas de película, directos o de transferencia seleccionados, pero es necesario especificar y calificar el término "digital". Antes de la producción en masa, verifique la estrategia de blancos, el color, la compatibilidad de la superficie, el agrietamiento por pliegues, el levantamiento de bordes y la repetibilidad.
¿Qué es la impresión inversa sobre película BOPP?
La imagen se imprime en la cara interna de una película transparente, generalmente en orientación invertida durante la producción, y luego se lamina hacia adentro para que el gráfico final se vea correctamente a través de la película. Esta película protege la tinta del contacto directo.
¿Cómo se debe aprobar el color de impresión?
Primero, apruebe la pila de material/película, luego una muestra o prueba adecuada, una muestra del proceso de producción, una bolsa dorada convertida y la primera muestra a granel bajo condiciones de visualización/medición definidas.
¿Qué defectos deben comprobar los compradores en el PP tejido laminado?
Compruebe el color/registro, arrugas, burbujas, túneles, curvatura, desprendimiento de bordes, unión del laminado, bloqueo, blanqueamiento de pliegues, rozaduras, posición de la imagen con respecto al fuelle y rendimiento del ciclo de carga final.
¿Qué archivos necesita una impresora de PP tejido?
Proporcione ilustraciones vectoriales de tamaño final, imágenes de alta resolución vinculadas, colores directos/de proceso con nombre, una capa separada de blanco/acabado, una línea de troquelado aprobada con zonas seguras y una matriz SKU que muestre la cantidad por diseño exacto.
Conclusión
El correcto Impresión de bolsas de PP tejidas La ruta comienza con la pila de capas y la superficie receptora. La flexografía directa es eficaz para trabajos repetitivos controlados; la laminación de película de huecograbado inverso admite programas de gran detalle y amplia cobertura; la serigrafía maneja gráficos puntuales locales seleccionados; y los sistemas digitales calificados pueden resolver requisitos más pequeños o más variables. Cada ruta aún necesita un diseño específico del proceso, jerarquía de color, prueba de adhesión/unión y una primera impresión a granel convertida. Bien especificado Bolsas de polipropileno tejido estampadas Por lo tanto, se compran como un sistema controlado de material y proceso, no como una carcasa impresa genérica.
Explorar Opciones de bolsas de compra personalizadas tejidas y reutilizablesPara obtener información específica sobre el abastecimiento de bolsas de compra, consulte la marco de selección de proveedores; para la evaluación de toda la empresa, consulte el Página de diligencia debida del fabricante principal.
Envía a LUCKYSTAR la estructura de tu bolsa, el diseño, la paleta de colores deseada y la cantidad por diseño para obtener un presupuesto de impresión.
Solicite una propuesta de impresión comparable sobre PP tejido.
Utilice un plano de apilamiento de capas, una especificación de bolsa terminada y una matriz de cantidad por SKU para poder comparar las suposiciones de la ruta.
Revisar Opciones de bolsas de compra personalizadas LUCKYSTAR, entonces Envía los detalles de tu proyecto a través del formulario de contacto o Enviar por correo electrónico un resumen del proyectoEl enlace del correo electrónico abre un borrador para que lo revises antes de enviarlo.
La asignación del sitio, la disposición de las capas, el tratamiento, el sistema de tinta/transferencia/laminado, el equipo, las herramientas, la muestra, el color, el rendimiento, las reclamaciones, la inspección, el precio, la cantidad mínima de pedido (MOQ), el embalaje, el cronograma y las condiciones de entrega están sujetos a la debida diligencia, las especificaciones y la confirmación por escrito.