Eine Einkaufstasche aus gewebtem Polypropylen kann wie eine einfache, zweifarbige Einkaufstasche oder eine hochwertige, fotorealistische Verkaufsverpackung aussehen. Obwohl beide Varianten aus derselben Polymerfamilie bestehen, unterscheiden sich die Druckverfahren, der Schichtaufbau und die Anforderungen an die kommerzielle Nutzung erheblich. Ein Kunde, der lediglich „Vollfarbdruck auf gewebtem PP“ anfordert, überlässt es dem Hersteller, zu raten, ob das Bild direkt auf beschichtetes Gewebe, auf eine Folie vor der Laminierung, auf eine fertige Tasche oder mit einem Kleinauflagen-Digitaldrucksystem gedruckt werden soll.
Dieser Leitfaden erklärt die wichtigsten Aspekte. Druckverfahren für gewebte PP-Einkaufstaschen Aus Marken- und Produktionssicht werden Direktflexografie, rückseitig bedruckte BOPP-Folie mit Laminierung, Direktsiebdruck sowie qualifizierte Digital- und Transferdruckverfahren verglichen. Ziel ist es, Handelsteams bei der Spezifizierung der Empfangsoberfläche, der Freigabe von Farbe und Passergenauigkeit sowie beim Vergleich von Angeboten für Produkte mit identischer Konstruktion zu unterstützen. Für eine materialübergreifende Einführung lesen Sie bitte zuerst vollständige Übersicht über den Aufdruck von EinkaufstaschenZur Entscheidung über den Basismaterial siehe Vergleich von gewebtem und nicht gewebtem PPDie
Beginnen Sie mit der Struktur, den Anforderungen und dem Artwork von LUCKYSTAR. Seite für individuelle EinkaufstaschenZur Lieferantenbewertung verwenden Sie bitte die Einkaufstaschen-Cluster-SäuleFür eine umfassendere Werksprüfung verwenden Sie bitte die Leitfaden für Hersteller von maßgefertigten TaschenDie
Sie planen eine Bestellung? Senden Sie eine Kurzbeschreibung für gewebtes PP-Druckmaterial und Lagenaufbau.Bitte geben Sie an, ob es sich um Basisband/Gewebe und Gewicht, Beschichtung, Folientyp/Stärke und Druckposition, Beutelkonstruktion, Grafik/Weißschicht/Deckkraft, Menge pro Artikelnummer, mögliche Routen, Farb-/Aussehensvorgaben, Haftungs-/Reib-/Biege-/Verbindungs-/Blockiertests, Muster, Verpackung, Bestimmungsort und gewünschtes Datum handelt.
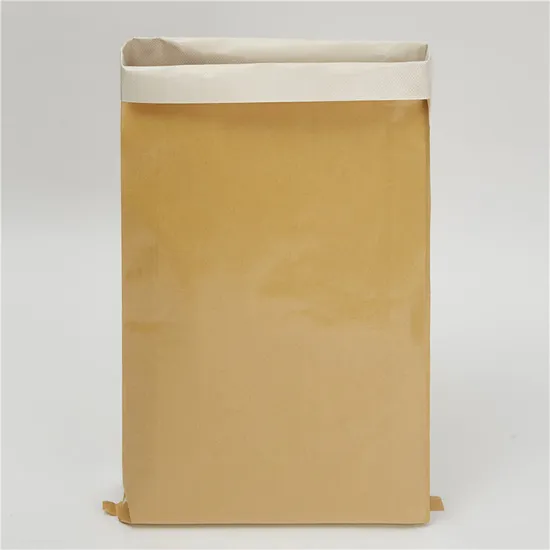
Ein echtes Produkt aus einem gewebten Papier-Kunststoff-Verbundmaterial von LUCKYSTARs Made-in-China-Shop. Es dient als nachvollziehbares Beispiel für ein gewebtes/Verbundmaterial und eine unbedruckte Platte – nicht als Behauptung, dass jede im Handel erhältliche gewebte PP-Tasche genau diesen Schichtaufbau verwendet.
Seitenrolle: Dieser technische Leitfaden beschreibt die Auswahl des Druckverfahrens für Einkaufstaschen aus gewebtem Polypropylen, einschließlich Flexodruck, Tiefdrucklaminierung, Siebdruck und geeigneter digitaler Arbeitsabläufe. Weltweiter Leitfaden für Hersteller von Einkaufstaschen für eine Lieferantenauswahlliste und die Kollektion individueller Einkaufstaschen für die Spezifikations- und Angebotsplanung.
1. Definieren Sie gewebtes PP, bevor Sie ein Druckverfahren auswählen.
Gewebtes PP-Gewebe besteht aus Polypropylenbändern, die in Kett- und Schussrichtung miteinander verflochten sind. In einer Einkaufstasche sorgt das Gewebe für die tragende Struktur, während eine Beschichtung oder Laminierung die Oberfläche verschließt, die Bedruckbarkeit verbessert und das Aussehen verändert. Die sichtbare Seite kann daher aus unbehandeltem Gewebeband, extrusionsbeschichtetem Gewebe, einer transparenten oder opaken, auf das Gewebe aufgebrachten Folie oder einer anderen dekorierten Schicht bestehen. Tintenhaftung und Bildauflösung hängen von der bedruckten Seite ab.
Eine Spezifikation wie „120 g/m² gewebtes PP“ ist unvollständig. Die angegebene Masse kann sich auf das Grundgewebe, das beschichtete Gewebe oder das gesamte Laminat beziehen. Fragen Sie nach dem Gewicht des Grundgewebes, der Bandkonstruktion, dem Gewicht der Beschichtung, dem Folientyp und der Folienstärke, der Druckseite, dem Laminierverfahren, der Nahttechnik und dem Gesamtgewicht des fertigen Produkts. So vermeiden Sie, dass ein Angebot für eine leichtere Oberfläche oder ein anderes Laminat künstlich günstig erscheint.
| Spezifikationsfeld | Was der Käufer angeben sollte | Warum es den Druck verändert | Genehmigungsnachweis |
|---|---|---|---|
| Grundgewebe | Polymer, Band-/Gewebebeschreibung, Flächengewicht, Farbe und Lieferantenartikel | Steuert Textur, Steifigkeit, Dehnung, Opazität und Konversionsreaktion | Signiertes Stoffmuster und Chargencode |
| Beschichtung | Beschichtungspolymer, ein- oder beidseitig, Nenngewicht und behandelte Druckoberfläche | Erzeugt die Direktdruckschnittstelle und beeinflusst Benetzung, Glanz und Nadellöcher. | Beschichtetes Muster plus Behandlungs-/Prozessprotokoll |
| Laminierfolie | BOPP-/andere Folie, klar oder opak, Stärke, Druckposition und Oberflächenbeschaffenheit | Bestimmt, ob der Abzug belichtet oder unter dem Film geschützt ist. | Schichtstapelzeichnung und geschältes/Querschnittsmuster |
| Geometrie der Tasche | Breite, Höhe, Zwickel, Boden, Griff, Naht und Faltkarte | Legt Wiederholungs-, Sicherheitsbereichs- und Druck-zu-Schnitt-/Griffregistrierung fest. | Produktionsschablone und genehmigtes umgewandeltes Muster |
| Endverwendung | Belastung, Wiederverwendung, Abrieb, Feuchtigkeit, Reinigung, Verpackung und Lagerbedingungen | Prüft die Haltbarkeit und Akzeptanz von Tinte/Laminat. | Vom Käufer genehmigter Leistungsplan |
2. Vier praktische Druckverfahren für gewebte PP-Einkaufstaschen
Oft wird über gewebte PP-Beutel so gesprochen, als ob das Bild direkt auf das Gewebe gedruckt wäre. Tatsächlich wird jedoch häufig eine hochauflösende Grafik für den Einzelhandel auf Folie gedruckt und anschließend auf das Gewebe laminiert. Der Direktdruck ist zwar weiterhin möglich, hat aber andere visuelle Grenzen. Die folgende Tabelle unterteilt die verschiedenen Verfahren vor dem Preisvergleich.
| Route | Best-Fit-Slip | Typischer Aufbau | Primäres Käuferrisiko |
|---|---|---|---|
| Direktflexographie | Wiederholende Spot-/Prozessgrafiken auf bedruckbarem, beschichtetem PP-Gewebe in großen Mengen | Platte pro Farbe, Aniloxwalze/Farbe, Oberflächenbehandlung, Bahn- und Trocknereinrichtung | Benetzung, Web-/Beschichtungsstruktur, Rapport-Schnitt-Register und Farbabweichung |
| Tiefdruck auf Film + Laminierung | Fotografische oder großflächige Grafiken mit stabilen, größeren Auflagen | Zylinder pro Separation, BOPP-Folie, Tinten, weiße Schicht, Laminierung und Konvertierung | Zylinderökonomie, Film-zu-Beutel-Register, Laminatverbindung und Blockierung |
| Direkter Siebdruck | Lokale ein- oder mehrfarbige Logos auf geeigneten Flächen oder fertigen Taschen | Sieb/Schablone, Farbe, Druckplatte/Vorrichtung, Rakel und Aushärtung | Ungleichmäßige Ablagerung, Opazität, Aushärtung, Faltenrisse und Platzierung |
| Qualifizierte digitale/direkte Überweisung | Muster, regionale Kunst, viele Designs oder kleinere Mengen | Preflight/RIP, Weiß-/Basisstrategie, Vorbehandlung oder Transfer und Aushärtung | Kompatibilität, Stückkosten, Haftung, Bandbildung und Wiederholgenauigkeit |
3. Direktdruck und Rückfilmdruck sind unterschiedliche Konstruktionen.
Beim Direktdruck wird die Tinte auf die freiliegende, beschichtete Gewebeoberfläche aufgebracht. Die Tinte muss diese Oberfläche benetzen, abriebfest sein und beim Falten der Tasche flexibel bleiben. Beim Rückseitenfilmdruck wird die Tinte auf die Rückseite einer transparenten Folie aufgetragen; die bedruckte Seite wird anschließend nach innen laminiert. Die Folie schützt das Bild vor direktem Abrieb, jedoch entsteht eine Verbindung zwischen Folie, Tinte, Klebstoff/Beschichtung und Gewebe, die dauerhaft haften muss.
Eine opake weiße Folie kann einen gleichmäßigen Hintergrund für Prozessfarben bilden. Mit einer transparenten Folie lässt sich eine kontrollierte Weißseparation hinter ausgewählten oder flächigen Bereichen drucken. Die weiße Schicht beeinflusst Farbe, Deckkraft, Kosten, Zylinderanzahl und Überfüllung. Sie sollte im Separationsplan berücksichtigt und nicht als unausgesprochene Annahme des Herstellers belassen werden.
| Baufrage | Direkt bedrucktes beschichtetes Gewebe | rückseitig bedruckte Laminatfolie | Genehmigungsfokus |
|---|---|---|---|
| Bildempfänger | Beschichtung auf gewebtem PP | Innenseite der transparenten/ausgewählten Folie | Identifizieren Sie das exakt behandelte Gesicht |
| Bildschutz | Die Tinte bleibt sichtbar | Die Folie schützt den Rückseitendruck vor direktem Kontakt | Reib- und Laminathaftungstests |
| Hintergrundfarbe | Die Farbe des Grundgewebes/der Beschichtung beeinflusst das Bild | Opake Folie oder bedrucktes Weiß können die Grafik isolieren. | Signiertes Körpermuster und weißer Plan |
| Visuelle Textur | Unregelmäßigkeiten im Gewebe/der Beschichtung können sichtbar bleiben. | Film ergibt normalerweise ein glatteres grafischeres Erscheinungsbild. | Vollbild-Testversion mit Vollton-, Farbverlaufs- und Detaildarstellung |
| Hauptausfall | Tintenablösung, Nadellöcher, Abrieb oder ungleichmäßige Deckkraft | Delamination, Faltenbildung, Tunnelbildung, Blockierung oder Registerverschiebung | Flexibilitäts-, Verpackungs- und Alterungsprüfungen der fertigen Beutel |
4. Direkter Flexodruck: effizient, wenn Oberfläche und Rapport stabil sind.
Im Flexodruckverfahren wird flüssige Farbe durch ein Aniloxsystem dosiert, auf erhabene Plattenbereiche übertragen und eine sich wiederholende Bahn gedruckt. Bei gewebtem PP wird der Direktflexodruck üblicherweise auf einer beschichteten oder anderweitig vorbereiteten Oberfläche und nicht auf einem unkontrollierten, offenen Gewebe angewendet. Er kann für sich wiederholende Motive wirtschaftlich sein, die Effizienz hängt jedoch von einer ausreichenden Anzahl an Druckwerken pro exaktem Design und einem stabilen Weiterverarbeitungsprozess ab.
Plattenverzug, Bahnspannung und Rapportlänge müssen mit der Schnitt-, Falten- und Nahtgeometrie des Beutels in Zusammenhang stehen. Ein korrekt auf einer Markierung auf der Rolle positioniertes Logo kann nach dem Schneiden und Konfektionieren dennoch in eine Falte wandern. Verwenden Sie Rapportmarkierungen oder andere vereinbarte Kontrollmaßnahmen und prüfen Sie den konfektionierten Beutel, nicht nur die bedruckte Bahn.
ISO 12647-6:2020 Diese Norm definiert den Datenaustausch, die farbmetrischen Ziele und die Verantwortlichkeiten für die Prozesssteuerung beim Vierfarben-Flexodruck, einschließlich flexibler Verpackungen. Sie wurde 2025 bestätigt und ist weiterhin gültig. Die Norm dient als nützliche Kommunikationsgrundlage; sie ersetzt jedoch nicht die anlagenspezifische Kennzeichnung der tatsächlichen PP-Gewebekonstruktion.
5. Tiefdruck-BOPP-Laminierung: der Einzelhandelsweg mit hoher Deckkraft
Beim Tiefdruck werden gravierte Zylinder zum Auftragen der Druckfarbe verwendet. Für gewebte PP-Einkaufstüten wird das Motiv üblicherweise spiegelverkehrt auf eine Folie gedruckt, bevor diese auf das Gewebe laminiert wird. Dieses Verfahren ermöglicht feine Prozessfarben, gleichmäßige Volltonflächen und eine hohe Deckkraft. Allerdings erfordert es auch einen Aufwand an Zylinder, Folie, Druckfarbe, Weiß, Laminierung und Bahnverarbeitung, der für jedes Design in ausreichender Menge geplant werden muss.
Die Marke sollte den kompletten Folienaufbau freigeben: Folientyp und -stärke, Druckfolge, Weißschicht, Klebstoff- oder Extrusionslaminierungsschnittstelle, Gewebeträger, Oberflächenveredelung und Gesamtgewicht. Bei Nachbestellungen ist die Eigentums- und Lagerhaltung der Zylinder zu klären. Es ist zu erfragen, ob für Nachbestellungen gelagerte Zylinder unverändert verwendet werden, ob beschädigte Zylinder erneut berechnet werden und wie mit überarbeiteten Druckvorlagen umgegangen wird.
Vergleichen Sie diesen Ansatz mit der direkten Bildschirmproduktion in LUCKYSTARs Entscheidungshilfe für Siebdruck/TiefdruckDie entscheidende Trennlinie verläuft nicht zwischen „Premium“ und „Billig“, sondern zwischen den Anforderungen an Grafik/Abdeckung, der Ebenenstruktur und der Menge, die jedes Setup wirtschaftlich machen.
6. Direkter Siebdruck: Starke lokale Merkmale mit zurückhaltendem Artwork
Im Siebdruckverfahren lässt sich ein Logo in deckenden Sonderfarben auf ein Stoffteil oder eine fertige Tasche aufbringen. Jede Farbe erfordert in der Regel ein separates Sieb, eine Ausrichtung und einen separaten Druck- und Aushärtungsvorgang. Das Verfahren eignet sich besonders, wenn die bedruckbare Fläche gut zugänglich ist und das Design keine Folienkaschierung oder einen durchgehenden Bahndruck erfordert.
Webstruktur, Beschichtungsabweichungen, Falten und Nahtdicke können den Rakeldruck und den Farbauftrag beeinflussen. Feine Rückseitenschrift kann sich ausfüllen, während Volltonschrift die Struktur oder Nadellöcher sichtbar machen kann. Bei dunklem Papierkörper kann eine deckende Farbe oder Grundierung erforderlich sein. Prüfen Sie die Haptik, den Glanz und die Flexibilität des fertigen Papiers, da ein sehr dicker Farbauftrag beim Stapeln vor vollständiger Aushärtung an einer Falte oder einem Block reißen kann.
Der Hersteller sollte angeben, ob der Siebdruck auf flach zugeschnittenen Stoffbahnen oder auf fertig montierten Beuteln erfolgt. Der Bedrucken von Stoffbahnen ermöglicht eine glattere Oberfläche, birgt jedoch vor dem Nähen ein Risiko der Versionskontrolle. Das Bedrucken fertiger Beutel reduziert das Risiko der Stoffbahnvermischung, kann aber durch Griffe, Seitenfalten und den Zugang zur Druckplatte eingeschränkt sein.
7. Digitaldruck und Transferverfahren: Nutzen Sie sie für das richtige Kleinauflagenproblem
Digitale Verfahren sind besonders vorteilhaft, wenn ein Käufer Prototypen, verschiedene regionale Designs, Personalisierung oder einen kleineren ersten Test benötigt. „Digital“ ist kein einheitliches Verfahren. Es kann beispielsweise bedeuten, auf eine Folie zu drucken, die später laminiert wird, qualifizierten UV-Flachbettdruck auf beschichtetem Material, ein herstellerspezifisches Transferverfahren oder ein anderes kontrolliertes System. Das Angebot sollte den Bildempfänger, die Tinten-/Toner-/Transferfamilie, die Weißstrategie und die Aushärtung benennen.
Direkt UV-gehärtete Tinte kann einen härteren Film als die flexible Beuteloberfläche bilden; prüfen Sie Faltrisse und Kantenablösungen. Ein Transfer kann Oberflächenstrukturen überbrücken oder sichtbare Kanten erzeugen. Wärmeunterstützte Verfahren dürfen PP, Beschichtung oder Laminat nicht verformen. Fordern Sie ein Muster unter Produktionsbedingungen an und vergleichen Sie die Kosten pro Design mit Digitaldruck vs. Siebdruck für Einkaufstaschen mit niedriger MindestbestellmengeDie
Entscheiden Sie sich nicht allein aufgrund einer geringen Bestellmenge für Digitaldruck. Ein einfaches, einfarbiges Motiv kann im Siebdruckverfahren stabiler sein. Umgekehrt kann bei zehn verschiedenen Vierfarbmotiven der Digitaldruck selbst bei einer größeren Bestellmenge vorteilhafter sein. Geben Sie die Stückzahl pro konkretem Design an.
8. Oberflächenenergie und Verunreinigungen entscheiden darüber, ob die Tinte haftet.
Polypropylen besitzt eine relativ geringe Oberflächenenergie, daher muss die Oberfläche üblicherweise vorbehandelt oder mit einer geeigneten Beschichtung/Grundierung versehen werden, um Benetzung und Haftung zu verbessern. Der Behandlungsgrad kann sich durch Lagerung verringern, und Gleitmittel, Staub oder Verunreinigungen durch unsachgemäße Handhabung können die Wirkung beeinträchtigen. Die bedruckte Seite, die Behandlungsmethode, das Zielobjekt, die Messmethode, die Tintenfamilie und die verstrichene Zeit sollten dokumentiert werden.
Anwendungsleitfaden für Druckanwendungen von Enercon Es wird erläutert, dass eine geringe Oberflächenenergie oder Verunreinigungen die Haftung der Druckfarbe beeinträchtigen können und dass die Corona-Behandlung beim Flexo-, Tief- und Digitaldruck auf Materialien wie PP und BOPP eingesetzt wird. Die Seite bekräftigt das Prinzip – es gibt keinen einheitlichen Dyn-Wert. Der Verarbeiter muss das Ziel für seine spezifische Folie/Beschichtung, Druckfarbe und Druckgeschwindigkeit qualifizieren.
| Kontrollvariable | Was es betrifft | Fehlersignal | Massendatensatz |
|---|---|---|---|
| Empfangenes Gesicht | Welche Beschichtung oder welcher Film trägt Tinte? | Falschseitiger Druck oder unerwartetes Erscheinungsbild | Rollenausrichtung, Artikel- und Seitenkennzeichnung |
| Oberflächenbehandlung | Gleichmäßige Verteilung der ausgewählten Tinte oder Haftschicht | Schlechte Benetzung, lokaler Auftrieb oder schwache Reibungsleistung | Methode, Ziel, Ergebnis, Zeit und Losgröße |
| Tintensystem | Farbe, Deckkraft, Flexibilität, Aushärtung und Haftung | Heben, reißen, kleben, riechen oder blockieren | Tintencharge, Mischung, Viskosität und Additive |
| Trocknung/Aushärtung | Endgültige Filmbildung und Restlösungsmittel/Feuchtigkeit | Ablösung, Verschmierung, Blockierung oder schwache Bindung | Geschwindigkeit, Temperatur, Luftstrom und Klimaanlage |
| Laminierungszustand | Verbindung und Erscheinungsbild von Folie und Gewebe | Falten, Blasen, Tunnel, Locken oder Abschälen | Druck, Temperatur, Spannung, Klebstoff/Beschichtung und Alter |
9. Bereiten Sie die Druckvorlage für den eigentlichen Druck vor und legen Sie die Lagen übereinander.
Eine visuell freigegebene PDF-Datei ist keine Produktionstrennung. Bitte liefern Sie Vektorlogos, verknüpfte hochauflösende Rasterbilder, benannte Sonderfarben, Prozessbilder, Weiß- und Deckfarben, eine Platzierungsdatei in Originalgröße und eine Artikelnummernmatrix. Bitten Sie die beauftragte Druckerei, Ihnen die prozessspezifischen Grenzwerte für Positiv-/Negativschrift, Linienbreite, Überfüllung, Tonwertumfang und Gesamtfarbdeckung mitzuteilen.
Für den Negativdruck ist eine spiegelverkehrte Vorlage im Filmdruckverfahren erforderlich. Die Marke sollte jedoch üblicherweise das endgültige Erscheinungsbild für die rechte Seite überprüfen. Weiße Farbe kann zwar als letztes Druckelement im Druckprozess verwendet werden, erscheint aber im fertigen Laminat hinter der Farbe. Erstellen Sie eine eindeutig benannte Weißseparation und definieren Sie den Farbabstand (auch als „Spread“ bezeichnet). Verwenden Sie kein weißes Rechteck, das ohne Ihre Zustimmung in der Druckvorstufe hinzugefügt wurde.
Nutzen Sie LUCKYSTARs Leitfaden zur Erstellung von Grafiken und Stanzformen zum Markieren von Zwickeln, Seitennähten, Bodenfalten, Griffstellen, Naht-/Verklebungszonen und Sicherheitsbereichen.
| Kunstwerk | Direktes Flexo-/Siebdruckproblem | Bedenken bezüglich des Tiefdruckverfahrens | Beweise vor der Werkzeugausstattung |
|---|---|---|---|
| Spot-Logo | Opazität, Ablagerung, Falle und Beschichtungstextur | Spotzylinder oder Prozesssimulation plus weißer Hintergrund | Produktionssubstratabzug/Abstrich |
| Feinschrift/Regeln | Platten-/Siebgewinn, Füllmaterial und Web-/Beschichtungsunterbrechung | Zylindergravur, Rückdruckfehler und Laminatverzerrung | Vollständiger, detaillierter Beweis |
| Fotografie | Direkte Textur- und Tonwertbegrenzungen können die Detailgenauigkeit verringern | Profil, Film-/Weißhintergrund und Prozesssequenz | Farbmanagement-Proof plus Druckprobe |
| Weiße Schicht | Unterbau kann mit einer Platte/einem Sieb, einer Falle und einem Handgriff versehen werden | Die Hintergrundfarbe Weiß steuert die Deckkraft und den Einfluss der Körperfarbe. | Separationsansicht und gedrucktes Deckkraftmuster |
| Zwickel | Wiederholungsschnitt und Nahtunterbrechung | Akkumulierter Ausrichtungsfehler vom Filmdruck bis zur Herstellung des fertigen Beutels | Geöffnete, konvertierte Probe um alle Paneele herum |
10. Für die Farbfreigabe ist eine Hierarchie erforderlich, nicht nur eine Pantone-Referenz.
Die Pantone-Farbbezeichnung beschreibt die gewünschte Farbwirkung, nicht das Aussehen eines fertigen PP-Gewebesäckes. Folientransparenz, Weißdruck, Körperfarbe, Glanz, Beschichtungsstruktur und Betrachtungsbedingungen beeinflussen die Farbe. Prüfen Sie den Materialaufbau (Substrat/Folie) vor der Beurteilung der endgültigen Farbe.
Für flexografische Verfahren, FIRST-Rahmenwerk der FTA Verknüpft Markenanforderungen, Design, Druckvorstufe, Bedruckstoffe und Druckprozesssteuerung. Die praktische Schlussfolgerung für Einkäufer: Definieren Sie eine physische Referenz und eine vereinbarte Mess-/Visualisierungsmethode, anstatt einen Screenshot weiterzuleiten.
Erstellen Sie die Freigabekette vom Materialmuster über den Farbabzug bzw. Farbproof, das Druck-/Prozessmuster und den verarbeiteten Goldbeutel bis hin zur ersten Serienfertigung. LUCKYSTAR's Farbfreigabe-Workflow verbindet diese Tore.
11. Die Tasche sollte schrittweise freigegeben werden, um verschiedene Risiken zu minimieren.
Ein digitales Layout bestätigt Inhalt und Platzierung, kann aber die Haftung nicht nachweisen. Eine bedruckte Folie beweist die Farbrichtung, aber nicht die Laminierverbindung. Eine laminierte Platte kann weder den Griffabstand noch die Passgenauigkeit der Falzlinien beweisen. Jedes Freigabemuster sollte eine klar definierte Frage beantworten.
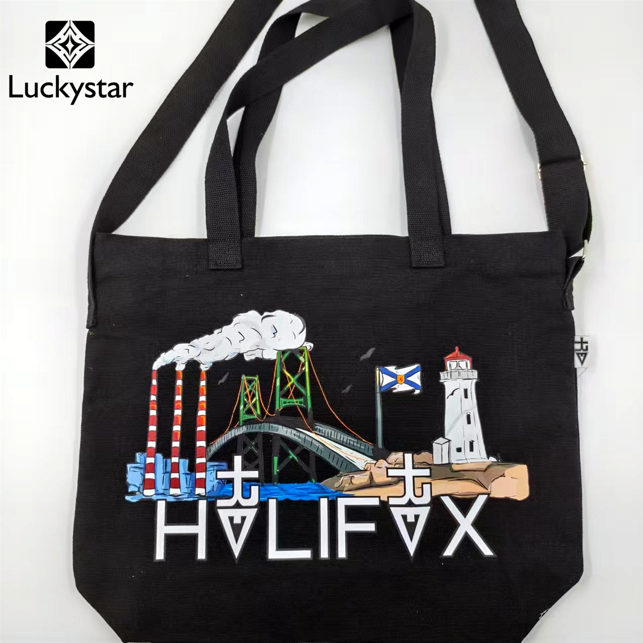
Eine echte bedruckte LUCKYSTAR-Einkaufstasche dient zur Veranschaulichung der komplexen Druckgrafik, der Farbdetails und des Henkelabstands. Sie wird nicht als Beweis für gewebtes PP-Material oder ein bestimmtes PP-Druckverfahren präsentiert.
| Genehmigungstor | Was es beweist | Was es nicht beweist | Entscheidung zur Freigabe |
|---|---|---|---|
| Digitales Layout | Kopieren, Ausrichtung, Abmessungen, Abstände und Sicherheitsbereiche | Physikalische Farbe, Weißdeckung, Haftung oder Laminatverbindung | Nur korrigierte Datei veröffentlichen |
| Farbabgleich | Farbrichtung, Deckkraft und Prozesserwartung | Letzte Webwiederholung, Konversion oder langfristige Stabilität | Einfrieren des Farbziels und des Betrachtungszustands |
| Druck im Produktionsprozess | Tatsächliche Platten-/Zylinder-/Bildschirm-/Digitalroute auf der vorgesehenen Vorderseite | Zusammenspiel von Zwickel, Naht, Griff und Verpackung | Druckzustand genehmigen |
| Laminiertes/konvertiertes Muster | Schichtaussehen, Verbindung, Platzierung, Falten und Beutelfunktion | Grobe Abweichungen, sofern nicht unter repräsentativen Einstellungen gearbeitet wird. | Unterschreiben und bewahren Sie den fertigen Referenzbeutel auf. |
| Massenware zuerst | Tatsächliche Materialien, Tinten, Werkzeuge, Leitung, Umwandlung und Verpackung | Spätere Abweichungen ohne prozessbegleitende Kontrollen | Genehmigen, korrigieren oder stoppen Sie den Lauf, bevor er fortgesetzt wird. |
Verwenden Sie die Arbeitsablauf für die Probenahme von Einkaufstaschen Eine visuelle Nachbildung, ein Prozessmuster und ein produktionsrepräsentatives Muster korrekt zu kennzeichnen.
12. Druck und Laminierung der fertigen Tasche prüfen.
Nach Ablauf der angegebenen Trocknungs-, Aushärtungs- und Konditionierungszeit prüfen. Anschließend den Beutel entlang der tatsächlichen Verpackungs- und Seitenfalten falten, befüllen, reiben und wiederholt öffnen. Ein glattes Panel kann die Prüfung bestehen, während das Bild an einer unteren Falte reißt oder sich die Laminierung an einer Naht ablöst.
| Überprüfen | Zweck | Warnschild | Stichprobenaufzeichnung |
|---|---|---|---|
| Visuell / Register | Farbe, Details, Nadellöcher, Streifen, Abstand und Druck-zu-Schnitt-Position | Das Bild wird in die Naht/Falte eingezeichnet oder ändert sich durch die Spur/Walze. | Rolle, Spur, Zeit, Bündel und Karton |
| Tintenhaftung | Grober Haftungsversagen der Siebe auf dem belichteten Druck | Ablösen oder Übertragen der Tinte nach vereinbarter Klebeband-/Reibmethode | Klebeband/Material, Verweildauer, Aktion und Akzeptanz |
| Trocken-/Feuchtreiben | Herausforderungen für die Oberfläche bei Handhabung und vorgegebener Feuchtigkeit | Übertragenes Pigment, Polierung oder sichtbarer Untergrund | Angewandte Kraft, Zyklenzahl, Stoff und Bewertung |
| Laminatverbindung | Prüft die Haftung der Folie nach der Konditionierung und Flexibilität | Randablösung, Tunnelbildung, Blasenbildung oder lokale Ablösung | Standort, Schälmethode, Alter und Umgebung |
| Blockieren / Paket halten | Prüft, ob sich die gestapelten Säcke nach Druck- und Temperatureinwirkung trennen. | Film- oder Druckreste, Flecken oder Glanzstellen | Packungsanzahl, Beladung, Temperatur, Dauer |
| Falt-/Ladezyklus | Verbindet die Dekoration mit dem tatsächlichen Zwickel und der Traglast | Rissbildung, Aufhellung, Delamination oder Nahtbeschädigung | Last, Zyklen, Faltlinie und Versagensregel |
Kombinieren Sie gedruckte Schecks mit dem Qualitätskontrollprotokoll für Einkaufstaschen abgeschlossen und die Leitfaden zum Testen wiederverwendbarer EinkaufstaschenDie
13. Gewebedruckfehler aus PP an der korrekten Schnittstelle diagnostizieren
Schwache oder fleckige direkte Farbe: Prüfen Sie vor dem blinden Erhöhen der Farbmenge die Empfangsbeschichtung, die Vorbehandlung, Verunreinigungen, die Aniloxwalze/Farbe, den Plattenabdruck und den Trockner. Drucklifte: Oberflächenbehandlungsalter, Tintenverträglichkeit, Aushärtung und Verunreinigungen durch unsachgemäße Handhabung prüfen. Feine umgekehrte Verschlussart: Überprüfen Sie die minimalen Merkmale, die Gewinnkompensation, die Falle und den Produktionsfingerabdruck erneut.
Das Bild ist scharf, aber die Farben verändern sich nach der Laminierung: Untersuchung von Film, weißer Trägerschicht, Klebstoff-/Extrusionsschicht, Druck, Temperatur und optischer Veränderung. Falten oder Tunnel entstehen: Spurenfilm und Gewebespannung, Anpressdruck, Temperatur, Gleichmäßigkeit der Beschichtung/des Klebstoffs und Konditionierung. Der korrekte Rollendruck ist auf dem Beutel falsch platziert: Wiederholungsmuster zum Zuschneiden, Zwickelbildung, Seitennaht, Bodenfalte und Griffbefestigung.
Taschenköpfe kleben in Kartons: Prüfen Sie Trocknung/Aushärtung, Restlösungsmittel/Feuchtigkeit, Folienbehandlung, Wickel-/Stapeltemperatur, Druck und Verpackungszeit. Akzeptieren Sie keine Notlösungen mit Pulver oder Trennmittel, es sei denn, diese sind hinsichtlich Aussehen, Geruch, Konformität und Endverwendung zugelassen.
14. Mindestbestellmenge und Kosten hängen von der Menge pro Grafik und Ebenenstapel ab.
Die Kosten für Flexodruck umfassen Druckplatten, Druckvorstufe und Bahnvorbereitung. Tiefdruck-Laminierungen beinhalten Zylinder, Folie, Farben, Weiß, Laminierung und Konvertierung. Beim Siebdruck kommen pro Farbe/Design ein Sieb und eine Einrichtung hinzu. Digitale Systeme reduzieren den Werkzeugaufwand, können aber höhere Kosten pro Quadratmeter oder Stück, einen höheren Weißverbrauch und einen höheren Handhabungsaufwand verursachen.
Eine Bestellung von 20.000 Beuteln, aufgeteilt in zehn verschiedene Designs, entspricht nicht einem einzigen Druckauftrag über 20.000 Stück. Bitte kalkulieren Sie jede Größe × Grundfarbe × Laminierung/Veredelung × Design × Druckverfahren separat. Werkzeugkosten, Einzeldruck, Folie, Laminierung, Weiterverarbeitung, Verpackung und Versand sind separat zu berechnen. Bitte geben Sie die Eigentums- und Wiederverwendungsbedingungen für Zylinder/Platten an.
Kann der Käufer Beutelgröße, Film und Hintergrund standardisieren und nur einen kleinen Bereich ändern, fragen Sie nach, ob die Designs Teile der Einrichtung gemeinsam nutzen können. Gehen Sie nicht davon aus, dass eine gemeinsame Nutzung möglich ist; die Druckerei muss Rapport, Druckbreite, Farbreihenfolge und Versionskontrolle bestätigen. Überprüfen Sie die Leitfaden zur Mindestbestellmenge und Zeitplanung vor der Veröffentlichung einer fragmentierten SKU-Matrix.
15. Nachhaltigkeitsangaben müssen die vollständige gedruckte Struktur beschreiben.
„Wiederverwendbar“, „gewebtes PP“ oder „Tinte auf Wasserbasis“ reichen allein nicht aus, um eine umfassende Umweltverträglichkeitsaussage zu begründen. Berücksichtigen Sie das Basispolymer, den Recyclinganteil, die Beschichtung, die BOPP-Folie, die Tinte, die weiße Schicht, den Klebstoff oder das Extrusionslaminat, die Griffe, die Nähte, das Ausschussmaterial, die Haltbarkeit und den tatsächlichen Sammel- und Recyclingweg im Zielmarkt.
Laminierte Beutel bieten zwar Haltbarkeit und Abwischbarkeit, die zusätzliche Folie und die Klebeverbindung können jedoch die Rückgewinnung beeinträchtigen. Direktbedruckte Beutel sind zwar einfacher, aber schlechte Haftung oder geringe Haltbarkeit können die Nutzungsdauer verkürzen. In den Produktinformationen sollte das nachgewiesene Merkmal hervorgehoben werden, anstatt ein nicht belegtes Label für „umweltfreundlichen Druck“ zu verwenden.
Grenze der Firmenansprüche: Die Angaben von LUCKYSTAR in diesem Abschnitt stellen eine Selbstbeschreibung des Herausgebers dar und sind keine Bestätigung durch Dritte, ISO/FTA-Zertifizierung, Druckereiakkreditierung, Laborergebnisse oder Zusicherungen hinsichtlich einer bestimmten Mindestbestellmenge, eines Preises, einer Farbe, einer Haftung, Haltbarkeit, Umweltverträglichkeit, Konformität oder eines Liefertermins. Bitte bestätigen Sie den Auftraggeber, die beauftragten Produktionsstätten für Klebeband/Weberei/Beschichtung/Folie/Druck/Laminierung/Weiterverarbeitung sowie etwaige Unteraufträge; den genauen Schichtaufbau, die Route, die Ausrüstung, die Werkzeuge, die Muster, die Tests, die Inspektion, die Verpackung und die Freigabebedingungen für die Bestellung.
16. Wie LUCKYSTAR seine Rezension des gewebten PP-Drucks beschreibt
LUCKYSTAR gibt an, dass sein Projektteam Direktflexografie, rückseitig bedruckte Folienkaschierung, Direktsiebdruck und qualifizierte Digital- oder Transferverfahren anhand einer festgelegten Spezifikation für gewebte PP-Einkaufstaschen vergleichen kann, vorbehaltlich der Spezifikation und schriftlichen Bestätigung. Die Überprüfung verknüpft die Bildempfangsschicht und den Druckprozess mit Artwork, Konvertierung, Validierung und kommerziellen Annahmen.
- Layer-Stack-Identität: Grundband/Gewebe und Gewicht, Beschichtungsseite/Art/Gewicht, Folienart/Stärke/Oberfläche, Weiß-/Hintergrundplan, Druckposition, Klebstoff- oder Extrusionsschicht und gesamte fertige Struktur.
- Routendefinition: Geben Sie an, ob die Tinte auf beschichtetes Gewebe aufgebracht, spiegelverkehrt unter die Folie gedruckt, im Siebdruckverfahren auf ein Panel/eine fertige Tasche gedruckt oder mittels eines definierten digitalen/Transfer-Workflows aufgetragen wird.
- Vorabprüfung der Kunstwerke: Rückgabe prozessspezifischer Trennungen, Wiederholung, Weißschicht, Fang, Mindestdetail, Tonwertumfang, Sicherheitszonen für Falten/Griffe und Druck-zu-Schnitt-Toleranzen.
- Physische Genehmigung: separate Siebdruckvorlage, Produktionsmaterial-Ausdruck, bedruckte Bahn/Folie, laminiertes/Konvertierungsmuster, aufbewahrter fertiger Beutel und erste Charge.
- Annahmeplan: Definition von Farb-/Deckkraft-/Glanz-/Texturprüfungen, Haftung, Abriebfestigkeit, Biege-/Faltfestigkeit, Laminierverbindung, Blockfestigkeit, Registerhaltigkeit und Komplettbeutelprüfungen mit Konditionierungs- und Abnahmeregeln.
- Vergleichbares Zitat: separate Mindestmengen für Material/Folie, Platten oder Zylinder/Siebe, Änderungen an Artwork/SKU, Weiß/Hintergrund, Laminierung, Muster, Abfall, Werkzeugbesitz, Verpackung, Ersatzprodukte und Nachbestellungskontrollen.
Überprüfen Sie die Öffentlichkeit Sortiment an individuell gestaltbaren Einkaufstaschen, Die Vergleich von gewebtem und nicht gewebtem PP und die Druckroutenübersicht. Dann Bitte senden Sie eine Lagenstapelzeichnung, die Spezifikation des fertigen Beutels, das Artwork und eine Mengen-nach-Artikelnummer-Matrix für ein routenspezifisches Angebot.Die
17. Erstellen Sie ein Angebotsformular, anhand dessen Fabriken die Preise einheitlich berechnen können.
| Eingabegruppe | Angaben | Die Entscheidung war betroffen |
|---|---|---|
| Beutelkonstruktion | Fertigmaße, Zwickel, Boden, Naht, Griff, Verstärkung und Belastung | Definiert Druckbereich, Wiederholung und Konversionsrisiko |
| Materialstapel | Grundgewebegewicht, Beschichtung, Folientyp/-stärke, Druckposition, Ausrüstung und Gesamtgewicht | Erstellt vergleichbare Angebote und identifiziert den Bildempfänger |
| Kunstwerk | Dateien in Endgröße, Farben, Prozess-/Spotplan, Weißschicht, Deckungsgrad und bedruckte Seiten | Bestimmt Prozess, Werkzeuge, Zylinder-/Plattenanzahl und Grenzwerte |
| SKU-Matrix | Einheiten für jede Kombination aus Größe, Substratfarbe, Folie, Grafik, Oberfläche und Markt | Zeigt die tatsächliche Lauflänge und die Anzahl der Produktwechsel an. |
| Aussehen | Farbreferenz, Deckkraft, Glanz/Matt, Textur und Platzierungstoleranz | Schafft ein messbares und visuelles Zustimmungsziel |
| Leistung | Reibung, Flexibilität, Belastung, Feuchtigkeit, Packungshalt, Reinigungs- und Konformitätsanforderungen | Erstellt den korrekten Tinten-/Laminat- und Testplan |
| Geschäftsbedingungen | Stichprobenumfang, Werkzeugverantwortung, Mengentoleranz, Verpackungsschema, Handelsbedingungen und Frist | Schützt Preisvergleiche und Nachbestellungen |
Häufig gestellte Fragen von Käufern zum Thema gewebter PP-Druck
Welches ist das beste Druckverfahren für gewebte PP-Einkaufstaschen?
Die Antwort hängt von der Druckvorlage, dem Druckmotiv, der Veredelung und der Auflage ab. Direktflexodruck eignet sich für sich wiederholende Grafiken auf kontrolliert bedruckbaren Oberflächen; rückseitig bedruckte Folienkaschierung eignet sich für detaillierte Vollflächige Drucke bei größeren, stabilen Auflagen; Siebdruck eignet sich für lokale Logos; qualifizierte Digitaldruckverfahren eignen sich für ausgewählte Klein- oder Mehrdesign-Aufträge.
Können gewebte PP-Säcke direkt bedruckt werden?
Ja, normalerweise auf einer geeigneten beschichteten oder behandelten Oberfläche mit einer qualifizierten Tinte/einem qualifizierten Verfahren. Eine unstrukturierte oder unkontrollierte Gewebestruktur schränkt die Benetzung und Detailwiedergabe ein. Prüfen Sie die genaue Empfängerschicht und testen Sie Haftung, Abriebfestigkeit und Flexibilität nach der Verarbeitung.
Warum sind viele gewebte Fototaschen aus PP laminiert?
Eine glatte Folie kann feine, spiegelverkehrt gedruckte Grafiken übertragen und die Tinte nach der Laminierung schützen. Dieses Verfahren kann die Bildglätte und -deckung verbessern, erfordert jedoch zusätzliche Folien, Zylinder, Klebevorgänge und Kontrollen zur Vermeidung von Delamination/Blockierung.
Ist Flexodruck oder Tiefdruck günstiger?
Die Antwort hängt von der Druckvorlage, dem Deckungsgrad, der Farbanzahl, der Folie/Laminierung und der Auflage pro Design ab. Flexodruck hat oft einen geringeren Werkzeugaufwand als Tiefdruck; Tiefdruck kann sich bei langen, stabilen Folienauflagen mit hohem Deckungsgrad als wirtschaftlich erweisen. Vergleichen Sie die gesamten Gesamtkosten bei gleichem Stapel.
Ist Siebdruck auf laminierten PP-Gewebesäcken möglich?
Es kann nach Vorbehandlung und Qualifizierung der Tinte auf einem kompatiblen, belichteten Film/einer Beschichtung funktionieren, ist aber möglicherweise nicht der effizienteste Weg. Haftung, Deckkraft, Flexibilität, Blockierbarkeit und Aushärtung sollten auf der exakt fertigen Oberfläche getestet werden.
Kann der Digitaldruck für gewebte PP-Säcke mit niedrigen Mindestbestellmengen verwendet werden?
Ja, mittels ausgewählter Filme, Direkt- oder Transferverfahren, wobei „digital“ jedoch explizit benannt und qualifiziert werden muss. Vor der Massenproduktion sind Weißabgleich, Farbe, Oberflächenverträglichkeit, Knickbildung, Kantenablösung und Wiederholbarkeit zu prüfen.
Was ist Rückwärtsdruck auf BOPP-Folie?
Das Bild wird auf die Innenseite einer transparenten Folie gedruckt, üblicherweise spiegelverkehrt während der Produktion, und anschließend nach innen laminiert, sodass die fertige Grafik durch die Folie hindurch korrekt lesbar ist. Die Folie schützt die Tinte vor direktem Kontakt.
Wie sollte die Druckfarbe freigegeben werden?
Zuerst den Material-/Filmstapel genehmigen, dann einen geeigneten Abzug oder Proof, ein Muster aus dem Produktionsprozess, einen umgewandelten Goldbeutel und die erste Charge unter definierten Betrachtungs-/Messbedingungen.
Auf welche Mängel sollten Käufer bei laminiertem gewebtem PP achten?
Prüfen Sie Farbe/Register, Falten, Blasen, Tunnelbildung, Wölbung, Ablösung an den Kanten, Laminierhaftung, Blockbildung, Faltenaufhellung, Abrieb, Position des Bildes an der Falz und die Leistungsfähigkeit im Lastzyklus.
Welche Dateien benötigt ein gewebter PP-Drucker?
Bitte liefern Sie Vektorgrafiken in endgültiger Größe, verknüpfte hochauflösende Bilder, benannte Sonder-/Prozessfarben, eine separate Weiß-/Oberflächenschicht, eine genehmigte Stanzform mit Sicherheitszonen und eine SKU-Matrix, die die Menge pro exaktem Design angibt.
Abschluss
Die korrekte Bedruckung von gewebten PP-Säcken Der Produktionsprozess beginnt mit dem Lagenaufbau und der Trägeroberfläche. Direktflexografie eignet sich für kontrolliert wiederkehrende Arbeiten; Tiefdruckkaschierung unterstützt detailreiche, großflächige Programme; Siebdruck eignet sich für ausgewählte lokale Grafiken; und qualifizierte Digitaldrucksysteme können kleinere oder variablere Anforderungen erfüllen. Jeder Produktionsprozess erfordert weiterhin prozessspezifische Druckvorlagen, eine Farbhierarchie, Haftungs-/Verbundtests und einen ersten, verarbeiteten Druckauftrag. Gut spezifizierte Bedruckte gewebte Polypropylenbeutel werden daher als kontrolliertes Material-plus-Prozess-System erworben, nicht als generische gedruckte Hülle.
Erkunden individuell gewebte und wiederverwendbare EinkaufstaschenoptionenInformationen zur Beschaffung von Einkaufstaschen finden Sie unter Rahmen für die LieferantenauswahlFür eine unternehmensweite Bewertung konsultieren Sie bitte die Hauptseite der HerstellerprüfungDie
Senden Sie LUCKYSTAR Ihre Taschenstruktur, Ihr Artwork, die gewünschte Farbgebung und die Menge pro Design, um ein Angebot für die Druckroute zu erhalten.
Fordern Sie ein vergleichbares Angebot für gewebten PP-Druck an.
Verwenden Sie eine Lagenstapelzeichnung, eine Spezifikation für fertige Beutel und eine Mengen-nach-Artikelnummer-Matrix, damit die Routenannahmen verglichen werden können.
Rezension LUCKYSTAR-Einkaufstaschen-Optionen, Dann Senden Sie uns Ihre Projektdetails über das Kontaktformular oder Senden Sie eine Projektbeschreibung per E-Mail.Der E-Mail-Link öffnet einen Entwurf zur Überprüfung vor dem Versand.
Standortzuweisung, Schichtaufbau, Behandlung, Tinten-/Transfer-/Laminiersystem, Ausrüstung, Werkzeuge, Muster, Farbe, Leistung, Reklamationen, Inspektion, Preis, Mindestbestellmenge, Verpackung, Zeitplan und Freigabebedingungen unterliegen der Sorgfaltsprüfung, Spezifikation und schriftlichen Bestätigung.