Zwei Vlies-Einkaufstaschen können dasselbe Polypropylengewebe verwenden und sich dennoch wie unterschiedliche Produkte verhalten. Lassen Sie die Bahn frei und die Tasche hat eine weiche, matte, textilähnliche Oberfläche, die sich für direktes Branding und kompakte Verpackung eignet. Wenn Sie eine Folie oder Beschichtung hinzufügen, kann die Oberfläche glatter, steifer, grafischer und leichter abwischbar werden – aber das Laminat schafft auch neue Schnittstellen, die Falten bilden, blockieren, abrieben oder sich lösen können.
In diesem Leitfaden werden laminierte vs. unlaminierte Vliesbeutel als Vergleich kompletter Oberflächen- und Konstruktionssysteme behandelt. Es erklärt, was Käufer angeben müssen, welche Behauptungen Beweise erfordern und warum eine vollständig konvertierte Tasche – und nicht ein flaches Muster – die endgültige Wahl bestätigen muss.
Verfügbare Formate finden Sie auf der Produktseite für individuelle Einkaufstaschen von LUCKYSTAR. Verwenden Sie für die Werksqualifizierung diesen Materialleitfaden zusammen mit So wählen Sie einen Hersteller für individuelle Einkaufstaschen aus und dem umfassenderen Leitfaden für den Hersteller von individuellen Einkaufstaschen.
Planen Sie eine Bestellung? Senden eine Beschreibung zum Vergleich von Oberflächensystemen. Geben Sie die Basisbahn, den vorgesehenen Korb/die beabsichtigte Ladung, die Abmessungen, das Bildmaterial und die Abdeckung, die Präferenz für blankes/beschichtetes Material/die Folie, die Menge nach Größe/Farbe/Bildmaterial/Finish, die Pflege oder den Wasseranspruch, Tests, die Verpackung, den Bestimmungsort und das erforderliche Datum an.
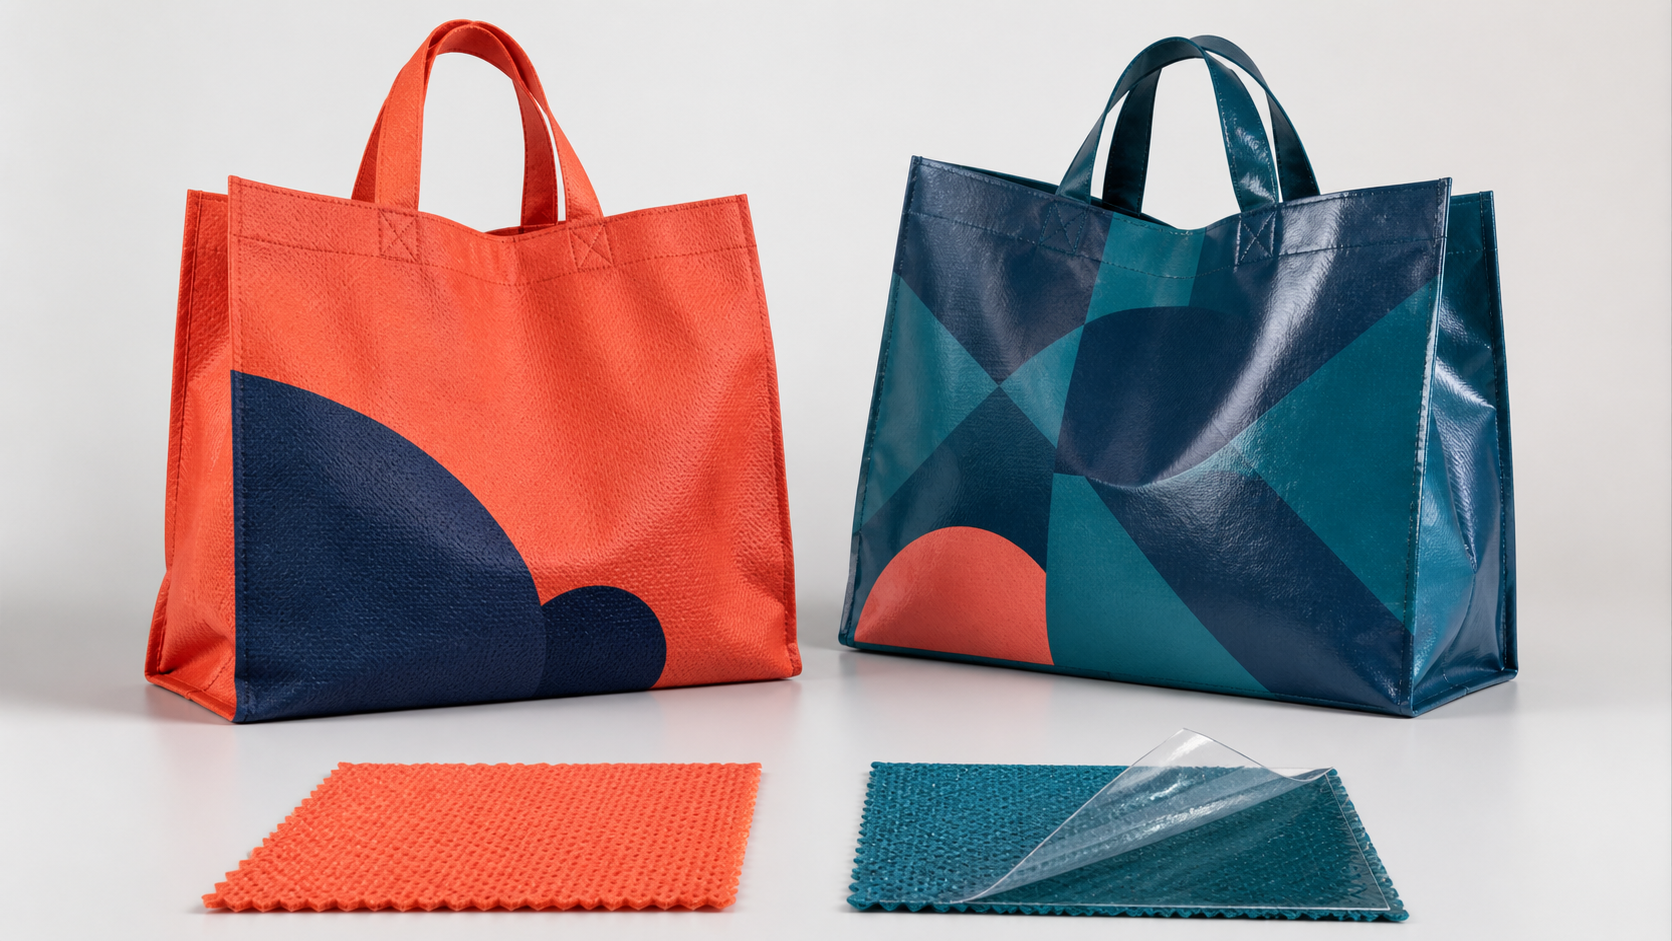
Das Basisweb kann ähnlich sein; Die hinzugefügte Oberflächenschicht ändert Aussehen, Konvertierung und Fehlermodi.
| Kauffrage | Unlaminierter Vliesstoff | Laminierter Vliesstoff | Genehmigungsfokus |
|---|---|---|---|
| Gewünschte Hand und Optik | Weiche, matte, sichtbare Klebepunkttextur | Glatter, strukturierter; Glanz, Matt oder Textur hängen vom Film ab | Physikalische Oberflächenreferenz unter Einzelhandelsbeleuchtung |
| Kunstwerk | Oft am besten für einfache direkte Markierungen und mäßige Abdeckung | Kann vollständige Abdeckung, Farbverläufe oder fotografische gedruckte Filmgrafiken unterstützen | Produktionssubstrat-Proof plus konvertierte Registrierungskarte |
| Oberflächenfeuchtigkeit | Offenes Netz kann Feuchtigkeit durch Poren und Grenzflächen aufnehmen | Folienbeschichtete Platten können der Oberflächenbenetzung widerstehen; Kanten und Verbindungen bleiben erhalten | Anspruchsspezifische Panel- und Fertigbeutel-Belichtung |
| Reinigung | Sanfte Spot- oder Wischmethode nur nach Validierung | Häufig einfacher abzuwischen, aber Reiniger kann Druck, Glanz und Haftung beeinträchtigen. | Definierte Reiniger-, Wiederholungs-, Trocknungs- und Nachreinigungsfunktion |
| Verpacken | Normalerweise kompakt; Sehen Sie sich Druckübertragung und Bahnrillen an | Kann mehr Würfel belegen; Uhrenblockierung, Abrieb und Faltenaufhellung | Produktionsfalt- und Packkartontest |
| Kommerzielle Route | Weniger Oberflächenoperationen können für einfache Programme geeignet sein | Foliendruck, Laminierung und Konditionierung führen zu Auflagenbeschränkungen | MOQ nach Motiv × Größe × Körperbau, nicht Gesamtbestellung allein |
1. Bei der Laminierung handelt es sich um ein Schichtsystem, nicht um eine Qualitätsstufe
Ein Vliesstoff ist kein gewebter Stoff mit fehlenden Fäden. ISO 9092:2026 definiert Vliesstoffe und liefert eine Terminologie, die sie von anderen Materialien unterscheidet. Bei herkömmlichen Spinnvlies-Einkaufstaschen aus Polypropylen werden Filamente zu einem Netz gelegt und erhalten durch die Bindung strukturelle Integrität. Die auf der Oberfläche sichtbaren kleinen geprägten Punkte sind Teil dieser Webarchitektur.
„Laminiert“ fügt eine weitere Frage hinzu: Was genau wird an der Bahn befestigt, auf welcher Seite, mit welchem Verfahren und in welchem Aufbau? Die Antwort kann eine transparente Folie über dem Direktdruck, eine rückseitig bedruckte Folie, die mit der Bahn verbunden ist, eine durch Extrusion aufgebrachte Oberflächenbeschichtung oder eine zweiseitige dekorative Konstruktion sein. Folienpolymer, Tintenposition, Verbindungsschicht oder Klebstoff, Oberflächenbehandlung und Aushärtung/Konditionierung können unterschiedlich sein.
Daher handelt es sich bei den Worten laminiertes Vlies nicht um eine vollständige Kaufspezifikation. Ein glänzend bedrucktes Folienprodukt und eine dünne, klar beschichtete Werbetasche können das gleiche Etikett haben, weisen jedoch unterschiedliche Griffe, Grafiken, Verbindungen, Mindestmaße und Risiken auf.
2. Benennen Sie die genaue Oberflächenarchitektur
Die erste RFQ-Entscheidung ist nicht einfach eine Ja/Nein-Laminierung. Es handelt sich um die Schichtenarchitektur. Käufer sollten angeben, ob beide Seiten das gleiche Finish benötigen, ob sich das Motiv über oder unter der Folie befindet und ob freiliegendes Vlies auf der Innenseite oder im Zwickel akzeptabel ist. Eine einzige vage Zeile wie „PP-Vlies, laminiert“ überträgt diese Entscheidungen auf den Lieferanten und macht Angebote schwer vergleichbar.
| Oberflächenarchitektur | Was der Build bedeutet | Typischer Grund, darüber nachzudenken | Eindeutiges zu kontrollierendes Risiko |
|---|---|---|---|
| Nackte unlaminierte Bahn | Verklebtes Vlies bleibt die freiliegende Oberfläche; Das Bildmaterial wird direkt an der angegebenen Stelle angewendet | Matte Oberfläche, serienmäßige Gehäusefarben, einfaches Logo, kompakte Verpackung | Druckopazität/Reibung, Fussel, Oberflächenbehandlung und lokale dünne Zonen |
| Extrusionsbeschichtetes Vlies | Eine Polymerschicht wird direkt auf einer oder beiden Bahnflächen gebildet | Kontinuierliche Oberfläche, kontrollierte Endbearbeitung oder prozessspezifische Konvertierung | Ungleichmäßige Beschichtung, Nadellöcher, Hitzeeinwirkung, Kantenwellung und Beschichtungshaftung |
| Klare Folie über bedruckter Bahn | Direkt dekorierte Bahn erhält einen transparenten Schutzfilm | Behalten Sie die sichtbare Bahn/den Druck bei, während sich die Reinigungsfähigkeit oder der Glanz ändern | Versilberung, Blasen, optische Verzerrung und Druck-/Filmkompatibilität |
| Umgekehrt bedruckter Film + Bahn | Das Bildmaterial wird auf die Filmseite gedruckt, die im Verbund geschützt wird | Vollständige Abdeckung, hohe Farbdichte, Farbverläufe und sich wiederholende Muster | Falsche Druckausrichtung, Ausrichtungsabweichung, schwache Bindung und Falzaufhellung |
| Zweiseitig/spezielle Oberfläche | Verschiedene oder übereinstimmende Schichten bedecken beide Seiten, möglicherweise mit mattem oder geprägtem Finish | Fertiger Innenraum, stärkere Struktur oder erstklassige Präsentation | Höhere Steifigkeit/Masse, Dichtungsfenster, Würfel und Materialkomplexität |
Für jeden Optionsdatensatz: Grundzusammensetzung und Masse pro Fläche; Bahnbildung, Farbe und Richtung; Film-/Beschichtungszusammensetzung und Dicke oder Masse; ein- oder zweiseitige Anwendung; Tintenposition; Klebstoff- oder Extrusionsweg; Glanz/Textur; Gesamtaufbau; und Zielbindung. Fügen Sie dem Tech Pack ein kleines Diagramm hinzu. Der Tech Pack-Leitfaden für individuelle Einkaufstaschen erklärt, wie Sie diese Materialnotizen mit Feldern, Falten, Griffen und Grafikdaten verknüpfen.
3. Durch die Fertigungssequenz entstehen unterschiedliche Genehmigungstore
Eine unlaminierte Tasche kann von der Bahnfreigabe über die Oberflächenbehandlung, den Direktdruck, das Schneiden/Formen bis hin zum Zusammenfügen weitergehen. Ein laminierter Beutel mit bedruckter Folie umfasst zusätzlich Folienvorbereitung, Farbkontrolle, Bahnausrichtung, Laminierung, Konditionierung und Inspektion, bevor das Material verarbeitet werden kann. Ein frühzeitig entstandener Defekt kann sich bei jedem Plattenzuschnitt der betroffenen Rolle wiederholen.
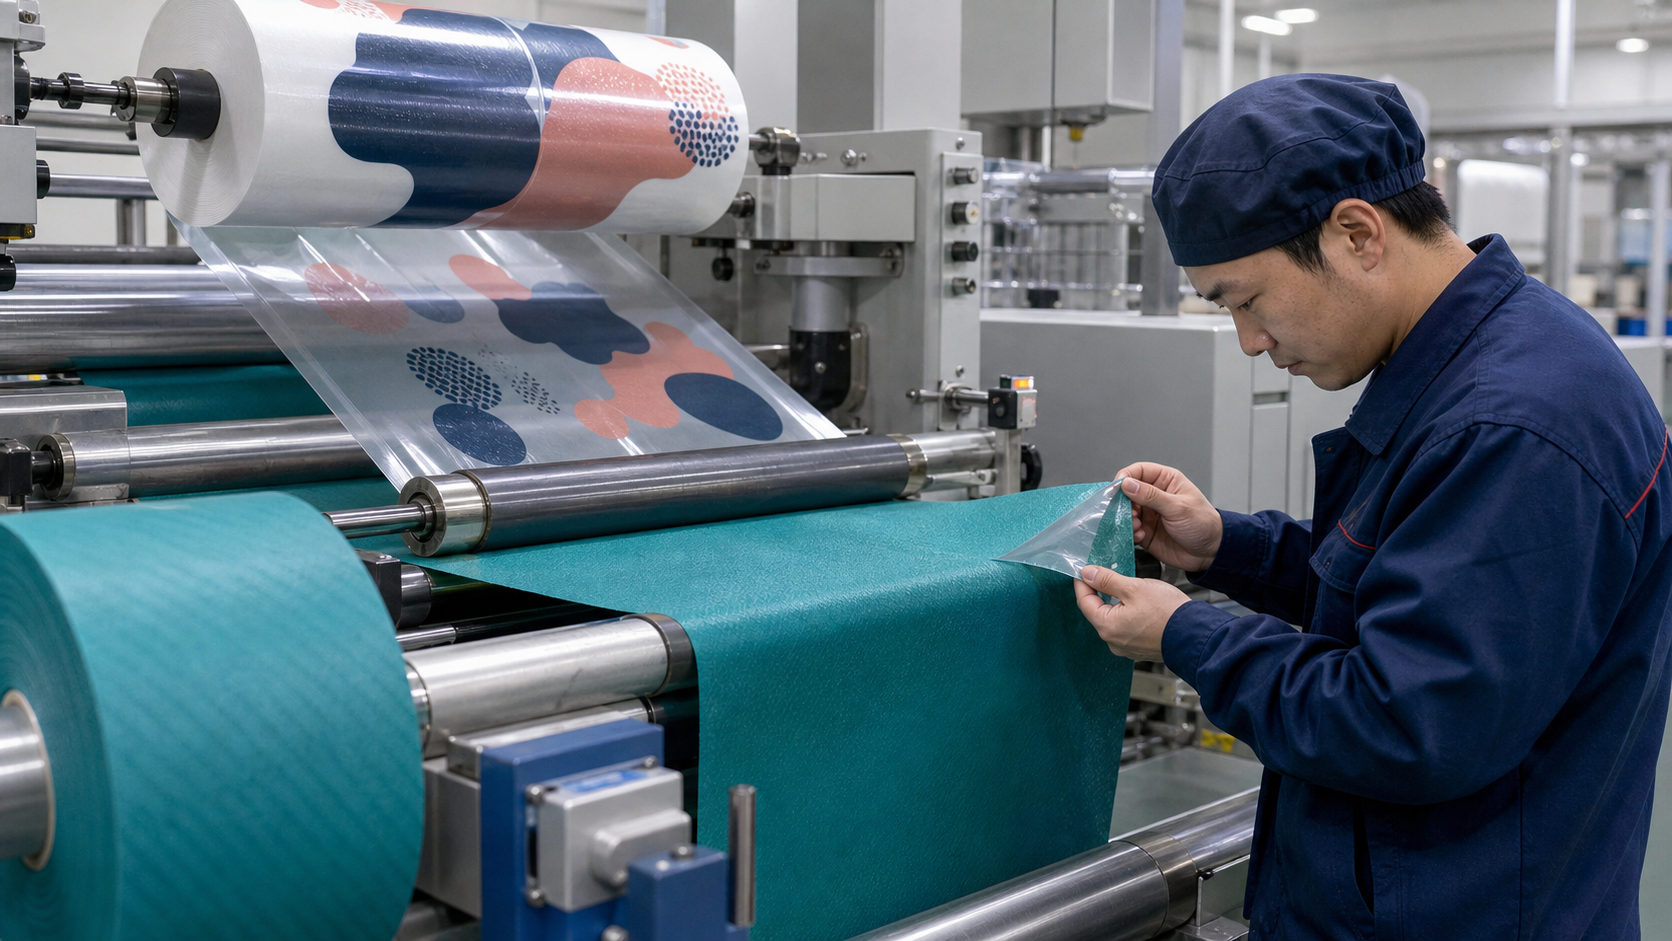
Bahnspannung, Registrierung, Walzenspaltbedingungen und saubere Oberflächen bestimmen, ob eine laminierte Rolle gleichmäßig verarbeitet wird.
| Bühne | Unlaminierte Route | Laminierte Route | Beweise freigeben |
|---|---|---|---|
| Basisweb | Formation, Masse, Farbe, Oberflächenbehandlung und Richtung genehmigen | Genehmigen Sie die gleichen Basiseingaben. sie bleiben unter der Folie tragfähig | Chargen-/Rollen-ID, repräsentatives Muster und vereinbarte Messwerte |
| Vorbereitung des Bildmaterials | Getrennte Direktdruck-Siebe/Platten und Farbabzug | Filmvorlage, Rapport, Druckseite, Farbreihenfolge und Laminatausrichtung | Signierter Proof, der an Substrat/Film und Tintensystem gebunden ist |
| Oberflächenoperation | Behandeln und drucken Sie die freigelegte Bahn bei Bedarf | Folie/Bahn ausrichten, Verbindungs-/Klebstoff- oder Extrusionsschicht auftragen, einklemmen und konditionieren | Zuerst für Bindung, Blasen, Locken, Register, Schattierung und Blockierung |
| Schneiden und formen | Rolle/Platten schneiden; Zwickel bilden; Halten Sie die Druck- und Bahnrichtung unter Kontrolle | Komposit anhand des Vorlagedatums schneiden; Falten ohne Rissbildung, Tunnelbildung oder Kantenabhebung. | Umgewandelte Platte und vollständig geformter Beutel, nicht nur flache Rolle |
| Join und Handles | Ultraschall-/Thermobindung oder Nähen innerhalb des zugelassenen Bahnfensters | Dichtung/Verklebung erneut validieren; Nähen/Binden kann entsprechend dem Filmverhalten ausgewählt werden | Verbindungsquerschnitt, Griffzug und Ergebnis der Gesamtbeutelbelastung |
| Auspacken | Kontrollieren Sie Tintenübertragung, Falten, Geruch und Griffverwicklungen | Kontrollieren Sie Blockieren, Abrieb, Faltenaufhellung, Kompression und Kantenverformung | Tatsächliche Bündel-/Kartonaufbewahrung, gefolgt von einer Rückgewinnungsinspektion |
Der durchgängige Custom Shopping Bag Manufacturing Process bietet den umfassenderen Rahmen vom Design bis zur Lieferung. Der entscheidende Unterschied besteht darin, dass das laminierte Material vor Beginn der Konvertierung stabil und freigegeben sein muss. Ein schöner Folienproof kann die Ausrichtung der Seitenfalten, Falten, Verbindungen oder das Gleichgewicht des fertigen Beutels nicht bestätigen.
4. Branding: einfacher Direktdruck im Vergleich zu einer gestalteten Folienoberfläche
Unlaminiertes Vlies ist oft eine praktische Leinwand für ein klares ein- oder zweifarbiges Logo. Allerdings kann die strukturierte Bahn feine Linien unterbrechen, die Deckkraft verringern und die Lage der Tinte auf hellen gegenüber dunklen Körperfarben verändern. Auch die Oberflächenenergie kann im Laufe der Lagerung abnehmen, daher sollte die Druckkompatibilität anhand des Produktionsmaterials überprüft und nicht anhand eines alten Musters angenommen werden.
Eine rückseitig bedruckte Folie kann einer laminierten Tasche eine dichte Farbe, kontinuierliche Muster und detaillierte Einzelhandelsgrafiken verleihen. Es ändert auch die künstlerische Aufgabe. Der Designer muss Falten, Seitenfalten, Bodenumschläge, Nahtzugaben und Griffbefestigungen auf einer konvertierten Karte platzieren. Ein Motiv, das auf einem flachen Rechteck zentriert aussieht, kann nach der Konvertierung in einem Zwickel verschwinden oder an einer Naht gespalten werden.
| Markenziel | Route, die oft passt | Was angeben soll | Was auf der Tasche genehmigt werden soll |
|---|---|---|---|
| Einfaches kontrastreiches Logo | Direktdruck auf unlaminierter Bahn | Tintensystem, Farbe, Größe, Position, Deckkraft und Reibeanforderungen | Kanten über Bindungstextur, Versatz, Farbton und Lagetoleranz |
| Feine Details oder kleine Schrift | Die Filmroute wird möglicherweise konsistenter reproduziert. Bestätigen Sie die Mindestzeile/den Mindesttyp | Endgültige Vektor-/Rasteranforderungen und Betrachtungsabstand | Lesbarkeit nach dem Laminieren, Falten und der Handhabung im Einzelhandel |
| Fotografisch/vollständige Berichterstattung | Umkehrbedruckte Folie auf Bahn laminiert | Filmfinish, Druckseite, Wiederholung, Farbreferenz und Farbdeckung | Farbe, Registrierung, Glätte und keine eingeschlossenen Verunreinigungen |
| Zwickel- oder Rundum-Design | Mapping-Film oder sorgfältig registrierte Direktpanels | Vorder-/Seiten-/Basisbezüge, sichere Zonen und Toleranzen an Verbindungen | Alle konvertierten Ansichten im geöffneten, flachen und geladenen Zustand |
| Mattes Premium-Erscheinungsbild | Nackte Bahn oder spezifiziertes Mattfolienlaminat | Physikalischer Glanz/Handgrenzwert; „matt“ allein ist subjektiv | Abrieb, Fingerabdrücke, Faltspuren und Farbe im Ladenlicht |
| Mehrere Artwork-SKUs | Vergleichen Sie direkte Setups mit Filmdruckminimum pro exaktem Bildmaterial | Menge nach Körperfarbe × Größe × Bildmaterial × Oberfläche | Separate signierte Referenz- und Packungsidentifikation für jede SKU |
5. Was sich durch die Laminierung ändert – und was sie nicht garantieren kann
Eine Laminierung verändert in der Regel die Haptik und das Biegeverhalten der Oberfläche stärker, als das Etikett der Basisbahn vermuten lässt. Ein dünner Film kann die Punktstruktur glätten und dem Panel mehr Fülle verleihen. Es kann auch Spannungen an scharfen Falten konzentrieren, eine sichtbare Aufhellung erzeugen und das Ultraschall- oder thermische Fügefenster verändern. Je nach Stapel kann es sein, dass sich die Folie anders als die Bahn dehnt und nach dem Biegen eine tunnelartige Trennung aufweist.
Bei einer nicht laminierten Tasche kann der Abrieb zu Fusseln, leichtem Polieren oder Abnutzung durch den Direktdruck führen. Bei einem laminierten Beutel kann das sichtbare Problem ein Folienabrieb, eine Glanzveränderung, ein Kratzer, ein Abheben der Kanten oder ein Verbindungsfehler sein. Keines von beiden ist allgemein haltbarer; Die relevante Frage ist, welche Oberfläche während des tatsächlichen Handhabungs-, Verpackungs- und Wiederverwendungszyklus des Käufers akzeptabel bleibt.
Griffe übertragen die Last weiterhin auf den Vliesstoffkörper. Ein Laminat kann eine gewisse lokale Kraft verteilen oder eine Platte versteifen, aber es ersetzt nicht einen angemessenen Befestigungsfleck, eine angemessene Naht-/Verbindungsbreite oder einen ausgewogenen Zwickel. Wenn die Folie den Wärmefluss oder die Ultraschallenergie beeinträchtigt, kann das einfache Kopieren der Einstellungen von der blanken Bahn zu einer schwachen Verbindung oder einer spröden verbrannten Kante führen.
| Bedingung verwenden | Unlaminierte Antwort zur Überprüfung | Laminierte Antwort zur Überprüfung | Anspruchssichere Beweise |
|---|---|---|---|
| Regenspritzer/Nässezähler | Bahnbenetzung, Flüssigkeitsdurchgang, Druckauslauf/-übertragung, Naht oder Bindung | Einsatzleisten plus Einstieg oben, am Rand, am Nadelloch, am Zwickel und am Griff | Definierte Expositions-, Dauer- und Passkriterien für den fertigen Beutel |
| Wischreinigung | Flaum, Farb-/Tintenübertragung, Gezeitenmarkierung und Bahnverzerrung | Glanzveränderung, Trübung, Reinigerangriff, Kantenabhebung und Delaminierung | Benannter Reiniger/Verdünnung, Wiederholungen, Trocknung und Nachreinigungsladung |
| Wiederholtes Falten | Knickerinnerung, Schäden an der Klebestelle und Risse beim Direktdruck | Filmaufhellung, Risse, Tunnelbildung, Bindungsverlust und dauerhafte Lockenbildung | Spezifizierte Faltgeometrie/-zyklen und visuelle/Funktionsbegrenzung |
| Abrieb auf Theke/Karton | Fusselbildung, Ausdünnung, Tintenabrieb und Farbveränderung | Abrieb, Kratzer, Druckbelichtung und Glanzschwankungen | Material-/Oberflächenreibung plus tatsächlicher gepackter Verteilungsversuch |
| Geladener Transport | Webverlängerung, Kerbwachstum, Verbindung/Naht und Griffpatch | Gleicher Lastpfad plus Laminatbelastung an Falten und Befestigungen | Progressiver statischer/zyklischer Fertigbeuteltest; Datensatzfehlermodus |
| Warm komprimierter Speicher | Druckablage, Geruch, Faltenbildung und Blockierung durch Tinte/Zusatzstoffe | Filmblockierung, Druckübertragung, Wellung und Bindungsänderung | Vereinbarter Packzustand, Wiederherstellungszeit und Inspektion |
ISO 1420:2016 beschreibt Methoden für den Wasserdurchdringungswiderstand von gummi- oder kunststoffbeschichteten Stoffen unter hydrostatischem Druck. Sein Anwendungsbereich kann bei der Bewertung eines geeigneten laminierten Materials hilfreich sein, ein kompetentes Labor muss jedoch bestätigen, ob der spezifische Verbundstoff für die Methode geeignet ist. Das Ergebnis ersetzt nicht einen Expositionstest am fertigen Beutel.
Bezeichnen Sie keine der beiden Routen ohne Validierung als maschinenwaschbar. Hitze, Bewegung und Trocknung können sich auf Klebepunkte, Direkttinte, Laminat, Klebe-/Bindeschicht, Nähgarn, Griffe, Einsätze und Form auswirken. Eine sorgfältig definierte Abwischanweisung ist oft vertretbarer.
6. Testen Sie den Lagenverbund, die umgeformten Schnittstellen und den kompletten Beutel
Gute Tests folgen dem Fehlermechanismus. Für die Grundbahn befasst sich ISO 9073-3:2023 mit der Streifenzugfestigkeit und -dehnung für Vliesstoffe, während ISO 9073-4:2021 die Trapezreißfestigkeit behandelt. Mit diesen Methoden kann die Bahn charakterisiert werden, sie beweisen jedoch nicht die Griffretention oder die Beutelkapazität.
Für einen anwendbaren beschichteten oder laminierten Verbundstoff legt ISO 2411:2024 ein Beschichtungs-Haftverfahren fest. ISO 5981:2007 bewertet den Widerstand gegen kombiniertes Scheren, Biegen und Reiben, und ISO 5470-1:2016 beschreibt eine Taber-Abriebmethode für beschichtete Stoffe. Dabei handelt es sich um Methodenkandidaten, nicht um automatische Anforderungen für jede Einkaufstasche. Bestätigen Sie Umfang, Probenvorbereitung, Konditionierung, Richtung, Endpunkt und Käufergrenze mit einem qualifizierten Labor.
Tests mit fertigen Beuteln sollten den Ladepfad im Einzelhandel reproduzieren. Verwenden Sie den vorgesehenen Korb – gegebenenfalls auch für unhandliche oder starre Produkte – und heben Sie ihn dann an, tragen Sie ihn, schwenken Sie ihn, stellen Sie ihn ab und wiederholen Sie den Vorgang unter definierten Bedingungen. Notieren Sie, ob der fortschreitende Schaden in der Bahn, der Laminatkante, der Falte, der Verbindung/Naht, dem Griff oder dem Flicken beginnt. Der Leitfaden zum Testen wiederverwendbarer Einkaufstaschen hilft dabei, den beabsichtigten Gebrauch in ein risikobasiertes Protokoll umzuwandeln.
| Qualitätstor | Prüft auf nicht laminierte Bahn | Zusätzliche Prüfungen für Laminat | Entscheidung / Aufzeichnung |
|---|---|---|---|
| Eingehende Rolle | Zusammensetzungsnachweis, Masse, Formation, Löcher, Farbton, Kontamination, Behandlung | Film-/Beschichtungsaufbau, Seite, Glanz, Wellung, Bindung, Blasen und Blockierung | Genehmigen/Quarantänieren nach Rollen und Beibehalten von Mustern/Messwerten |
| Zuerst drucken oder laminieren | Deckkraft, Kante, Position, Reiben, Offset und Körper-Farb-Interaktion | Farbe/Register, Ausrichtung, Versilberung, Falten, Tunnel und eingeschlossene Partikel | Signierter Erster, gebunden an Maschine, Material, Tinte/Film und Zeit |
| Konditionierte Zusammensetzung | Nicht anwendbar über die definierte Druckaushärtung/Haltbarkeit hinaus | Adhäsions-/Abziehverhalten, Flex, Blockierung, Curl und Kantenstabilität nach dem Halten | Komposit vor dem Massenschneiden freigeben |
| Schneiden und formen | Richtung, Größe, gestanzte Ecken, Zwickel, Druck- und Patch-Position | Grafikkarte, Faltenaufhellung, Rissbildung, Kantenabhebung und Filmschäden | Erstes vollständig konvertiertes Stück plus Inline-Frequenz |
| Verbinden / behandeln | Breite/Kontinuität der Bindung, Hitzeschaden oder genähte Naht, Befestigungsgeometrie | Neu validiertes Energie-/Wärmefenster, Filmverschiebung, Nadel-/Schnittstellenschaden | Destruktives Schnittstellenbeispiel und Fehlermodus-Datensatz |
| Fertig gestellte und gepackte Tasche | Abmessungen, Aussehen, statische/zyklische Belastung, Druckabrieb und Erholung | Alle Basisprüfungen plus Abrieb, Biegung, Delaminierung, Blockierung und Kartonkompression | Chargenfreigabe ist an Probenplan, Mängel, Ergebnisse und Kartons gebunden |
Die Checkliste zur Qualitätskontrolle von benutzerdefinierten Einkaufstaschen bietet einen umfassenderen Rahmen für die Bemusterung und Freigabe. Fügen Sie Fotos hinzu, die Blasen von eingeschlossener Verunreinigung, Kantenanhebung von einer Schnittkante, absichtlich matte Textur von Abrieb und Faltenaufhellung von einem tatsächlichen Riss unterscheiden.
7. Die Laminierung verändert MOQ, Kosten und den kritischen Pfad
Ein einfaches, nicht laminiertes Programm kann den Filmdruck und die Einrichtung der Laminierung vermeiden, insbesondere wenn eine Standardkörperfarbe und ein begrenztes direktes Logo den Anforderungen entsprechen. Dies kann die Prozessschritte verkürzen und kleine Bildaufteilungen einfacher machen. Es garantiert nicht den niedrigsten Stückpreis: Bahnmasse, Farbe, Druck, Beutelgeometrie, Griff, Verbindung, Bestellgröße und Fabrikroute sind immer noch wichtig.
Laminierte Programme fügen Variablen hinzu, die Lieferanten einplanen und erfüllen müssen. Dazu können Folienwerkzeug/-einrichtung, Farbdeckung, Folienminimum, Laminierungsbreite/-lauf, Klebstoff- oder Extrusionsbedingungen, Aushärtung/Konditionierung, Verbundinspektion, Druckvorlagenregistrierung durch Schneiden und zusätzlicher Schutz beim Verpacken gehören. Eine hohe grafische Abdeckung kann auch die Farbe und den Aufwand für die Oberflächeninspektion verändern.
Fragen Sie nach der Mindestbestellmenge pro ausführbarer Kombination – nicht nach einer Gesamtmenge für die Gesamtbestellung. Wenn ein Auftrag drei Größen, vier Designs und zwei Ausführungen enthält, plant die Fabrik möglicherweise 24 Produktionskombinationen. Der Leitfaden MOQ und Produktionszeit für Einkaufstaschen erklärt, wie sich Setup und SKU-Fragmentierung auf den kritischen Pfad auswirken. Im Preisleitfaden für Einkaufstaschen 2026 sind die Kosten für Einrichtung, Einheit, Inspektion, Verpackung und Lieferung getrennt.
8. Reduzieren Sie die Kosten, indem Sie die richtige Variable vereinfachen
Kostenplanung sollte die Einzelhandelsfunktion schützen. Wenn die Marke nur ein auffälliges Logo auf der Vorderseite benötigt, können bei einer unlaminierten Standard-Farbbahn mit Direktdruck Folie und Laminierung entfernt werden, ohne dass die Nutzleistung beeinträchtigt wird.Wenn die Kampagne auf flächendeckendem Bildmaterial basiert, kann es zu wiederholten Farbkorrekturen und Ausschuss führen, wenn man es auf eine texturierte, blanke Bahn aufträgt. Ein ausgereifter Weg zum Drucken von Filmen kann im Hinblick auf die Gesamtkosten die zuverlässigere Wahl sein.
Zu den weiteren nützlichen Hebeln gehören die Konsolidierung von Druckvorlagenversionen, die gemeinsame Nutzung einer Folienoberfläche, die Beibehaltung der Beutelabmessungen innerhalb effizienter Bahn-/Druckbreiten, die Vereinfachung der exakten Farbabstimmung, wo dies akzeptabel ist, die Gestaltung einer gemeinsamen Griff-/Befestigungsplattform und die Vermeidung eines zweiseitigen Laminats, es sei denn, die Innenoberfläche hat einen echten Zweck. Reduzieren Sie niemals die Masse der Grundbahn oder handhaben Sie die Verstärkung, bis die Lastpfadnachweise einen ausreichenden Spielraum zeigen.
Der Leitfaden zur Optimierung der Einkaufstaschenkosten zeigt, wie Sie diese Änderungen anhand von Risiko, Mustern und Gesamtlieferkosten durchführen können. Verwenden Sie den Musterentwicklungsprozess für Einkaufstaschen, um produktionsbezogene Oberflächenoptionen vor der Massenfreigabe zu vergleichen.
9. Recyclinganteil und Recyclingfähigkeit sind getrennte Entscheidungen
Ein laminierter Beutel kann aus einer Polypropylenbahn und einer Polypropylenfolie bestehen. Dies beweist jedoch nicht, dass das gesamte Produkt von den örtlichen Sammel- und Sortiersystemen akzeptiert wird. Die Farbe, die Klebe-/Verbindungsschicht, die Beschichtung, der Faden, das Gurtband, das Etikett, das Befestigungselement und die Einlage gehören alle zur Designprüfung. Wird in der Folie ein anderes Polymer verwendet, ändert sich die Materialkombination erneut. Fragen Sie den Lieferanten nach der genauen Stückliste, anstatt sich auf „PP-Beutel“ als Recyclingfähigkeitsaussage zu verlassen.
Recycelte Inhalte erfordern auch Nachweise über die Lieferkette. Die aktuellen GRS 5.0 und Übergangsinformationen von Textile Exchange beschreiben die Zertifizierungsanforderungen Dritter für recycelte Inhalte und die Produktkette. Bestätigen Sie die zutreffende Version, den Zertifikatsinhaber, die Gültigkeit und den Produktumfang, holen Sie dann ggf. Transaktionsnachweise auf Sendungsebene ein und genehmigen Sie die genaue Angabe/das Etikett für das Produktionsdatum und die beteiligten Unternehmen. Dieser Beweis allein beweist nicht die Recyclingfähigkeit, die Nutzungsdauer oder die geringere Umweltbelastung.
Kombinieren Sie keine unabhängigen Umweltaussagen. Recyclinganteil, Recyclingfähigkeit, sinnvolle Wiederverwendung, geringere Masse und geringere Auswirkungen sind unterschiedliche Vorschläge. Eine leichtere nackte Bahn hat nicht automatisch eine geringere Auswirkung, wenn sie den beabsichtigten Dienst nicht erfüllt. Ein langlebiges Laminat ist nicht automatisch nachhaltig, wenn sein Material-/Sammelanspruch nicht unterstützt wird.
10. Erstellen Sie eine Ausschreibung, die Angebote vergleichbar macht
Geben Sie jedem Lieferanten die gleiche beabsichtigte Last, Geometrie, Griffart, Grafik und Oberflächenziel. Anschließend müssen der Layer-Stack, die Verbindungsroute und die Annahmen deklariert werden. Daraus lässt sich erkennen, ob ein Angebot auf einer 75 g/m²-freien Papierbahn basiert, während ein anderes eine schwerere Basis plus bedruckte Folie, Bindung und Gurtband umfasst – Produkte, die niemals in die gleiche Spalte mit den Einzelpreisen hätten eingeordnet werden dürfen.
| RFQ-Feld | Mindestinformationen zum Senden | Lieferant muss zurückkommen | Häufige Mehrdeutigkeit entfernt |
|---|---|---|---|
| Einzelhandelsnutzung | Produkte/Warenkorb, Nenn- und Spitzenlast, Tragemodus, Wiederverwendung und Oberflächenbelichtung | Vorgeschlagener Bau- und Validierungsplan | „Heavy Duty“ ohne Lastpfad oder Test |
| Abmessungen / Struktur | Fertiges B × H × Zwickel, Öffnung, Verschluss, Griff/Tropfen, Befestigungen und Falten | Toleranz, Nutzvolumen und Konstruktionszeichnung | Flache Größe im Vergleich zur fertigen Nutzgröße |
| Basisweb | PP/Vlies-Anforderung, Farbe, Zielhand und Anspruchsbedarf | Zusammensetzung, Masse, Formation, Behandlung, Richtung und Herkunfts-/Chargenkontrolle | Gesamtwert des laminierten Quadratmeters, dargestellt als Basis-GSM |
| Oberflächenstapel | Unbeschichtet/beschichtet/Folie, ein-/zweiseitig, glänzend/matt, Druckposition und Innenbearbeitung | Folien-/Beschichtungstyp/Aufbau, Verbindungs-/Klebeweg, Gesamtaufbau und Verbindungsbasis | Alle Laminate werden als ein Material behandelt |
| Artwork/SKUs | Dateien, Farben, Abdeckung, sichere Zonen und Menge je nach exakter Größe/Farbe/Design/Finish | Druckroute, Einrichtung, Registrierungstoleranz und MOQ nach ausführbarer SKU | Gesamtbestellungsmenge, die fragmentierte Läufe verbirgt |
| Beweis / Lieferung | Test, Inspektion, Anspruch/Zertifikat, Verpackung, Bestimmungsort, Incoterm und erforderliches Datum | Eingeschlossener/ausgeschlossener Umfang, Probenpfad, kritischer Pfad, Kartondaten und Angebotsgültigkeit | Niedriger EXW-Stückpreis im Vergleich zum gelieferten, verifizierten Programm |
Für die Beschaffung aus China stimmen Sie die Materialstapel-, Muster-, Inspektions- und Versandaufzeichnungen ab, die unter So importieren Sie benutzerdefinierte Einkaufstaschen aus China beschrieben sind. Lassen Sie niemals zu, dass die Konditionierungs- und Umwandlungsmustertore aus einem laminierten Programm aufgrund einer Frachtfrist entfernt werden.
11. Welche Einkaufstasche aus Vliesstoff sollten Sie wählen?
Wählen Sie unlaminiertes Vlies, wenn:
- Ein weicher, matter Werbe-Look und einfaches direktes Branding passen zum Auftrag.
- Gering verpackte Massen und eine effiziente flache Verteilung sind wichtig.
- Die Oberfläche wird nicht als wasserdicht oder routinemäßig maschinenwaschbar beschrieben.
- Die ausgewählte Bahn, der Druck und die Verbindung durchlaufen die eigentliche Warenkorb- und Bearbeitungssequenz.
- Artwork-Versionen oder -Mengen rechtfertigen nicht den Weg zu gedruckten Filmen.
Wählen Sie laminiertes Vlies, wenn:
- Vollflächige Grafiken, fotografische Details oder eine glatte gebrandete Oberfläche stehen im Mittelpunkt des Programms.
- Eine strukturiertere Handoberfläche oder ein validiertes, abwischbares Bedienfeld ist nützlich.
- Die Bestellskala unterstützt Foliendruck, Laminierung und Einrichtung auf SKU-Ebene.
- Folie, Verklebung, Flex und umgeformte Verbindungen können für den vorgesehenen Einsatzzweck getestet werden.
- Der Packplan kann die Oberfläche vor Block-, Abrieb- und Faltenschäden schützen.
Wenn die eigentliche Entscheidung zwischen bandgewebtem PP und PP-Vliesstoff liegt – und nicht zwischen zwei Vlies-Ausführungen –, lesen Sie Einkaufstaschen aus gewebtem PP vs. PP-Vliesstoff. Es befasst sich mit den verschiedenen tragenden Architekturen, Konvertierungsrouten und Testlogiken.
Grenze des Unternehmensanspruchs: Bei den Angaben von LUCKYSTAR in diesem Abschnitt handelt es sich um eine Selbstbeschreibung des Herausgebers, nicht um eine Überprüfung durch Dritte, ein Laborergebnis, eine Zertifizierung oder Zusicherung, dass die Laminierung eine Tasche stärker, wasserdicht, waschbar, recycelbar, hochwertig, günstiger oder für den direkten Lebensmittelkontakt geeignet macht. Bestätigen Sie den Auftraggeber, den zugewiesenen Produktionsstandort und die Vergabe von Unteraufträgen. endgültige Basisbahn und Lagenstapel; Produktionsmuster; Verbindungs-/Griffkonstruktion; Kunstwerk; Anspruchsbeweise; aktuelle Tests und Grenzwerte; Verpackung; und Freigabebedingungen für jede Bestellung.
12. So beschreibt LUCKYSTAR seinen Vergleich von Vliesoberflächen
LUCKYSTAR gibt an, dass sein Projektteam Rohbahn-, Klarfilm- und bedruckte Filmrouten mit denselben Abmessungen, demselben Korb, derselben Druckvorlage, derselben SKU-Aufteilung und denselben Verpackungsanforderungen vergleichen kann, vorbehaltlich der Spezifikation und schriftlichen Bestätigung. In jedem Angebot können die Basisbahn, der Oberflächenstapel, der Druck, die Verbindung, die Handhabung der Befestigung und die Genehmigungstore angegeben werden, sodass der Käufer sehen kann, was der Preis abdeckt.
- Basisidentität: Zeichnen Sie Zusammensetzung, Masse, Formation, Farbe, Richtung und Oberflächenbehandlung auf, bevor Sie Schichten hinzufügen.
- Schichtenstapel: Identifizieren Sie Folie/Beschichtung, Druckseite, Verbindungs-/Klebstoff- oder Extrusionsweg, ein-/zweiseitige Abdeckung und Gesamtaufbau.
- Umgewandelte Druckvorlage: Genehmigen Sie Farbe, Wiederholung, Registrierung, sichere Zonen, Falten, Verbindungen und alle sichtbaren Platten auf dem Fertigteil Beutel.
- Schnittstellennachweise: Schichtbindung, Biegung, Abrieb, Blockierung, Abrieb, Nähte/Verbindungen, Griffbefestigung und vollständiger Lastweg bewerten.
- Verpackung: Falten, Kompression, Transfer, Blockierung, Kantenanhebung und Erholung nach einer produktionsrepräsentativen Kartonhaltung überprüfen.
- Ansprüche: Pflege, Wasser, Recyclinganteil, Recyclingfähigkeit und Lebensmittelkontakterklärungen durch separate Genehmigungen genehmigen Beweisspuren.
Sehen Sie sich die öffentlichen Optionen für individuelle Einkaufstaschen aus Vliesstoff an. Teams, die sich noch für Lieferanten qualifizieren, können den Auswahlleitfaden für Einkaufstaschenhersteller und den vollständigen Herstellerleitfaden verwenden. Dann senden Sie ein Briefing für klar getrennte laminierte und nicht laminierte Vorschläge.
Häufig gestellte Fragen
Sind laminierte Vliesbeutel stärker als unlaminierte Beutel?
Nicht automatisch. Die Laminierung kann die Steifigkeit und das Oberflächenverhalten verändern, die endgültige Festigkeit hängt jedoch immer noch von der Basisbahn, den Falten, Verbindungen, Zwickeln, Griffen und Befestigungen ab. Testen Sie beide Vorschläge mit demselben Warenkorb und denselben Fehlerkriterien.
Macht die Laminierung eine Einkaufstasche aus Vliesstoff wasserdicht?
Nein. Die laminierte Platte kann Oberflächenbenetzung widerstehen, während eine offene Oberseite, Nähte, Nadellöcher, Schnittkanten, Zwickel oder Griffbefestigungen Wasser zulassen. Verwenden Sie eine engere Aussage erst nach definierter Material- und Fertigbeutelprüfung.
Welche Oberfläche eignet sich besser für den Vollfarbdruck?
Ein rückseitig bedrucktes Folienlaminat eignet sich häufig für fotografische oder vollflächige Grafiken. Für einfachere Markierungen ist der Direktdruck auf blankes Vlies oft effizient. Die beste Route hängt von Detail, Abdeckung, Körperfarbe, Menge pro Kunstwerk und gewünschter Hand ab.
Können laminierte Vliesbeutel sauber abgewischt werden?
Oft lassen sie sich leichter abwischen als freiliegende Bahnen, aber der Reiniger kann Glanz, Tinte, Film- oder Laminatbindung beeinträchtigen. Genehmigen Sie den genauen Reiniger, die Verdünnung, die Wiederholungen und die Trocknungsmethode und überprüfen Sie dann das Aussehen und die Beladungsfunktion des Beutels.
Warum können laminierte Beutel eine höhere MOQ haben?
Das Programm erfordert möglicherweise die Einrichtung des Filmdrucks, eine Mindestfolienauflage, eine Laminierungsbreite/-auflage, eine Konditionierung und eine registrierte Konvertierung. MOQ wird normalerweise anhand der genauen Größe, des Motivs, der Karosserie und des Finishs und nicht anhand der Gesamtbestellung bestimmt.
Was verursacht Delaminierung?
Mögliche Ursachen sind inkompatible oder kontaminierte Oberflächen, unzureichende Behandlung, falsche Klebstoff-/Verbindungsschicht, schlechter Nip/Temperatur/Spannung, unzureichende Konditionierung, scharfe Faltungen, Hitze beim Fügen oder Altern. Diagnostizieren Sie die Fehlerschnittstelle, bevor Sie Einstellungen ändern.
Sind unlaminierte Vliesbeutel recycelbar?
Die Einfachheit des Materials mag hilfreich sein, aber die Sammlung und Sortierung vor Ort entscheidet über die praktische Akzeptanz. Zusammensetzung, Tinte, Faden, Griffe, Etiketten, Befestigungselemente und Verunreinigungen spielen eine Rolle. Erhalten Sie die genaue Materialliste und nutzen Sie zielspezifische Schadensmeldungen.
Welche Muster sollte ich genehmigen?
Genehmigen Sie ein Schichtstapel-Muster, einen Druckvorlagenachweis auf der Produktionsoberfläche, ein vollständig umgewandeltes Muster mit tatsächlichen Verbindungen und Griffen, das Belastungs-/Funktionsergebnis, das Reinigungs- oder Feuchtigkeitsergebnis, sofern beansprucht, und die endgültige Verpackungsreferenz. Eine flache Materialplatte reicht nicht aus.
Wählen Sie das Oberflächensystem, das dem Auftrag entspricht
Laminierung ist nützlich, wenn sie eine definierte Branding-, Oberflächen- oder Strukturanforderung erfüllt. Es ist unnötig komplex, wenn eine matte, direkt bedruckte Bahn bereits den Anforderungen des Einzelhandels entspricht. Halten Sie das beabsichtigte Warenkorb- und Markenergebnis konstant, vergleichen Sie deklarierte Layer-Stacks, genehmigen Sie konvertierte Muster und testen Sie die Schnittstellen, die am wahrscheinlichsten ausfallen.
Senden Sie LUCKYSTAR Ihre Abmessungen, den Produktkorb/die Ladung, das Motiv, die Menge nach SKU, die bevorzugte Verarbeitung/Verarbeitung, die Oberflächenbelichtung, die Verpackung und das gewünschte Datum über die Seite benutzerdefinierte Einkaufstaschen. Wir können klar getrennte unlaminierte und laminierte Optionen mit sichtbaren Annahmen zurückgeben.
Anfordern eines laminierten und unlaminierten Oberflächenvergleichs
Behalten Sie Größe, Warenkorb, Grafik, SKU bei Aufteilung, Ansprüche, Beweise, Verpackungs- und Liefergrenzen sind konsistent, sodass die beiden Vliessysteme fair verglichen werden können.
Sehen Sie sich die Optionen für individuelle Einkaufstaschen von LUCKYSTAR an und senden Sie Ihre Projektdetails über das Kontaktformular oder E-Mail eine Projektbeschreibung. Der E-Mail-Link öffnet einen Entwurf für Ihre Überprüfung, bevor Sie ihn senden.
Werkszuordnung, Basisbahn/Schichtstapel, Leistung, Wasser-/Pflege-/Lebensmittelkontakt- oder Umweltangaben, Zertifizierung, Muster, Tests, Inspektion, Preis, MOQ, Verpackung, Zeitplan und Freigabebedingungen unterliegen der Sorgfaltspflicht, Spezifikation und schriftlichen Bestätigung.