Deux sacs de courses transparents peuvent paraître identiques sur une photo d'un fournisseur et se comporter très différemment au moment du paiement. Un film peut conserver la forme d'une boîte croustillante mais se raidir après une livraison froide. Un autre peut sembler mou et bien rebondir tout en s'affaissant autour d'un large panier de vente au détail. L'un ou l'autre peut échouer si sa soudure, son bord lié, sa poignée ou sa méthode d'emballage ne conviennent pas à la qualité sélectionnée.
Ce guide Sacs de courses en PVC transparent et en TPU est une comparaison d'ingénierie et d'approvisionnement. Il ne classe pas les matériaux par tendance et ne déclare pas de gagnant permanent. Au lieu de cela, il montre comment comparer des qualités exactes de film dans la même épaisseur et la même construction de sac, puis valider la clarté, la flexibilité, le comportement à la déchirure, l'assemblage, la documentation chimique, les performances de charge et l'apparence emballée.
Explorez les formats transparents sur la page produit de sacs de courses personnalisés de LUCKYSTAR. Utilisez ce guide avec le Comment choisir un fabricant de sacs de courses personnalisés et le Guide du fabricant de sacs personnalisés plus large pour qualifier le convertisseur de film et l'itinéraire d'assemblage des sacs.
Vous planifiez une commande ? Envoyez un dossier de sac transparent spécifique au grade. Incluez l'utilisation et le marché, le contenu/chargement, la géométrie finie, la direction exacte de la qualité du PVC ou du TPU, l'épaisseur et la surface, la température et l'exposition au nettoyage, l'itinéraire d'assemblage et de manipulation, les illustrations, la portée des substances restreintes, la quantité par SKU, l'emballage, la destination et la date requise.
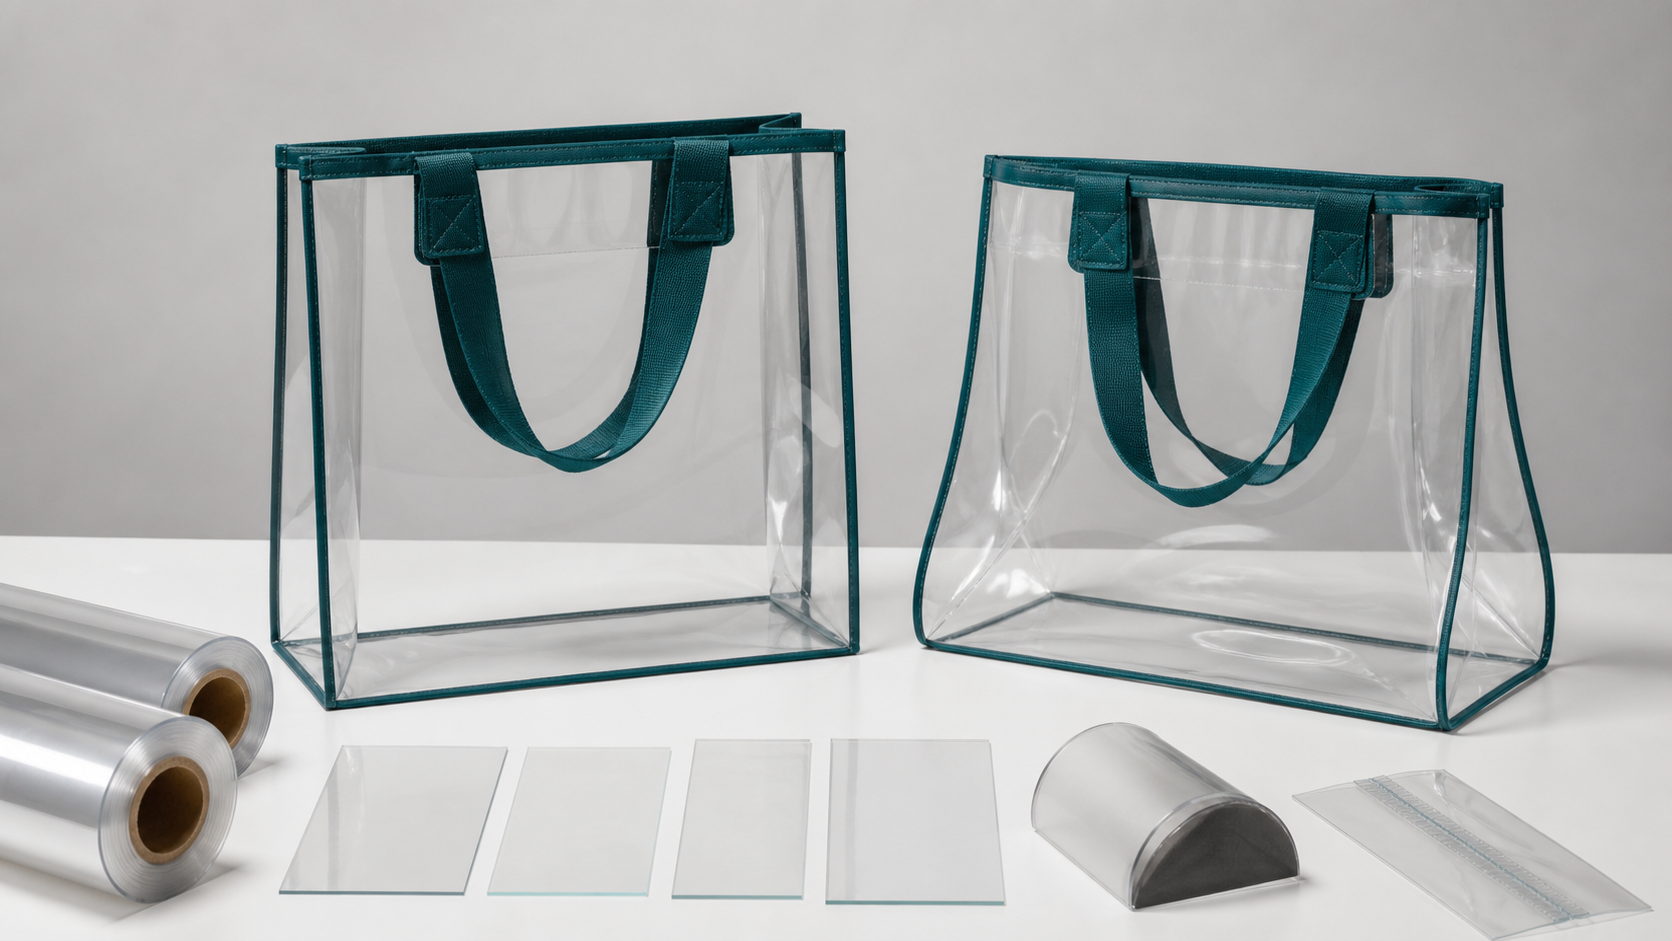
Comparez la même géométrie, la même garniture et la même épaisseur de sac avant d'attribuer une différence au PVC ou au TPU.
1. Comparez les qualités exactes des films, pas les noms des polymères
Le PVC flexible est une formulation : la résine PVC est combinée avec des composants plastifiants, stabilisants et de traitement pour atteindre une dureté, une clarté et un comportement de fabrication cibles. Différents packages de plastifiants et d'additifs peuvent modifier l'odeur, la flexibilité à basse température, le blocage, la migration, la compatibilité d'impression et le statut de substance restreinte.
Le TPU est également une famille plutôt qu'un seul film. La chimie du polyuréthane, sa dureté, l'extrusion du film, le traitement de surface et les additifs affectent la clarté, le jaunissement, la résistance à l'hydrolyse, l'élasticité et la réponse au soudage à la chaleur ou par radiofréquence. Les films TPU de type polyester et polyéther, par exemple, sont sélectionnés pour différentes expositions environnementales ; un acheteur devrait demander au producteur du film de nommer la qualité et ses limites d'utilisation prévue au lieu de supposer que chaque TPU partage un même profil de performance.
Ne comparez pas un film PVC souple de 0,25 mm avec une feuille de TPU rigide de 0,50 mm et concluez que le polymère est à l'origine de toutes les différences. Demandez une épaisseur nominale correspondante et une main cible similaire, puis évaluez le sac converti. Si la conception commerciale nécessite différentes épaisseurs pour atteindre la même fonction, enregistrez ces constructions destinées à la production et comparez l'utilisation totale des matériaux, l'assemblage, le volume de l'emballage et les performances.
| Dimension de décision | Itinéraire PVC souple | Route TPU | Comment décider |
|---|---|---|---|
| Forme et main | Peut varier de doux à relativement croustillant ; les sacs transparents structurés sont largement disponibles | De nombreuses qualités offrent une main plus douce, élastique ou semblable à du caoutchouc ; la fermeté varie encore | Approuver la dureté/main, la récupération à vide et la géométrie chargée sur des échantillons de sacs correspondants |
| Utilisation à basse température | La formulation contrôle le raidissement à froid et la flexion ; l'approbation générique à température ambiante est insuffisante | Certaines qualités sont sélectionnées pour leur bonne flexibilité à froid, mais la plage utilisable dépend de chaque qualité | Conditionner les sacs complets à la basse température déclarée, puis les plier et les charger rapidement |
| Abrasion et flexion | Peut convenir à une manipulation normale au détail lorsque la protection de la surface et de l'emballage est contrôlée | Souvent sélectionnés pour leurs performances répétées de flexion ou d'abrasion, en fonction de la qualité et de la surface | Utiliser la surface de contact réelle, le rayon de pliage, le cycle et les critères de clarté post-test |
| Rejoindre | Les itinéraires RF/haute fréquence, thermiques et cousus/reliés sont courants | Des qualités soudables existent, mais la température/fenêtre, l'outillage et le traitement de surface doivent être confirmés | Approuver les coupons de soudure/couture spécifiques au matériau et un joint porteur complet |
| Preuve de conformité | Le package de plastifiant et de stabilisateur nécessite un examen spécifique à la destination/utilisation | Le seul nom du TPU ne suppose pas qu'il est « sans phtalates », non toxique ou conforme. | Geler la nomenclature, le marché, le groupe d'utilisateurs et la portée des tests/rapports pour la commande exacte |
| Coût et approvisionnement | Bénéficie souvent de routes d'approvisionnement et de conversion matures | Le coût du film est souvent plus élevé, mais la qualité, l'épaisseur et le volume contrôlent l'écart | Normaliser le rendement utilisable, les rebuts, la vitesse de conversion, les tests, l'emballage et le transport, et pas seulement le prix du film |
2. Définir le travail d'achat avant de choisir le film
Un transporteur de stade ou d'événement, un client de plage, un sac de présentation de vente au détail et un fourre-tout de contrôle de sécurité partagent la visibilité mais pas le même risque. Indiquez ce qui se passe à l'intérieur, la masse maximale, les coins rigides, la température d'utilisation, la durée de transport, la réutilisation prévue, le nettoyage, le niveau d'intimité et la destination. Pour l'entrée sur le site, obtenez la politique actuelle en matière de sacs auprès du propriétaire du site ou de l'événement : la taille, le nombre de poches, la teinte, la marque et les règles de fermeture peuvent changer, et une affirmation générique « approuvé par le stade » n'est pas fiable.
Un film peut résister à l'eau de surface tandis que le sac fini admet de l'eau au niveau du dessus ouvert, de la fermeture éclair, des trous d'aiguille ou des soudures imparfaites. Décidez si l'exigence concerne le nettoyage par essuyage, la résistance aux éclaboussures, l'exposition temporaire à la pluie ou un niveau de protection contre l'eau vérifié. Ne qualifiez pas l'ensemble de l'acheteur d'étanche uniquement parce que le film PVC ou TPU n'est pas facilement perméable à l'eau liquide.
| Application d'achat | Exigence principale | Question sur le développement du PVC | Question de développement du TPU | Épreuve complète du sac |
|---|---|---|---|---|
| Lieu/transporteur de sécurité | Visibilité du contenu, taille exacte autorisée et disposition contrôlée des poches et de la marque | Le film sélectionné peut-il rester clair, carré et sans fissures grâce à une utilisation saisonnière ? | La note la plus douce s'affaissera-t-elle au-delà de l'enveloppe politique une fois chargée ? | Vérification de la politique actuelle du site, dimensions chargées et inspection visuelle |
| Cadeau au détail ou sac de présentation | Présentation optique, forme, soudures propres et disposition des produits | La structure justifie-t-elle le pli de la main et de l'emballage ? | Le film flexible préserve-t-il la forme de l'écran autour de l'insert ? | Echantillon d'emballage, maintien en rayon, éraflure/blocage et accès à l'ouverture |
| Acheteur plage/piscine | Manipulation d'objets mouillés, flexions répétées, contact avec un écran solaire/nettoyant et garniture résistante à la corrosion | Comment la formulation et l'impression réagissent-elles à la chaleur, au soleil et au contact chimique ? | Quelle qualité de TPU répond à l'hydrolyse, aux UV et à l'exposition aux produits chimiques ? | Tests de contact/flexion conditionnés ainsi que cycles de rinçage, de séchage et de chargement |
| Sac fourre-tout pour événements promotionnels | Chargement fiable à coût maîtrisé et visibilité des illustrations | Un film et une garniture de stock établis peuvent-ils répondre à la portée des preuves ? | Le coût du matériel supplémentaire génère-t-il un avantage mesurable pour l'utilisateur ? | Impression destinée à la production, traction de la poignée, cycle et récupération du carton |
| Sac à provisions réutilisable premium | Toucher, récupération, interfaces raffinées et apparence d'utilisation répétée | Une qualité de PVC souple appropriée peut-elle atteindre l'objectif de flexibilité et d'odeur souhaité ? | Le TPU sélectionné peut-il contrôler le jaunissement, l'affichage des rayures et la structure ? | Séquence répétée de remplissage/transport/pliage/nettoyage avec optique post-test |
3. Geler l'épaisseur, la dureté et la surface ensemble
L'épaisseur modifie la rigidité, le poids, le coût, l'énergie de soudage, l'encombrement des coins et la récupération du carton. La dureté modifie le comportement du drapé et du pli, même pour la même épaisseur. La finition de la surface change le collant, le blocage et la clarté perçue. Ces variables appartiennent à un seul ensemble d'approbations.
Spécifiez l'épaisseur et la tolérance nominales, ainsi que les emplacements d'échantillonnage sur le rouleau et les panneaux finis. ISO 4593:1993 reste d'actualité et décrit le balayage mécanique de l'épaisseur du film/de la feuille ; son champ d'application indique qu'il ne convient pas aux films gaufrés. La description « 0,3 mm » d'un fournisseur nécessite une méthode convenue, un pied/pression de l'instrument le cas échéant et une distribution réelle en vrac, et non une lecture sur un point central lisse.
La dureté doit indiquer la méthode, l'échelle, le conditionnement et la construction de l'échantillon. Un film de sac mince peut nécessiter des échantillons empilés ou un étalon manuel spécifique au fournisseur ; le laboratoire d'essai doit confirmer l'adéquation de la méthode. Conservez un échantillon de film scellé et un sac transformé, car la dureté numérique ne capture pas entièrement le bruit, le rebond, le blanchiment des plis ou la qualité perçue.
| Champ de spécification du film | Que déclarer | Pourquoi c'est important dans un sac de courses | Preuve d'approbation |
|---|---|---|---|
| Polymère/qualité | PVC ou TPU, qualité/code du fabricant, détails sur la résine/chimie pertinents pour l'utilisation | Connecte les performances et la conformité à une seule entrée reproductible | Données techniques, déclaration du fournisseur et lot en vrac étiqueté |
| Épaisseur | Nominale, tolérance, méthode d'essai et plan d'échantillonnage sur toute la largeur | Contrôle la structure, la soudure, la propagation des déchirures, le poids et le coût | Dérouler la carte et les lectures du panneau fini loin des jointures |
| Dureté / main | Méthode/échelle le cas échéant, conditionnement, construction d'échantillons et maître physique | Contrôle le drapé, la récupération, le confort de préhension et la sensation de froid | Données conditionnées et examen côte à côte du pliage/récupération du sac |
| Norme optique | Transmittance, voile, teinte/jaunissement, surface et configuration de visualisation | Détermine la visibilité de la sécurité et la présentation au détail | Données de l'instrument et modèle de lightbox par rapport au contenu réel |
| Surface / protection | Brillant/mat, anti-blocage ou traitement, liner de protection et étape de retrait | Influence la visibilité des rayures, le collage, la contamination de l'impression et des soudures | Support emballé, examen du décollage et essai de décoration/adhésion |
| Couleur/odeur | Référence incolore ou teintée, protocole d'odeur, conditionnement et timing | Les produits transparents exposent de petits changements de teinte et des odeurs emprisonnées | Comparaison des lots après conservation du carton scellé et période de ventilation |
| Additif/portée de la revendication | Objectif de substance restreinte, déclaration sur les plastifiants, stabilisants et allégations prévues | Le nom du polymère à lui seul ne prouve pas son adéquation juridique ou marketing | Déclarations au niveau de la nomenclature et rapports de tests spécifiques aux commandes/marchés |
4. Mesurez la clarté au lieu d'approuver une photo lumineuse
La transparence a plus d'une dimension. La transmission lumineuse totale décrit la quantité de lumière visible qui passe à travers ; la brume décrit la diffusion à grand angle qui donne à une vue un aspect trouble. La teinte, l'ondulation de la surface, les rayures, les soudures, les marques de pliage et les multiples couches superposées affectent la vue réelle de l'utilisateur.
ISO 13468-1:2019 couvre le facteur de transmission lumineuse totale pour les plastiques plans transparents et sensiblement incolores, y compris les films et les feuilles dans ses limites indiquées. ISO 14782:2021 couvre le voile en dessous de la plage de méthode spécifiée. Utilisez la même épaisseur, le même conditionnement, le même statut de film protecteur et la même face de mesure lorsque vous comparez des candidats.
Les données des instruments doivent être associées à une norme visuelle : visualisez le sac par rapport à un texte très contrasté, des étiquettes de produits représentatives et des couleurs de peau/vêtements sous un éclairage défini. Examinez un panneau, deux panneaux superposés, une soudure et un gousset plié. Un sac peut présenter un voile plat acceptable tandis que les coins convertis semblent troubles en raison de l'historique de chaleur, de la contamination ou du blanchiment sous contrainte.
5. Testez la flexion, le froid, la chaleur et le vieillissement pour le parcours réel
Les échantillons manuels à température ambiante masquent le comportement saisonnier. Conditionnez les sacs finis à la température de manipulation/stockage déclarée la plus basse, puis effectuez un pliage contrôlé, ouvrez le gousset et effectuez le test de charge avant que l'échantillon ne se réchauffe de manière significative. Répétez l'opération pour les conditions de stockage ou d'utilisation supérieures si la chaleur peut ramollir le film, augmenter le collant ou transférer l'impression.
La sélection du TPU peut nécessiter des questions spécifiques sur l'hydrolyse, l'humidité, les UV et le jaunissement ; La sélection du PVC peut nécessiter des questions spécifiques sur la migration des plastifiants, les fissures à froid, les odeurs et le blocage. Aucune des deux listes ne s’applique de la même manière à chaque niveau. Demandez au producteur du film ou au laboratoire compétent d'adapter les conditions de vieillissement à la chimie exacte et à l'exposition prévue.
ISO 4892-3:2024 spécifie les méthodes d'exposition aux UV fluorescents, à la chaleur et à l'eau pour les plastiques. Une exposition accélérée est une comparaison dans des conditions d'appareil définies, et non une promesse directe d'années en extérieur. Définissez ce qu'il faut mesurer par la suite : teinte/jaunissement, voile, changement de traction/déchirure, collant, fissuration, intégrité de la soudure, impression et chargement du sac fini.
6. Choisissez la voie de jonction avec le fournisseur de film et l'usine
Le film transparent peut être soudé, cousu avec une reliure, collé dans des détails sélectionnés ou combiné dans un hybride. La qualité du matériau doit être compatible avec l'équipement et les garnitures. « TPU soudable par RF » et « PVC adapté au soudage à haute fréquence » sont des déclarations de départ utiles, mais la production a encore besoin d'une fenêtre en matière de puissance, de temps, de pression, de refroidissement et de géométrie des électrodes.
Une soudure claire doit avoir une largeur, un chevauchement, un emplacement, une apparence et une résistance définis. Trop peu de fusion peut se fendre sous le pelage ou sous la charge. Une énergie excessive peut amincir, déformer, brûler, jaunir ou fragiliser un bord. La contamination, le revêtement protecteur, l’impression, la surface antiblocage et l’humidité peuvent modifier les résultats. Enregistrez la machine de production et la configuration avec le joint approuvé.
La couture permet la reliure textile et la construction de poignées familière, mais chaque trou d'aiguille perce le film. L'aiguille, la longueur du point, le fil, la largeur de reliure, l'entraînement et la marge de couture doivent éviter un chemin de déchirure par perforation. Combinez le soudage et la couture uniquement après avoir vérifié que les opérations n'endommagent pas les zones affectées par la chaleur ou perforées.
| Rejoindre l'itinéraire | Rôle de conception utile | Configuration critique | Échec de reproduction |
|---|---|---|---|
| RF/soudure haute fréquence | Coutures de panneaux transparentes, patchs et soufflets structurés sur les films polaires compatibles | Compatibilité de qualité, électrode, puissance, temps, pression, refroidissement, chevauchement et propreté | Canal, bulle, sous-fusion, amincissement, jaunissement ou fente au bord de la soudure |
| Scellage par contact/chaleur par impulsion | Coutures droites sélectionnées et qualités thermiquement compatibles | Température, maintien, pression, profil de la barre, surface de dégagement et refroidissement | Scellage étroit, collage, déformation, ligne de chaleur trouble ou pelage |
| Couture cousue et reliée | Esthétique de vente au détail garnie de textile, bords incurvés et ouvertures renforcées | Politique en matière d'aiguille, de longueur de point, de fil, de reliure, d'entraînement, de marge et de point d'arrêt | Déchirement par perforation, point sauté, bord coupé échappé ou manque de reliure |
| Pièce soudée + sangle cousue | Répartit la force de la poignée à travers un renfort transparent ou opaque compatible | Zone de patch, champ de soudure, emplacement des points, pile de matériaux et distance des bords | Le point pénètre dans le bord de la soudure, le patch se décolle ou le film se déchire localement |
| Empiècement textile hybride / corps transparent | Déplace les poignées, la fermeture éclair ou la marque dans un composant textile stable | Interface film-textile, couture/reliure, migration et rigidité différentielle | Le film se détache de l'empiècement, des taches/punaises de coupe ou des plis du corps lors d'une transition difficile |
Dessinez les chevauchements des panneaux, les largeurs de soudure, les surplus de couture, la reliure et le renfort des poignées dans le Pack technique de sac à provisions personnalisé. Validez la même version via le Processus de développement d'échantillons de sacs à provisions personnalisés avant de commander un film en vrac.
7. L'ingénieur s'occupe du film, pas à travers lui
Une extrémité de sangle étroite attachée directement au film transparent concentre la force. Le renforcement doit répartir la charge sans créer une forte marche de rigidité. Les options incluent une pièce soudée plus grande, un empiècement textile, une reliure qui porte l'attache ou une sangle continuant vers la base. Le chemin correct dépend de l'allongement du film, de la charge du sac et de la transparence souhaitée.
Spécifiez la largeur de la sangle, la chute de la poignée, l'insertion, les dimensions du patch, la géométrie des soudures/points et la position chargée. Testez les tractions symétriques et asymétriques, puis répétez les cycles de levage, de marche/balançoire et de dépose avec un contenu rigide représentatif. Inspectez autour de chaque trou d'aiguille, périmètre de soudure et coin de réparation sous lumière transmise.
Les données de traction et de déchirure du matériau ne peuvent pas certifier le manche. Le chemin de charge complet passe par la garniture, le filetage ou la soudure, le patch, le panneau de film, le gousset et la base. Utilisez l'approche du sac fini dans Quels tests les sacs de courses réutilisables doivent-ils réussir ?.
8. Protégez la surface transparente pendant la production et l'emballage
Les sacs transparents révèlent les empreintes digitales, la poussière, les fibres, les rayures et les marques de pression. Décidez quelle face du film porte une doublure protectrice et quand elle est retirée. Les postes de découpe, d’impression, de soudage, de couture et d’inspection nécessitent des surfaces propres et un empilement contrôlé. Un revêtement laissé trop longtemps peut se bloquer ou se transférer ; retiré trop tôt, il ne protège plus le panneau.
Le blocage se produit lorsque les surfaces du film collent sous l'effet de la chaleur, de la pression ou du stockage. Testez le pli réel, l'intercalaire, le nombre de sacs, la compression du carton, la température et le temps de maintien. Après déballage, vérifier la force de séparation, le transfert de surface, l'odeur et la récupération. Les tissus ou les feuilles intercalaires peuvent aider, mais ajoutent du matériel, de la main d'œuvre et éventuellement des peluches. Sélectionnez-le via un pack d'essai.
Un grand sac transparent plié dans un petit carton peut développer des lignes de tension blanches ou des plis permanents. Approuvez le diagramme de pliage, la position de la poignée, l’insert et le nombre de cartons lors de l’échantillonnage. Si le sac est un produit vendu au détail, vérifiez la rapidité avec laquelle il retrouve sa forme vendable après la période de distribution prévue.
9. Construire une matrice de test autour des mécanismes de défaillance
ISO 527-3:2018 spécifie les conditions d'essai de traction pour les films et feuilles plastiques de moins de 1 mm, dans le cadre de son domaine d'application indiqué. ISO 6383-1:2015 couvre la résistance à la déchirure du pantalon pour les films/feuilles inférieures à 1 mm et indique les limites d'adéquation pour les matériaux très rigides ou irréversiblement déformables. Un laboratoire compétent doit confirmer la direction, le conditionnement et la méthode de l'échantillon adaptés au film PVC ou TPU exact.
Les numéros de film plat sont utiles pour les comparaisons entrantes, mais l'acheteur converti ajoute les soudures, les trous, les garnitures et les contraintes multi-axiales. Testez séparément le film vierge, le film traité près du joint, les coupons de joint et les sacs finis. Enregistrez l'emplacement de la panne ; « Dépassé les 10 kg » n'est pas suffisant pour améliorer la conception ou contenir un problème de volume.
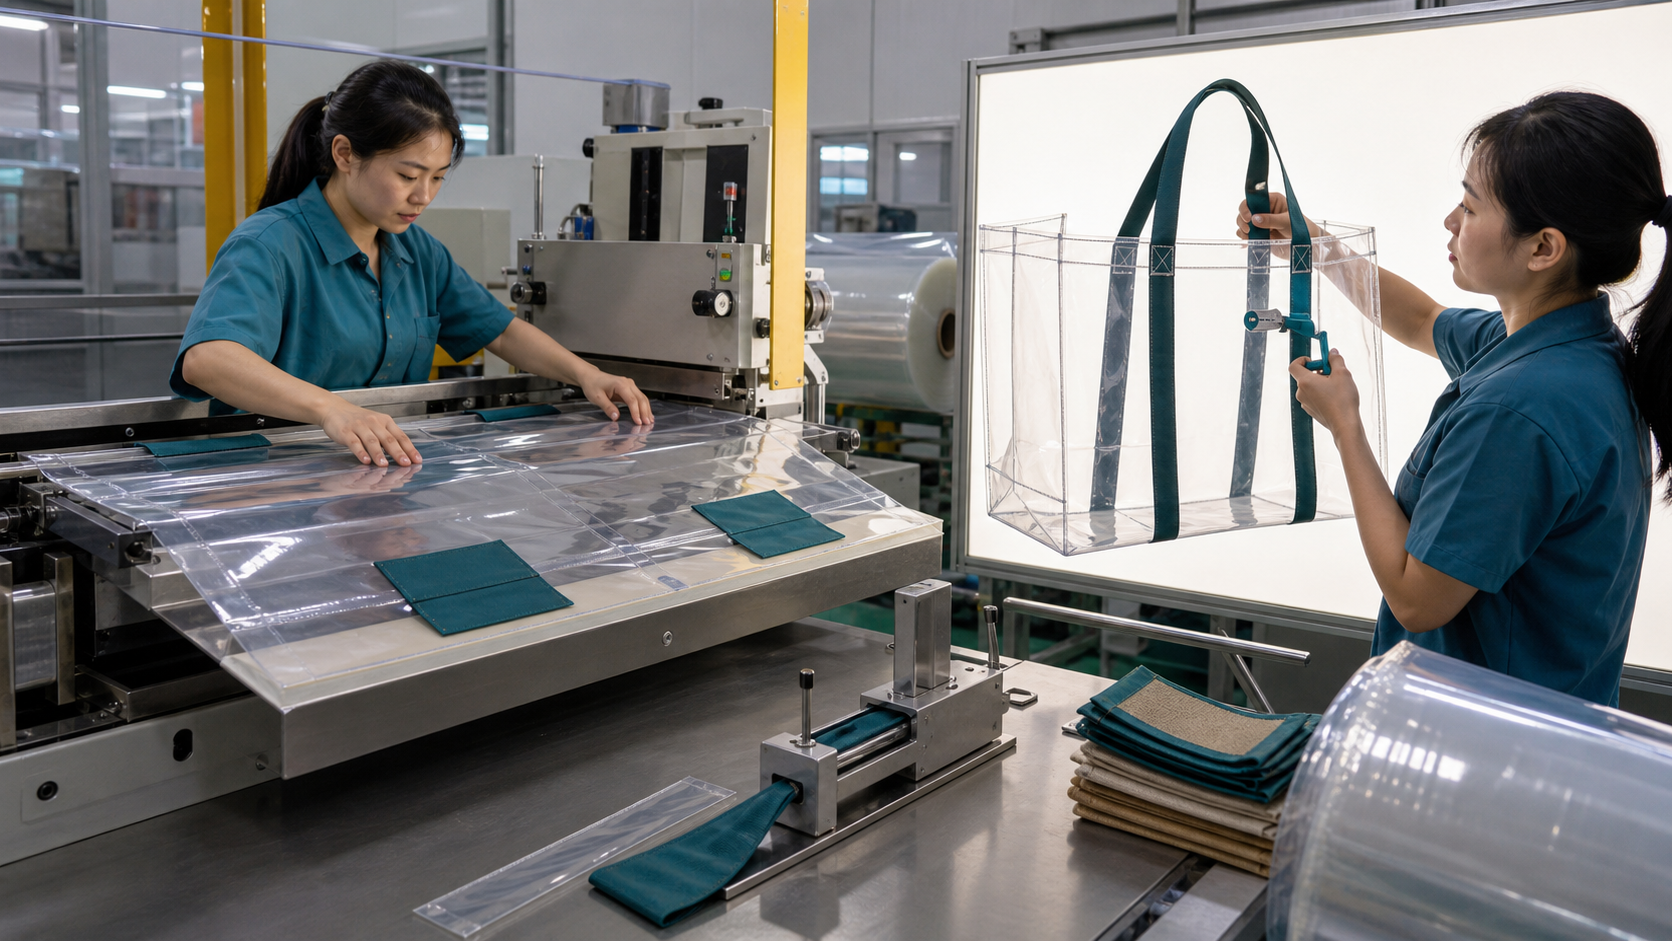
La qualité du sac transparent combine l'identité du film, un assemblage contrôlé, des contrôles d'apparence lumineuse et des tests d'interface portante.
| Risque | Niveau de test | État / luminaire | Enregistrement après test |
|---|---|---|---|
| Épaisseur/dérive de pente | Rouleau entrant | Épaisseur cartographiée, identité, apparence et surface protégée/non protégée | Distribution, lot, valeurs aberrantes et décision de libération/conservation |
| Tension / déchirure / perforation | Film et panneau traité | Les deux directions de production, la température déclarée et les échantillons appropriés à la méthode | Résistance, extension, trajet de déchirure, conditionnement et emplacement de l'échantillon |
| Ouverture de soudure ou de couture | Coupon commun | Pelage/cisaillement ou traction spécifique au sac sur les jointures normales et vieillies/conditionnées à froid | Force maximale, déplacement et emplacement de rupture d'adhésif/cohésif/film |
| Poignée coulissante | Sous-ensemble et sac complet | Tirage symétrique, asymétrique et cyclique avec patch/sangle précis | Grification permanente, croissance des trous/soudures, rupture de filetage/pièce/film et marge |
| Comportement froid/chaleur | Sac complet | Conditionnement déclaré suivi d'un pliage, d'une ouverture et d'un chargement dans un délai contrôlé | Fissure, collant, blanchiment, bruit, reprise, résultat de soudure et de charge |
| Vieillissement optique/rayure | Film plat et sac transformé | Abrasion/contact ou exposition à la lumière définis avec teinte/impression/découpe réelle | Changement de brume/transmittance/teinte, dommages visibles et résistance post-test |
| Distribution/reprise au détail | Unité d'expédition emballée | Pliage, intercalaire, compression du carton, température et durée approuvés | Blocage, odeur, rayures, récupération des plis, nombre et aspect prêt à vendre |
10. Transformez la conformité chimique en un exercice de nomenclature
Les exigences en matière de substances réglementées suivent la destination, le groupe d'utilisateurs et le composant ; il ne s'agit pas d'un simple slogan PVC contre TPU. La nomenclature du sac peut inclure un film, des plastifiants/additifs, une impression/encre, un adhésif, une reliure, une sangle, un fil, une fermeture éclair, du matériel enduit, des étiquettes et un emballage. Un rapport de film réussi ne couvre pas automatiquement la coupe ou l'article complet.
Pour l'UE, les conditions de restriction actuelles de l'annexe XVII de l'ECHA incluent des restrictions de l'entrée 51 pour le DEHP, le DBP, le BBP et le DIBP dans les matériaux plastifiés dans les articles au seuil indiqué de 0,1 %, individuellement ou en combinaison, sous réserve des conditions d’entrée et exemptions. Ne réduisez pas cela à « Le PVC est interdit » ou « Le TPU est automatiquement exempté ». Demandez à un professionnel de la conformité compétent de définir les matériaux, les tests et la documentation applicables à la commande.
Si le sac est destiné aux enfants, au contact direct avec des aliments, à un usage médical ou à une autre application réglementée, des exigences supplémentaires peuvent s'appliquer. Transporter des produits d'épicerie scellés n'est pas la même chose qu'autoriser le contact direct avec les aliments. Demandez à l'acheteur d'indiquer le contact prévu et la tranche d'âge avant la délivrance du scope de laboratoire.
| Dossier de conformité / réclamation | Contenu minimum | Écart commun | Propriétaire de la version |
|---|---|---|---|
| Méthode de commercialisation et d'utilisation | Pays, canal, âge de l'utilisateur, contact, température et réclamations | Test d'un sac générique pour adulte lors d'une commercialisation ultérieure ciblant les enfants ou les aliments | Conformité de la marque/juridique |
| BOM au niveau des composants | Qualité du film, déclaration de formulation, garnitures, encres, adhésifs, matériel et emballage | Seul le film transparent pour le corps est répertorié | Développement produit + qualité fournisseur |
| Déclarations des fournisseurs | Entité légale, site, code matériau, lot/commande, version réglementaire et signataire autorisé | Modèle non daté pour une note sans rapport | Approvisionnement/conformité |
| Rapports de tests | Laboratoire accrédité/compétent, identité de l'échantillon, méthodes, limites, résultats et dates | Le rapport ne peut pas être rapproché du matériau en vrac ou de la nomenclature finie | Qualité/conformité de la marque |
| Modifier le contrôle | Règle de non-substitution, chemin d'approbation et déclencheurs de nouveau test pour les modifications de qualité/couleur/découpe/processus | Bulk utilise un film ou un emballage de plastifiant « équivalent » après approbation | Qualité acheteur + fournisseur |
| Réclamations de consommateurs/B2B | Formulation exacte, limites des preuves, examen du marché et dossier d'approbation | "Non toxique", "écologique", "biodégradable" ou "recyclable" déduit du nom du TPU/PVC | Légal/durabilité de la marque |
11. Évitez les raccourcis environnementaux non pris en charge
Le TPU n'est pas automatiquement biodégradable, biosourcé, recyclable dans les systèmes locaux ou à faible impact. Le PVC n’est pas automatiquement inapproprié pour toutes les applications à longue durée de vie. La comparaison utile prend en compte la masse exacte, les additifs, le rendement de fabrication, la durabilité, la réutilisation, l'infrastructure d'emballage, de reprise ou de recyclage et les itinéraires de fin de vie justifiés.
Une déclaration relative à un sac « sans PVC » nécessite une limite définie. Le corps peut être en TPU tandis que les revêtements de reliure, l'impression, le patch, la fermeture éclair ou l'emballage contiennent du PVC. De même, le « PVC sans phtalates » doit être étayé par une formulation et/ou des tests appropriés à la déclaration et à la destination prévues, et non pas être considéré comme une raison pour ignorer tout autre examen de substances réglementées.
Faites des déclarations précises et vérifiables. « Film corporel : TPU grade X » ou « film corporel testé pour les phtalates restreints répertoriés dans le rapport Y » est plus vérifiable que « matériau vert ». Séparez l’approbation marketing de l’approbation des performances.
12. Comprendre le MOQ, le coût et le délai de livraison
Le MOQ du film peut être déterminé par la qualité, l'épaisseur, la teinte, le gaufrage ou le traitement de surface. Un film PVC transparent d'origine peut suivre un minimum différent d'un grade TPU personnalisé ; l’inverse peut se produire lorsque le fournisseur a déjà en stock le TPU requis. Les outils de reliure, de sangle, de fermeture éclair, d'impression et de soudage créent leurs propres minimums.
Comparez les devis après avoir fait correspondre la taille finie, le code du matériau, l'épaisseur nominale/réelle, le rendement utilisable, le tracé des joints, le renforcement de la poignée, l'impression, les tests, la protection de surface, l'emballage et la base de livraison. La prime par kilogramme ou par mètre carré de TPU ne se traduit pas directement par le même pourcentage au niveau du sac. Un film plus souple peut nécessiter une autre épaisseur, un autre motif, un renforcement ou un autre mode d'emballage ; un film moins cher peut devenir cher si le rejet des rayures ou la perte de blocage est élevé.
Utilisez le Guide du MOQ et du temps de production des sacs de courses et le Guide de tarification des sacs de courses 2026 pour normaliser les ventes commerciales. hypothèses. Ajoutez du temps pour la confirmation de la qualité, les coupons de compatibilité, les échantillons destinés à la production, les tests chimiques et les cales emballées.
13. Construire des portes QC spécifiques au film
À la réception, mettez le film en quarantaine jusqu'à ce que l'identité, l'épaisseur, la teinte, le voile/la norme visuelle, l'odeur, la surface, le blocage et la doublure protectrice soient confirmés. Préservez les codes de rouleau/lot grâce à la découpe et à l’assemblage. Dans un premier temps, approuvez la soudure ou le joint sur la face correcte du matériau, puis construisez et chargez un sac complet avant de libérer la configuration.
Pendant la production, vérifiez l'état des électrodes/joints, la contamination, l'alignement, la compatibilité des garnitures et le renforcement de la poignée. Utilisez la lumière transmise pour inspecter les bulles, les canaux, les rayures, la poussière, le blanchiment et la distorsion thermique. Lors de l'inspection finale, mesurez les dimensions, la fonction de charge, les bords, le matériel, la réponse au nettoyage et la récupération emballée.
La Liste de contrôle de la qualité des sacs de courses personnalisés fournit une logique d'échantillonnage et de classification des défauts. Ajoutez les défauts du film transparent à la norme approuvée : voile/décalage de teinte, collant, odeur, rayure, trouble de la soudure, bord tranchant exposé, tache de migration, joint fendu et distorsion de la pièce de poignée.
14. Envoyer une demande d'offre qui force une comparaison équivalente
| Champ RFQ | Entrée de l'acheteur | Retour fournisseur | Contrôle de normalisation |
|---|---|---|---|
| Utilisation/environnement | Contenu, masse maximale, rôle du lieu/vente au détail, températures, contact/nettoyage et réutilisation prévue | Niveau/version recommandés et limitations indiquées | Les deux itinéraires sont évalués par rapport au même panier et aux mêmes conditions |
| Géométrie terminée | Largeur × hauteur × gousset, ouverture, poignées, poches/fermeture et tolérances | Dieline, méthode de mesure, armature et dimensions chargées | Pas de sac de « comparaison » plus petit, plus plat ou moins renforcé |
| Cinéma | Direction du PVC et/ou TPU, main cible, optique, température et besoins en matière de réclamation | Fabricant/qualité, chimie le cas échéant, épaisseur/tolérance, dureté, surface, teinte et MOQ | Qualités de production nommées, pas de descriptions génériques de résine |
| Joindre / poignées | Aspect préféré, soudure/couture, reliure, sangle, patch et chargement | Machine/processus, dimensions des joints, matériaux, enregistrement des paramètres et proposition de test | Le film, le joint et la pile de poignées sont cités ensemble |
| Image de marque/apparence | Illustrations, méthodes d'impression, placement, teintes, voiles, rayures et limites d'apparence des soudures | Essai d'impression/soudure, master visuel, données optiques et protection du pack | Les deux exemples utilisent les mêmes conditions de contenu/affichage et d'illustration |
| Conformité/réclamations | Marchés, groupe d'utilisateurs, contact prévu, substances restreintes et formulation exacte | Déclarations de nomenclature, plans/rapports de test, exclusions et contrôles des modifications | Les preuves correspondent à l'ordre, à la qualité, aux composants et à la destination |
| Commercial/logistique | Quantité par SKU, emballage, destination, arrivée et Incoterm | MOQ, échelle, outillage, calendrier d'échantillonnage/test/volume, rendement, données et hypothèses sur les cartons | Comparez le risque total au débarquement et le risque de qualité, et non le prix unitaire du film |
Exécutez la version sélectionnée via le Processus de fabrication de sacs de courses personnalisés. Pour les programmes à l'étranger, attribuez des propriétaires de tests, d'inspection, de documentation et de libération des expéditions en utilisant Comment importer des sacs à provisions personnalisés de Chine.
Limite de réclamation de l'entreprise : Les déclarations de LUCKYSTAR dans cette section sont l'auto-description de l'éditeur, et non une vérification par un tiers, des preuves de laboratoire, des conseils juridiques, une preuve de conformité ou l'assurance qu'un itinéraire PVC ou TPU est plus sûr, à moindre impact, plus solide, étanche, moins coûteux ou adapté à chaque application. Confirmer l'entité adjudicatrice, le site de production attribué et la sous-traitance ; fabricant/qualité exact du film, additifs, épaisseur, surface, garnitures, encres, adhésifs et processus ; échantillon de production ; tests et périmètres juridiques ; emballage; et les conditions de libération pour chaque commande.
15. Comment LUCKYSTAR décrit son examen des sacs de courses transparents
LUCKYSTAR déclare que son équipe de projet peut traduire une utilisation de détail définie en voies de développement comparables en PVC et en TPU, sous réserve de spécifications et de confirmation écrite. Chaque itinéraire peut enregistrer le film de production nommé, la géométrie correspondante, la construction des joints et des poignées, les limites d'apparence, le plan de preuve, les essais d'emballage et les hypothèses commerciales.
- Identité du matériau : enregistrer le fabricant et la qualité du film, la chimie pertinente, l'épaisseur nominale et la tolérance, la dureté/main, la surface, la teinte, le lot et les contrôles de substitution.
- Optique et vieillissement : définir les conditions de visualisation, le voile/transmission ou le maître visuel, les rayures, le pli, la température et la séquence d'exposition uniquement là où pertinent.
- Chemin d'assemblage et de chargement : approuver les coupons de soudure/couture de face de production, les interfaces de poignée et les sacs complets sous chargement symétrique, asymétrique et cyclique.
- Fichier de conformité : mapper la destination, l'utilisation, la catégorie d'âge/de contact et le libellé exact de la réclamation avec la nomenclature complète, les déclarations, les rapports, les dates et le contrôle des modifications.
- Emballage : valider le revêtement/intercalaire, le pli, le nombre, pression du carton, blocage, odeur, rayures, récupération des plis et aspect prêt à vendre.
- Comparaison commerciale : normalisez le rendement utilisable, l'outillage, les rebuts, les tests, la protection de surface, les données du carton et la base de livraison pour la même construction approuvée.
Examinez le public options de sacs à provisions personnalisés. Les équipes qui qualifient encore les fournisseurs peuvent utiliser le guide de sélection du fabricant et le Guide du fabricant de sacs personnalisés. Ensuite, envoyez les exigences de qualité, de nomenclature, de performance et de conformité pour un examen spécifique au projet.
Questions fréquemment posées
Le TPU est-il toujours meilleur que le PVC pour les sacs de courses transparents ?
Non. Un TPU approprié peut offrir un profil plus souple ou plus flexible, tandis qu'un PVC approprié peut offrir une structure efficace et une voie de conversion établie. La qualité exacte, l'épaisseur, les conditions d'utilisation, l'assemblage, la conformité et le coût total déterminent la meilleure construction.
Tous les sacs de courses en PVC transparent sont-ils fabriqués avec des phtalates restreints ?
Non. Les formulations de PVC flexible varient. L'acheteur doit définir le champ d'application des substances réglementées pour la destination et l'utilisation, obtenir les déclarations de formulation le cas échéant, tester les composants réels de la commande et contrôler les substitutions. Ne déduisez pas la conformité ou la non-conformité du seul nom du PVC.
Les sacs de courses en TPU sont-ils automatiquement sans phtalates ou respectueux de l'environnement ?
Aucune réclamation automatique ne découle de « TPU ». Confirmez la qualité exacte, les additifs, les composants, la portée du test et les preuves. Les allégations environnementales nécessitent également une limite définie et un support concernant la masse des matériaux, la fabrication, la durabilité et une fin de vie réaliste.
Quel matériau reste clair plus longtemps ?
Il n'y a pas de réponse universelle. La qualité chimique, les stabilisants UV, l’épaisseur, l’historique thermique, le nettoyage, l’abrasion, le contact avec la crème solaire/huile et le stockage affectent tous le voile et le jaunissement. Comparez les films destinés à la production après une séquence de vieillissement et de manipulation pertinente.
Le PVC et le TPU peuvent-ils utiliser les mêmes paramètres de soudage ?
Ne présumez pas cela. La fenêtre de soudage dépend de la qualité, de l'épaisseur, de la surface, de la machine, de l'électrode, de la pression, du temps et du refroidissement. Approuvez des coupons et des paramètres distincts pour chaque matériau de production, puis vérifiez l'ensemble du joint et du sac.
Un film transparent plus épais donne-t-il toujours un sac plus solide ?
Non. L'épaisseur peut améliorer la rigidité ou certaines propriétés du film, mais les zones de poignée, la géométrie des soudures, les perforations, les goussets et le contenu rigide peuvent rester les points faibles. Choisissez l'itinéraire le plus fin ou le plus épais seulement une fois que le sac complet a atteint sa charge et son apparence déclarées.
Un sac de courses transparent peut-il être qualifié d'imperméable ?
Seulement si la construction complète réussit un test qui confirme exactement cette affirmation. Un dessus ouvert, une fermeture éclair, une couture cousue, un trou d'aiguille ou une soudure incomplète peuvent laisser passer l'eau même lorsque le film corporel lui-même est résistant à l'eau.
Choisissez la construction vérifiée, pas l'acronyme préféré
Le résultat utile d'un examen des sacs PVC vs TPU n'est pas « le PVC gagne » ou « le TPU gagne ». Il s'agit d'une spécification contrôlée qui explique pourquoi un nom de qualité, d'épaisseur, de surface, de joint, de poignée et d'emballage protège mieux le travail de vente au détail et prouve le résultat après température, flexion, charge, vieillissement et distribution.
Retournez au Guide du fabricant de sacs personnalisés pour connaître le cadre plus large des fournisseurs. Partagez ensuite l'utilisation, les dimensions, la charge, la température, l'apparence cible, le marché, l'illustration, la quantité et la destination via la page de sacs de courses personnalisés.
Demander une proposition de sac transparent spécifique à la qualité
Comparez les films de production nommés dans la même géométrie de sac, puis qualifiez le joint, chemin de poignée, nomenclature complète, dossier de preuve et emballage.
Examinez les options de sacs de courses personnalisés LUCKYSTAR, puis envoyez les détails de votre projet via le formulaire de contact ou E-mail une fiche de projet. Le lien e-mail ouvre un brouillon pour votre examen avant l'envoi.
L'affectation de l'usine, la qualité et la formulation du film, les allégations relatives aux substances restreintes ou environnementales, l'optique, la température/flexibilité/vieillissement, la charge, l'imperméabilisation, les illustrations, les échantillons, les tests, l'inspection, le prix, le MOQ, l'emballage, le calendrier et les conditions de libération sont soumis à la diligence raisonnable, à l'examen juridique applicable, aux spécifications et à la confirmation écrite.